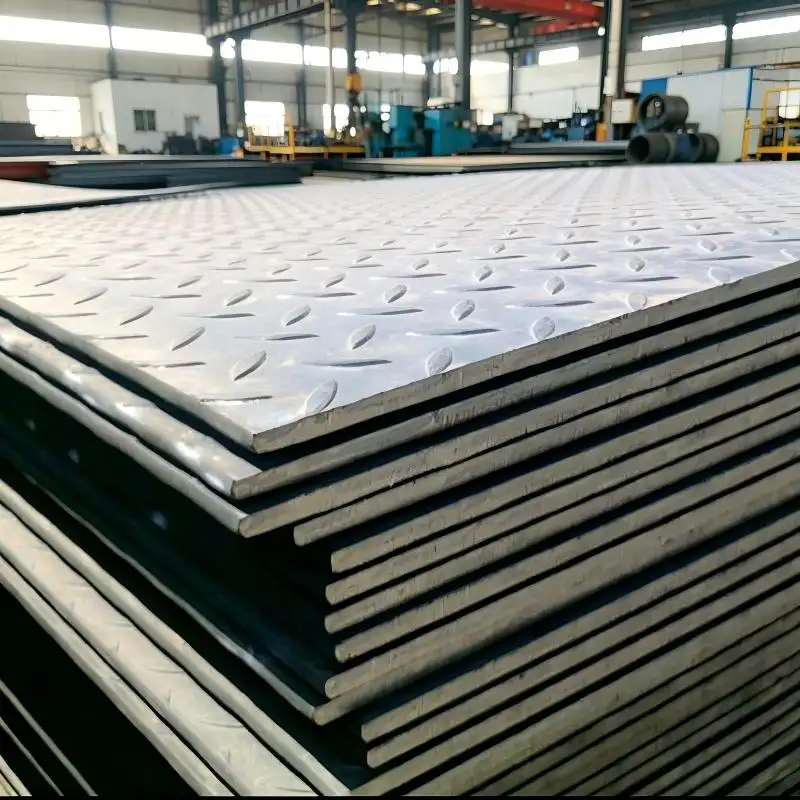
De vlakheidskwaliteit bepaalt of voorverfde gegalvaniseerde staalcoilsheets betrouwbaar presteren bij downstreamverwerking en definitieve installatie. Slechte vlakheid in een precisiegesneden PPGI-staalcoil veroorzaakt golfvorming, randgolfvorming, centrale plooien en dwarsbochten die de nauwkeurigheid van rolvorming, lasnauwkeurigheid en het uiterlijk van afgewerkte panelen aantasten. Gedurende vijf jaar kwaliteitsinspectie-ervaring met internationale staalcoilorders is gebleken dat vlakheidsgebreken bijna 30 procent van alle klachtgevallen uitmaken. Het begrijpen van hoe de vlakheidskwaliteit van een stabiel oppervlak PPGI-staalcoil is essentieel voor kopers, projectingenieurs en kwaliteitsinspecteurs die moeten garanderen dat binnenkomende materialen voldoen aan zowel de verwerkings- als esthetische eisen. Deze gids biedt een systematische aanpak voor vlakheidcontrole, met aandacht voor meetnormen, inspectiegereedschappen, veelvoorkomende defecttypen en acceptatiecriteria, en benadrukt tegelijkertijd de hoogste kwaliteit Ppgi staalcoils opties.
Begrip van vlakheidsnormen voor PPGI-coils
Wordt bepaald door diverse internationale normen. ASTM A568 definieert algemene vlakheidstoleranties voor vlakgewalst staal en specificeert maximale toegestane afwijkingen op basis van plaatdikte en -breedte. Voor een precisiegesneden PPGI-staalcoil met een dikte tussen 0,30 mm en 0,70 mm en een breedte tot 1.200 mm bedraagt de standaardvlakheidstolerantie 6 millimeter per meter lengte. De Japanse norm JIS G3142 hanteert vergelijkbare toleranties, maar voegt specifieke eisen toe voor voorverfde oppervlakken: het laklaag mag tijdens de vlakheidsmeting niet barsten of afschilferen. stabiel oppervlak PPGI-staalcoil met een dikte tussen 0,30 mm en 0,70 mm en een breedte tot 1.200 mm bedraagt de standaardvlakheidstolerantie 6 millimeter per meter lengte. De Japanse norm JIS G3142 hanteert vergelijkbare toleranties, maar voegt specifieke eisen toe voor voorverfde oppervlakken: het laklaag mag tijdens de vlakheidsmeting niet barsten of afschilferen.
De Europese norm EN 10143 biedt het meest gedetailleerde vlakheidclassificatiesysteem, dat elk standaardproduct onderverdeelt in drie vlakheidsklassen: normaal, verbeterd en speciaal. Voor een Ppgi staalcoils die wordt gebruikt in de productie van huishoudapparaten of als architectonische bekleding, moeten kopers de speciale vlakheidsklasse opgeven om te garanderen dat de precisiegesneden PPGI-staalcoil voldoet aan strenge visuele en verwerkingsvereisten. stabiel oppervlak PPGI-staalcoil voldoet aan strenge visuele en verwerkingsvereisten.
Inspectiegereedschappen en meetmethoden
Het verifiëren van de vlakheidskwaliteit vereist zowel eenvoudige gereedschappen als geavanceerde meetsystemen. Bij de ontvangstinspectie van een precisiegesneden PPGI-staalcoil , blijft de rechte-liniaire methode de meest praktische techniek ter plaatse. Een precisie-rechte lijn, meestal 1 meter lang en bewerkt met een vlakheidstolerantie van maximaal 0,05 mm, wordt over het oppervlak van de plaat gelegd. De inspecteur meet de maximale afstand tussen de rechte lijn en het plaatoppervlak met behulp van een voelmaat.
Voor een stabiel oppervlak PPGI-staalcoil , elke opening die de opgegeven tolerantieklasse overschrijdt, duidt op een vlakheidstekort. Voor nauwkeurigere metingen registreren laserscansystemen voor vlakheid een driedimensionale oppervlaktemap van de Ppgi staalcoils plaat, waardoor gelokaliseerde tekortkomingen worden geïdentificeerd die met een rechte lat mogelijk over het hoofd worden gezien. Bij een recente audit in een apparaatfabriek leidde de implementatie van laserscanning voor elke partij precisiegesneden PPGI-staalcoil tot een vermindering van vlakheidgerelateerde vormgevingstekortkomingen met 62 procent binnen drie maanden, wat het nut van geavanceerde controle-instrumenten aantoont.
Veelvoorkomende vlakheidstekortkomingen en hun oorzaken
Vier primaire vlakheidstekortkomingen beïnvloeden een precisiegesneden PPGI-staalcoil : centraal bultje, randgolf, longitudinale boog en transversale boog. Een centraal bultje verschijnt als een verhoogd gebied langs de middenlijn en wordt veroorzaakt door ongelijke walsdruk of thermische spanning tijdens het uitharden van de coating. Randgolf manifesteert zich als golfvormigheid langs de randen, meestal als gevolg van onjuiste spanningsregeling tijdens het snijden of van geheugeneffect van de rol. Een longitudinale boog veroorzaakt een kromming in de walsrichting, vaak veroorzaakt door ongelijkmatige koeling na de coatingoven.
Transversale boog buigt de plaat dwars over zijn breedte, meestal veroorzaakt door thermische uitzetting van de werkrol. Elk type defect in een stabiel oppervlak PPGI-staalcoil vereist verschillende correctie-aanpakken. Licht centraal opgeblazen materiaal en randgolven kunnen worden verbeterd via rolvlakmaken, terwijl longitudinale en transversale bogen mogelijk temperrollen of her-annealing vereisen. Het identificeren van deze defecten tijdens de inspectie van een precisiegesneden PPGI-staalcoil helpt kopers bepalen of het materiaal kan worden gered via bewerking.
Aanvaardingscriteria en inspectieprotocollen
Het vaststellen van duidelijke aanvaardingscriteria voor vlakheidskwaliteit beschermt kopers tegen het accepteren van niet-conforme materialen. Voor een stabiel oppervlak PPGI-staalcoil bij architectonische toepassingen omvat het aanbevolen acceptatieprotocol het inspecteren van 10 procent van de platen uit elke partij, met monsters genomen van het begin, het midden en het einde van de rol. Meet de vlakheid op drie posities per plaat: op 200 mm van elke rand en op de middellijn. Registreer alle metingen, bereken de gemiddelde afwijking in vlakheid en vergelijk de resultaten met de gespecificeerde tolerantieklassen.
Voor een precisiegesneden PPGI-staalcoil bij de productie van huishoudelijke apparaten wordt de bemonstering aangescherpt tot 15 procent van de platen en wordt een visuele inspectie toegevoegd voor oppervlaktegolven onder schuin invallend licht. Bij een recent commercieel bouwproject pasten aannemers dit exacte inspectieprotocol toe voor binnenkomende Ppgi staalcoils partijen, waardoor zij afwijkende materialen identificeerden en uitsloten vóór de installatie, om kostbare projectvertragingen te voorkomen.
De rol van leverancierscapaciteit bij het waarborgen van vlakheid
De kwaliteit van vlakheid hangt uiteindelijk af van de apparatuurcapaciteit en het procesbeheer van de fabrikant. Een precisiegesneden PPGI-staalcoil vereist moderne walsinstallaties met automatische vlakheidregelsystemen, spanningsnivelleerders in de coatinglijn en geschikte snijapparatuur met instelbare mesoverlappingsafstand. Fabrikanten die een stabiel oppervlak PPGI-staalcoil moeten strikte temperatuurregeling handhaven tijdens het uitharden van de coating om thermisch belaste vlakheidsdefecten te voorkomen.
Shenyang Yuanhe Steel exploiteert ISO-gecertificeerde coatinglijnen die zijn uitgerust met geavanceerde spanningsnivelleersystemen waarmee de vlakheid binnen de EN 10143 speciale klasse toleranties wordt gehandhaafd voor elke standaard Ppgi staalcoils product. Hun uitgebreid drielagig kwaliteitscontrolesysteem omvat inline vlakheidsmonitoring tijdens de productie en eindcontrole vóór verzending. Door samen te werken met Shenyang Yuanhe Steel krijgen wereldwijde klanten toegang tot superieure productiemogelijkheden, zodat elk precisiegesneden PPGI-staalcoil en stabiel oppervlak PPGI-staalcoil op de bouwplaats aankomt met verifieerbare documentatie over de vlakheidskwaliteit en uitzonderlijke merkbetrouwbaarheid.
 EN