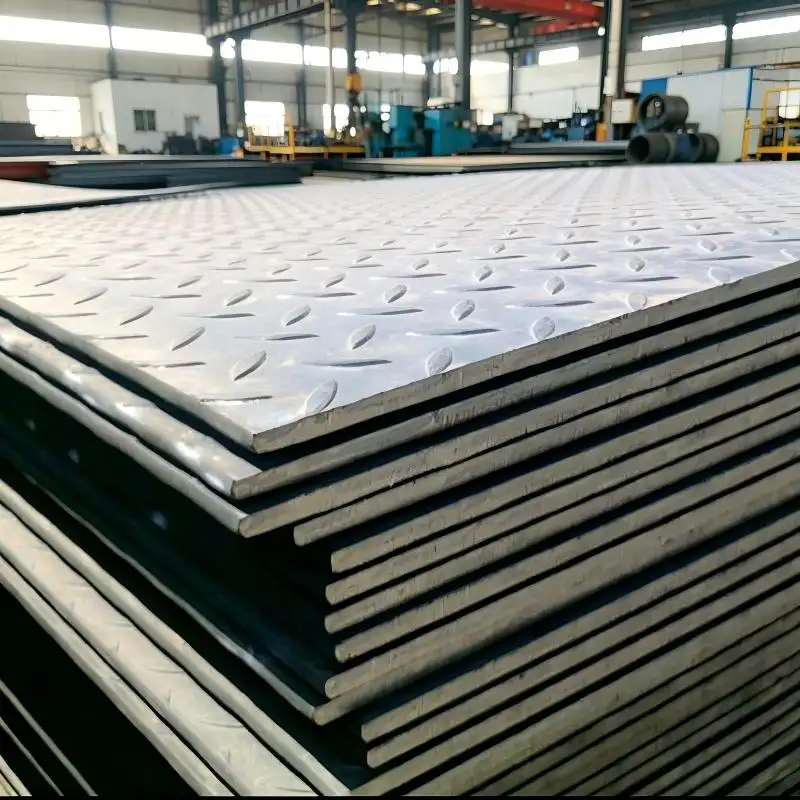
کیفیت تختبودن تعیینکنندهٔ این است که آیا ورقهای فولادی گالوانیزهٔ پیشپوششدهیشده در فرآیندهای بعدی و نصب نهایی بهدرستی عمل میکنند یا خیر. تختنبودن ضعیف در یک پیچ فولادی پوششدار با دقت بالا منجر به امواج سطحی، امواج لبهای، برجستگی مرکزی و انحنای عرضی میشود که دقت شکلدهی غلطکی، دقت جوشکاری و ظاهر بصری پانلهای نهایی را تحت تأثیر قرار میدهد. در طول پنج سال تجربهٔ بازرسی کیفیت در سفارشهای بینالمللی پیچهای فولادی، نقصهای تختبودن تقریباً ۳۰ درصد از کل ردیهای مشتریان را تشکیل دادهاند. درک نحوهٔ تأیید کیفیت تختبودن یک پیچ فولادی پوششدار با سطح پایدار برای خریداران، مهندسان پروژه و بازرسان کیفیت که نیاز دارند اطمینان حاصل کنند مواد ورودی هم از نظر پردازش و هم از نظر ظاهری معیارهای لازم را دارند، ضروری است. این راهنما رویکردی سیستماتیک به بررسی تختبودن ارائه میدهد و شامل استانداردهای اندازهگیری، ابزارهای بازرسی، انواع رایج عیوب و معیارهای پذیرش میشود و در عین حال به درجهٔ برتر تأکید دارد. مدار فولادی پیپجی گزینهها.
درک استانداردهای تختبودن برای پیچهای PPGI
پیچ PPGI پیچ فولادی پوششدار با دقت بالا توسط چندین استاندارد بینالمللی تعیین میشود. استاندارد ASTM A568 تحملهای عمومی تختبودن را برای فولاد نوردشدهٔ تخت تعریف میکند و انحرافات حداکثری مجاز را بر اساس ضخامت و عرض ورق مشخص میسازد. برای یک پیچ PPGI با ضخامت بین ۰٫۳۰ میلیمتر تا ۰٫۷۰ میلیمتر و عرض تا ۱۲۰۰ میلیمتر، تحمل استاندارد تختبودن ۶ میلیمتر در هر متر طول است. پیچ فولادی پوششدار با سطح پایدار استاندارد ژاپنی JIS G3142 تحملهای مشابهی را اعمال میکند اما الزامات خاصی را نیز برای سطوح پیشرنگشده اضافه میکند و مقرر میسازد که لایهٔ رنگ در طول اندازهگیری تختبودن نباید ترک بخورد یا جدا شود.
استاندارد اروپایی EN 10143 جامعترین سیستم طبقهبندی تختبودن را ارائه میدهد و هر محصول استانداردی را در سه رده تختبودن قرار میدهد: عادی، بهبودیافته و ویژه. مدار فولادی پیپجی برای فلزات صفحهای که در ساخت لوازم خانگی یا پوششدهی معماری استفاده میشوند، خریداران باید رده تختبودن ویژه را مشخص کنند تا اطمینان حاصل شود که پیچ فولادی پوششدار با دقت بالا فلز صفحهای در برابر استانداردهای بصری و فرآوری دقیق، نیازهای سختگیرانه را برآورده میکند. پیچ فولادی پوششدار با سطح پایدار فلز صفحهای
ابزارهای بازرسی و روشهای اندازهگیری
تأیید کیفیت تختبودن نیازمند هم ابزارهای ساده و هم سیستمهای اندازهگیری پیشرفته است. برای بازرسی ورودی یک پیچ فولادی پوششدار با دقت بالا فلز صفحهای، روش خطکش همچنان عملیترین روش محلی بازرسی است. خطکشی دقیق، معمولاً به طول یک متر و با دقت ماشینکاری در حد تحمل تختبودن ۰٫۰۵ میلیمتر، روی سطح ورق قرار میگیرد. بازرس با استفاده از کالیبر فاصلهسنج، بیشترین فاصله بین خطکش و سطح ورق را اندازهگیری میکند.
برای پیچ فولادی پوششدار با سطح پایدار , هر شکافی که از محدودهٔ تحمل تعیینشده فراتر رود، نشاندهندهٔ عیبی در تختبودن است. برای اندازهگیری دقیقتر، سیستمهای اسکن تختبودن لیزری، نقشهای سهبعدی از سطح ورق را ثبت میکنند و عیوب موضعی را شناسایی مینمایند که ممکن است با خطکش صاف از قلم بیفتند. در یک بازرسی اخیر در کارخانهٔ لوازم خانگی، بهکارگیری اسکن لیزری برای هر دسته از ورقها منجر به کاهش ۶۲ درصدی عیوب شکلدهی مرتبط با تختبودن در عرض سه ماه شد و ارزش ابزارهای پیشرفتهٔ تأیید را اثبات نمود. مدار فولادی پیپجی ورقها پیچ فولادی پوششدار با دقت بالا ورقها
عیوب رایج تختبودن و عوامل ایجادکنندهٔ آنها
چهار عیب اصلی تختبودن بر ورقهای پیچ فولادی پوششدار با دقت بالا تأثیر میگذارند: برآمدگی مرکزی، موجداری لبهها، انحنای طولی و انحنای عرضی. برآمدگی مرکزی بهصورت ناحیهای بالا آمده در امتداد خط مرکزی ظاهر میشود و معمولاً ناشی از فشار نامتعادل در حین نورد یا تنش حرارتی در زمان پخت پوشش است. موجداری لبهها بهصورت ناهمواری موجمانند در امتداد لبهها مشاهده میشود و معمولاً نتیجهٔ کنترل نادرست کشش در حین برش یا حافظهٔ حلقهای (coil set) است. انحنای طولی باعث ایجاد منحنی در جهت نورد میشود و اغلب ناشی از سردشدن نامتعادل پس از اُون پوشش است.
منحنی کمانی عرضی ورق را در سراسر عرض آن خم میکند، معمولاً ناشی از انبساط حرارتی غلتکهای کار است. هر نوع عیب در یک پیچ فولادی پوششدار با سطح پایدار روشهای اصلاح متفاوتی را میطلبد. امواج مرکزی خفیف و امواج لبه میتوانند با صافسازی غلطکی بهبود یابند، درحالیکه کمانهای طولی و عرضی ممکن است نیازمند غلتکزنی تنشزدایی یا بازپخت مجدد باشند. شناسایی این عیوب در هنگام بازرسی یک پیچ فولادی پوششدار با دقت بالا به خریداران کمک میکند تا مشخص کنند آیا میتوان مواد را از طریق فرآیندهای پردازشی نجات داد یا خیر.
معیارهای پذیرش و رویههای بازرسی
تعیین معیارهای شفاف پذیرش برای کیفیت تختبودن، خریداران را در برابر پذیرش مواد نامطابق محافظت میکند. برای یک پیچ فولادی پوششدار با سطح پایدار در کاربردهای معماری، پروتکل پذیرش توصیهشده شامل بازرسی ده درصد ورقها از هر دسته است، با نمونهبرداری از ابتدا، وسط و انتهای رول. صافی را در سه نقطه از هر ورق اندازهگیری کنید: دویست میلیمتر از هر لبه و در خط مرکزی. تمام اندازهگیریها را ثبت کنید، میانگین انحراف صافی را محاسبه کنید و نتایج را با رده تحمل مشخصشده مقایسه کنید.
برای پیچ فولادی پوششدار با دقت بالا در تولید لوازم خانگی، نمونهبرداری را به پانزده درصد ورقها تشدید کنید و بازرسی بصری برای نوسان سطحی زیر نور کجتاب اضافه نمایید. در یک پروژه اخیر ساختمان تجاری، پیمانکاران این دقیقاً همان پروتکل بازرسی را برای ورقهای ورودی اجرا کردند. مدار فولادی پیپجی دستهها، مواد نامناسب را شناسایی و پیش از نصب فیلتر کردند تا از تأخیرهای گرانقیمت پروژه جلوگیری شود.
نقش توانایی تأمینکننده در تضمین صافی
کیفیت صافی در نهایت به توانایی تجهیزات و کنترل فرآیند سازنده بستگی دارد. یک پیچ فولادی پوششدار با دقت بالا نیازمند غلتکهای مدرن نورد با سیستمهای کنترل خودکار تختی، سطحکنندههای کشش در خط پوششدهی و تجهیزات برش مناسب با همپوشانی قابل تنظیم تیغه است. تولیدکنندگانی که «یک» را تولید میکنند، پیچ فولادی پوششدار با سطح پایدار باید کنترل دقیق دما را در طول عملیات پخت پوشش حفظ کنند تا از عیوب تختی ناشی از تنش حرارتی جلوگیری شود.
شرکت شنیانگ یوانهه استیل خطوط پوششدهی مورد تأیید ISO را بهرهبرداری میکند که مجهز به سیستمهای پیشرفته سطحکننده کشش هستند و تختی را برای هر استاندارد «یک» در محدوده تolerances ویژه EN 10143 حفظ میکنند. مدار فولادی پیپجی سیستم جامع کنترل کیفیت سهسطحی آن شامل نظارت آنلاین بر تختی در طول تولید و تأیید نهایی پیش از ارسال است. با همکاری با شرکت شنیانگ یوانهه استیل، مشتریان جهانی به قابلیتهای تولیدی برتر دسترسی پیدا میکنند و این اطمینان را مییابند که هر «یک» با اسناد تأییدشده تختی و قابلیت اطمینان برندی استثنایی به محل پروژه میرسد. پیچ فولادی پوششدار با دقت بالا و پیچ فولادی پوششدار با سطح پایدار به محل پروژه میرسد با اسناد تأییدشده تختی و قابلیت اطمینان برندی استثنایی.
 EN