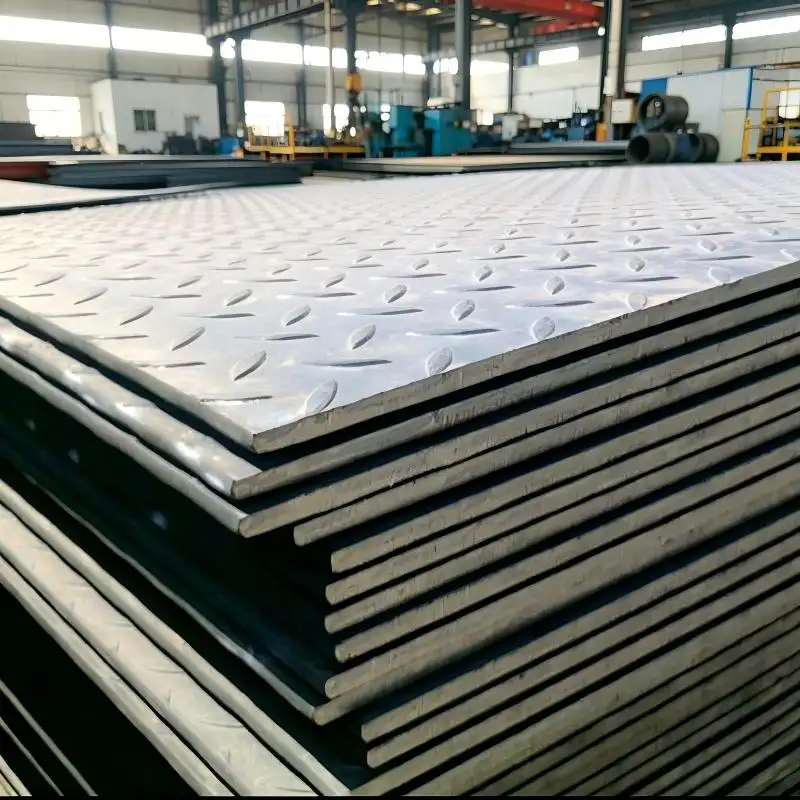
Kvalita plochosti určuje, zda se předem natřené zinkované ocelové cívky spolehlivě chovají při následném zpracování a konečné montáži. Špatná plochost u přesně střiženého PPGI ocelového cívku způsobuje vlnitost, okrajovou vlnitost, středové vlny a příčné prohnutí, které narušují přesnost válcování, přesnost svařování a vizuální vzhled dokončených panelů. Za více než pět let zkušeností s kontrolou kvality mezinárodních objednávek ocelových cívků byly defekty plochosti pozorovány jako příčina téměř 30 % všech odmítnutí zákazníky. Porozumění tomu, jak ověřit kvalitu plochosti stabilního povrchového PPGI ocelového cívku je nezbytný pro kupující, projektanty a inspektory kvality, kteří musí zajistit, aby dodané materiály splňovaly požadavky jak na zpracování, tak na estetickou stránku. Tato příručka poskytuje systematický přístup k ověřování rovnosti, včetně měřicích norem, kontrolních nástrojů, běžných typů vad a kritérií přijatelnosti, a zároveň zdůrazňuje nejvyšší třídu PPGI ocelová spirála možnosti.
Porozumění normám rovnosti pro PPGI cívky
Rovnost přesně střiženého PPGI ocelového cívku je řízena několika mezinárodními normami. ASTM A568 stanovuje obecné tolerance rovnosti pro ploché ocelové plechy a určuje maximální povolené odchylky na základě tloušťky a šířky plechu. Pro stabilního povrchového PPGI ocelového cívku s tloušťkou mezi 0,30 mm a 0,70 mm a šířkou do 1 200 mm činí standardní tolerance rovnosti 6 milimetrů na metr délky. Japonská norma JIS G3142 uplatňuje podobné tolerance, avšak přidává specifické požadavky na předem natřené povrchy, přičemž vyžaduje, aby nátěrová vrstva nepraskla ani neodštípla během měření rovnosti.
Evropská norma EN 10143 poskytuje nejpodrobnější systém klasifikace rovnosti, který zařazuje jakýkoli standard PPGI ocelová spirála do tří tříd rovnosti: normální, zlepšená a speciální. Pro přesně střiženého PPGI ocelového cívku používaný v výrobě domácích spotřebičů nebo architektonickém obkladu by měli zakoupení specifikovat třídu speciální rovnosti, aby bylo zajištěno, že stabilního povrchového PPGI ocelového cívku splňuje náročné vizuální a zpracovatelské požadavky.
Kontrolní nástroje a metody měření
Ověření kvality rovnosti vyžaduje jak jednoduché nástroje, tak pokročilé měřicí systémy. Pro příjemní kontrolu přesně střiženého PPGI ocelového cívku , zůstává metoda pravítka nejvhodnější praktickou technikou na místě. Přesné pravítko, obvykle dlouhé 1 metr a opracované s tolerancí rovnosti 0,05 mm, se umístí přes povrch listu. Kontrolor změří maximální mezeru mezi pravítkem a povrchem listu pomocí sady tloušťkových měrek.
Pro stabilního povrchového PPGI ocelového cívku , jakýkoli rozdíl přesahující stanovenou třídu tolerance indikuje vadu rovnosti povrchu. Pro přesnější měření systémy laserového skenování rovnosti zachycují trojrozměrnou povrchovou mapu PPGI ocelová spirála listového materiálu a identifikují lokální vady, které by mohly uniknout přímému měření pravítkem. Při nedávném auditu továrny na domácí spotřebiče zavedení laserového skenování pro každou šarži přesně střiženého PPGI ocelového cívku snížilo vady tvarování související s nerovností o 62 procent během tří měsíců, což potvrdilo hodnotu pokročilých nástrojů pro ověřování.
Běžné vady rovnosti povrchu a jejich příčiny
Čtyři hlavní vady rovnosti povrchu ovlivňují přesně střiženého PPGI ocelového cívku : středový výboušek, vlnitost okraje, podélné prohnutí a příčné prohnutí. Středový výboušek se projevuje jako zvýšená oblast podél střední osy a je způsoben nerovnoměrným válcovacím tlakem nebo tepelným napětím během tuhnutí povlaku. Vlnitost okraje se projevuje jako vlnitost podél okrajů, obvykle způsobená nesprávnou regulací napětí během dělení nebo pamětí vinutí. Podélné prohnutí vytváří křivku ve směru válcování, často způsobenou nerovnoměrným chlazením po peci pro povlakování.
Příčný prohnutí zakřivuje plech napříč jeho šířky, obvykle způsobené tepelnou roztažností pracovního válce. Každý typ vady v stabilního povrchového PPGI ocelového cívku vyžaduje jiný přístup k opravě. Lehké středové vlny a okrajové vlny lze zlepšit rovnáním válcováním, zatímco podélné a příčné prohnutí může vyžadovat temperování nebo opětovné žíhání. Identifikace těchto vad při prohlídce přesně střiženého PPGI ocelového cívku pomáhá kupujícím určit, zda lze materiál zachránit dalšími technologickými operacemi.
Kritéria přijetí a protokoly prohlídek
Stanovení jasných kritérií přijetí pro kvalitu plochého povrchu chrání kupující před přijetím nekvalitního materiálu. Pro stabilního povrchového PPGI ocelového cívku v architektonických aplikacích se doporučuje přijímací protokol, který zahrnuje prohlídku 10 % listů z každé dávky s odběrem vzorků z počátku, středu a konce cívky. Plochost měřte na třech místech u každého listu: ve vzdálenosti 200 mm od každého okraje a na střední ose. Zaznamenejte všechna měření, vypočítejte průměrnou odchylku plochosti a porovnejte výsledky s uvedenou třídou tolerance.
Pro přesně střiženého PPGI ocelového cívku v výrobě spotřebičů zpřísněte odběr vzorků na 15 % listů a přidejte vizuální kontrolu povrchové vlnitosti za šikmého osvětlení. V nedávném projektu komerční budovy použili dodavatelé přesně tento kontrolní protokol pro příchozí PPGI ocelová spirála dávky, čímž identifikovali a odstranili nekvalitní materiály ještě před instalací, aby se vyhnuli nákladným zpožděním projektu.
Role schopností dodavatele při zajišťování plochosti
Kvalita plochosti závisí nakonec na technických možnostech výrobce a jeho procesní kontrole. A přesně střiženého PPGI ocelového cívku vyžaduje moderní válcovny s automatickými systémy řízení plošnosti, napínací rovnátka v linkách pro povlakování a vhodné zařízení pro dělení s nastavitelným překrytím nožů. Výrobci vyrábějící stabilního povrchového PPGI ocelového cívku musí udržovat přísnou kontrolu teploty během tuhnutí povlaku, aby se zabránilo vadám plošnosti způsobeným tepelným napětím.
Shenyang Yuanhe Steel provozuje linky pro povlakování certifikované podle ISO a vybavené pokročilými systémy napínacího rovnání, které zajišťují plošnost v rámci tolerancí speciální třídy EN 10143 pro každý standardní PPGI ocelová spirála výrobek. Jejich komplexní třístupňový systém kontroly kvality zahrnuje sledování plošnosti přímo během výroby i ověření před expedicí. Spoluprací se společností Shenyang Yuanhe Steel získávají globální klienti přístup k vysoce kvalitním výrobním kapacitám, čímž je zajištěno, že každý přesně střiženého PPGI ocelového cívku a stabilního povrchového PPGI ocelového cívku dorazí na staveniště s ověřitelnou dokumentací kvality plošnosti a vynikající spolehlivostí značky.
 EN