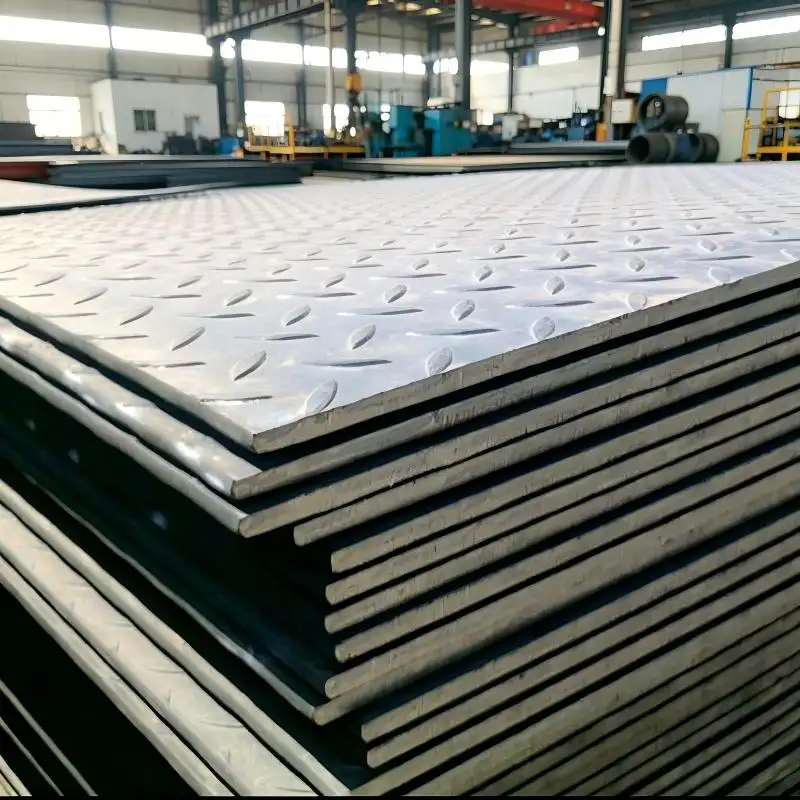
Kualitas kerataan menentukan apakah lembaran kumparan baja galvanis berlapis cat pra-olah berperforma andal dalam proses hilir dan pemasangan akhir. Kerataan yang buruk pada kumparan baja PPGI potong presisi menyebabkan gelombang, gelombang di tepi, tonjolan di pusat, dan lengkung melintang yang mengurangi akurasi pembentukan gulung, ketepatan pengelasan, serta tampilan visual panel jadi. Selama lebih dari lima tahun pengalaman inspeksi kualitas terhadap pesanan kumparan baja internasional, cacat kerataan teramati menyumbang hampir 30 persen dari seluruh penolakan pelanggan. Memahami cara memverifikasi kualitas kerataan suatu kumparan baja PPGI permukaan stabil sangat penting bagi pembeli, insinyur proyek, dan pemeriksa kualitas yang perlu memastikan bahwa bahan masuk memenuhi persyaratan pemrosesan maupun estetika. Panduan ini memberikan pendekatan sistematis untuk verifikasi kerataan, mencakup standar pengukuran, alat pemeriksaan, jenis cacat umum, serta kriteria penerimaan—sekaligus menyoroti kualitas unggul Gulungan baja PPGI pilihan.
Memahami Standar Kerataan untuk Coil PPGI
Kerataan suatu kumparan baja PPGI potong presisi diatur oleh beberapa standar internasional. ASTM A568 menetapkan toleransi kerataan umum untuk baja gulung datar, dengan spesifikasi deviasi maksimum yang diizinkan berdasarkan ketebalan dan lebar lembaran. Untuk kumparan baja PPGI permukaan stabil dengan ketebalan antara 0,30 mm hingga 0,70 mm dan lebar maksimal 1.200 mm, toleransi kerataan standar adalah 6 milimeter per meter panjang. Standar Jepang JIS G3142 menerapkan toleransi serupa namun menambahkan persyaratan khusus untuk permukaan yang telah dicat sebelumnya, yang mewajibkan lapisan cat tidak boleh retak atau terkelupas selama pengukuran kerataan.
Standar Eropa EN 10143 menyediakan sistem klasifikasi kerataan paling detail, mengkategorikan setiap standar Gulungan baja PPGI menjadi tiga kelas kerataan: normal, ditingkatkan, dan khusus. Untuk kumparan baja PPGI potong presisi yang digunakan dalam manufaktur peralatan rumah tangga atau pelapis arsitektural, pembeli harus menentukan kelas kerataan khusus guna memastikan bahwa kumparan baja PPGI permukaan stabil memenuhi standar visual dan pemrosesan yang ketat.
Alat Inspeksi dan Metode Pengukuran
Verifikasi kualitas kerataan memerlukan baik alat sederhana maupun sistem pengukuran canggih. Untuk inspeksi penerimaan suatu kumparan baja PPGI potong presisi , metode mistar lurus tetap menjadi teknik praktis paling umum di lokasi. Mistar lurus presisi, biasanya sepanjang 1 meter dan dibuat dengan toleransi kerataan maksimal 0,05 mm, diletakkan melintang di atas permukaan lembaran. Inspektur mengukur celah maksimum antara mistar lurus dan permukaan lembaran menggunakan alat ukur celah.
Untuk kumparan baja PPGI permukaan stabil , setiap celah yang melebihi kelas toleransi yang ditentukan menunjukkan cacat kerataan. Untuk pengukuran yang lebih presisi, sistem pemindaian kerataan laser menangkap peta permukaan tiga dimensi dari Gulungan baja PPGI lembaran tersebut, mengidentifikasi cacat lokal yang mungkin terlewatkan oleh mistar lurus. Dalam audit pabrik peralatan rumah tangga baru-baru ini, penerapan pemindaian laser untuk setiap batch kumparan baja PPGI potong presisi mengurangi cacat pembentukan terkait kerataan sebesar 62 persen dalam tiga bulan, membuktikan nilai alat verifikasi canggih.
Cacat Kerataan Umum dan Penyebabnya
Empat cacat kerataan utama memengaruhi suatu kumparan baja PPGI potong presisi : tonjolan pusat, gelombang tepi, lengkung longitudinal, dan lengkung transversal. Tonjolan pusat muncul sebagai area yang terangkat sepanjang garis tengah, disebabkan oleh tekanan penggulungan yang tidak merata atau tegangan termal selama proses pengeringan lapisan. Gelombang tepi tampak sebagai gelombang di sepanjang tepi, biasanya akibat pengendalian ketegangan yang tidak tepat selama proses pemotongan atau akibat ingatan gulungan (coil set memory). Lengkung longitudinal menghasilkan kelengkungan searah arah penggulungan, sering kali disebabkan oleh pendinginan yang tidak merata setelah oven pelapisan.
Lengkung melintang menggulung lembaran secara melintang lebarnya, biasanya berasal dari ekspansi termal pada roll kerja. Setiap jenis cacat dalam suatu kumparan baja PPGI permukaan stabil memerlukan pendekatan koreksi yang berbeda. Kerutan pusat ringan dan gelombang tepi dapat diperbaiki melalui leveling roller, sedangkan lengkung memanjang dan melintang mungkin memerlukan temper rolling atau pemanasan ulang (re-annealing). Mengidentifikasi cacat-cacat ini selama inspeksi suatu kumparan baja PPGI potong presisi membantu pembeli menentukan apakah material tersebut masih dapat diselamatkan melalui proses lanjutan.
Kriteria Penerimaan dan Protokol Inspeksi
Menetapkan kriteria penerimaan yang jelas untuk kualitas kerataan melindungi pembeli dari penerimaan material yang tidak sesuai spesifikasi. Untuk suatu kumparan baja PPGI permukaan stabil dalam aplikasi arsitektur, protokol penerimaan yang direkomendasikan mencakup pemeriksaan 10 persen lembaran dari setiap lot, dengan pengambilan sampel dari ujung depan, tengah, dan ujung belakang koil. Ukur kerataan pada tiga posisi per lembaran: 200 mm dari masing-masing tepi dan di garis tengah. Catat semua pengukuran, hitung rata-rata penyimpangan kerataan, lalu bandingkan hasilnya terhadap kelas toleransi yang ditentukan.
Untuk kumparan baja PPGI potong presisi dalam manufaktur peralatan rumah tangga, ketatkan pengambilan sampel menjadi 15 persen lembaran dan tambahkan pemeriksaan visual terhadap keriputan permukaan di bawah cahaya miring. Dalam sebuah proyek gedung komersial terbaru, kontraktor menerapkan protokol pemeriksaan yang persis sama untuk material masuk Gulungan baja PPGI lot, mengidentifikasi dan menyaring material yang tidak memenuhi standar sebelum pemasangan guna menghindari penundaan proyek yang mahal.
Peran Kemampuan Pemasok dalam Jaminan Kerataan
Kualitas kerataan pada akhirnya bergantung pada kemampuan peralatan dan pengendalian proses pabrikan. Sebuah kumparan baja PPGI potong presisi memerlukan pabrik rolling modern dengan sistem kontrol kekembungan otomatis, leveler tegangan pada jalur pelapisan, dan peralatan pemotong yang tepat dengan tumpang tindih pisau yang dapat disesuaikan. Produsen yang memproduksi kumparan baja PPGI permukaan stabil harus menjaga kontrol suhu yang ketat selama proses pengeringan lapisan guna mencegah cacat kekembungan akibat tegangan termal.
Shenyang Yuanhe Steel mengoperasikan jalur pelapisan bersertifikat ISO yang dilengkapi sistem leveler tegangan canggih, sehingga mampu mempertahankan kekembungan dalam batas toleransi kelas khusus EN 10143 untuk setiap standar Gulungan baja PPGI produk. Sistem pengendalian kualitas tiga tingkat mereka mencakup pemantauan kekembungan secara langsung selama produksi serta verifikasi akhir sebelum pengiriman. Dengan bermitra bersama Shenyang Yuanhe Steel, klien global memperoleh akses ke kapabilitas manufaktur unggul, menjamin bahwa setiap kumparan baja PPGI potong presisi dan kumparan baja PPGI permukaan stabil tiba di lokasi proyek dengan dokumentasi kualitas kekembungan yang terverifikasi serta keandalan merek yang luar biasa.
 EN