 EN

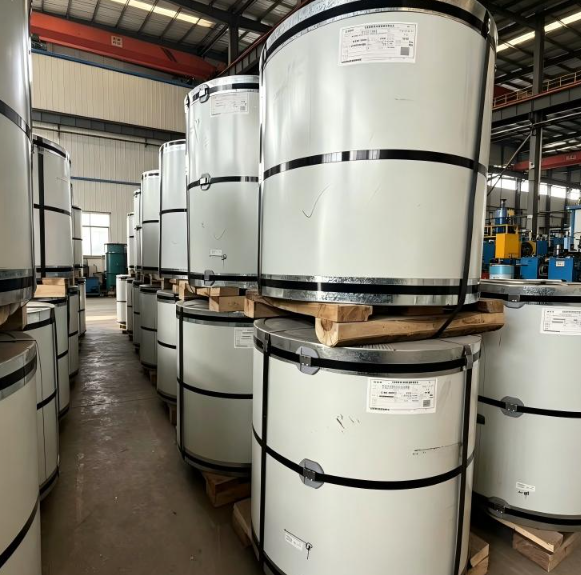
Hvilke overfladebehandlingsprocesser skaber premium finish PPGI-stålskive til high-end-projekter
Når du specificerer en premium finish PPGI-stålskive til en arkitektonisk facade, et kommercielt tag-system eller et højsynligt kledningsprojekt, er det visuelle resultat, du får, ikke et tilfælde. Det er et direkte resultat af den række overfladebehandlinger, der udføres, inden ét eneste gram maling nogensinde berører stålbåndet. Efter at have arbejdet med specifikationer af tag-systemer i længere tid, kan jeg ærligt sige: den finish-kvalitet, du ser på monterede plader, bestemmes allerede ved udskylningstanken – ikke ved malingens applikator.
Denne artikel gennemgår de vigtigste produktionsfaser, der adskiller en premiumkvalitets-PPGI-coil fra et standardkommercialt produkt – og forklarer, hvorfor hver enkelt fase er afgørende for projekter, hvor udseende, ensartethed og langtidsholdbarhed er ufravigelige krav.
Fase 1: Substratforberedelse – grundlaget, som alt andet afhænger af
Det galvaniserede stålsubstrat, der indgår i coil-belægningslinjen, indeholder overflade-forureninger fra valserolie, opbevaring og transport. Før enhver behandlingskemi kan fungere effektivt, skal båndet rengøres til næsten klinisk standard. Dette omfatter to underfaser, som det er let at undervurdere:
- Alkalisk entydning: Båndet passerer gennem et varmt alkalisk bad, der fjerner valserolie, fingeraftryk og partikulært materiale. På premiumlinjer følges dette op med en børsteskrubningssektion, der fjerner vedholdende overfladefilm uden at ridse zinklaget.
- Spülning og tørring: Grundig udvaskning forhindrer kemisk overførsel mellem behandlingsfaser. Restalkalisk kemikalie på båndets overflade ville forstyrre den efterfølgende fosfatbehandlingsfase, hvilket fører til dårlig adhæsion i malingsslagene – en fejl, der muligvis ikke bliver synlig før måneder med vejrudsættelse af en færdigbygning.
Zinkbelægningsvægten på det grundlæggende substrat er også afgørende her. En farvet farvecoils bygget på en galvaniseret base med Z180 eller Z275 udfører sig anderledes over en 15-årig udsætningsperiode end en bygget på en minimumsbase på Z60, uanset hvor godt topmalingen er påført. For high-end-projekter er det rimeligt at specificere en zinkbelægningsvægt på mindst Z100–Z180 g/m² i alt.
Fase 2: Kemisk overfladebehandling – Oprettelse af adhæsionsplatformen
Dette er den fase, som de fleste indkøbskrav beskriver kun vagt, og det er her, at betydningsfulde forskelle mellem premium- og standard-PPGI-coilproduktion tydeligst kommer frem.
Fosfatering
Den rengjorte båndstrimmel træder ind i et fosfatbad, der danner en mikrokristallinsk konverteringsbelægning på zinkoverfladen. Denne konverteringslag opfylder to formål: det øger overfladearealet til mekanisk sammenhæftning med grundlacket, og det passiverer zinket for at reducere underfilmkorrosion. På premium-produktionslinjer anvendes jern-zink- eller zinkfosfatbelægninger i stedet for lavere kvalitetsbehandlinger baseret udelukkende på chromater. Fosfatkrystallens struktur kontrolleres nøjagtigt – grove krystaller kan skabe adhæsionshulrum, der bliver korrosionsudgangspunkter under malingen.
Passivering (chromatering eller kromfri ækvivalent)
Efter fosfatbehandling lukkes konverteringsbelægningen med en passiverende skyllevand. Traditionelt var chromatholdig passivering standard. For premium PPGI-coils leveret til europæiske og nordamerikanske markeder kræves imidlertid chrome-fri passivering baseret på titan/zirkonium-kemi i stigende grad for at opfylde RoHS- og miljømæssige importregler. Når den anvendes korrekt, giver chrome-fri passivering korrosionsbeskyttelse, der svarer til den traditionelle chromatholdige behandling, samtidig med at den opfylder overholdelseskravene, som high-end-specifikationsprojekter i regulerede markeder stiller.
Og det er noget, jeg har set købere lære på den hårde måde: En visuelt smuk glanslak over utilstrækkelig passivering vil vise tidlig blærering eller filiform korrosion inden for to til tre år i fugtige eller kystnære miljøer. Overfladebehandlingen under malingen er usynlig ved levering, men dens kvalitet afgør, om denne præmieafslutning holder.
Trin 3: Grundlaksapplikation — Den usynlige ydeevnelag
Når de kemiske behandlingsfaser er færdige, træder båndet ind i grundlakseapplikationsafsnittet. Grundlaklaget – som typisk påføres med en tør filmtykkelse på 5–8 μm – fungerer som en adhæsionsbro mellem konverteringsbehandlingen og den dekorative top-lak. For premiumprodukter er epoxybaserede eller polyurethanbaserede grundlak almindelige, fordi de giver bedre korrosionshæmmende egenskaber end standard akrylgrundlak, der anvendes i almindelige PPGI-produkter.
På mange premium-coilcoatinglinjer påføres der også samtidigt en bagside-lak på båndets bagside. Bagsidelakket har en tykkelse på 8–12 μm og beskytter stålet under rulleformning, håndtering af skåret kant og langvarig eksponering af bagsiden. En premium finish tekstureret PPGI-stålboble der er beregnet til sandwichpaneler eller profilerede tagapplikationer, kræver en funktionel bagsidelak – ikke kun en kosmetisk – fordi bagsiden kan udsættes for kondens i bygningsklimaskærmapplikationer.
Efter grundlakapplikationen passerer båndet gennem en hærdningsovn. Ovnens temperaturprofil og opholdstid er afgørende: underhærdet grundlak er blødt og har dårlig klæbning; overhærdet grundlak bliver skrøbeligt og kan revne under rulforming. Premium-produktionsfaciliteter bruger automatisk temperaturovervågning langs hele ovnens længde.
Trin 4: Toplakapplikation – hvor den premium finish bliver synlig
Toplaklaget er det lag, der definerer de udseendemæssige egenskaber, som købere forbinder med et premium-PPGI-produkt. Den valgte malingsteknologi til toplaklaget bestemmer både visuel ydeevne og levetid.
Muligheder for malingssystemer og deres premium-positionering
| Malingssystem | Topbelægningens tykkelse | Glanstabilitet | Modstand mod kridtethed | Typisk Anvendelse |
|---|---|---|---|---|
| Polyester (PE) | 15–25 μm | Moderat | Moderat | Standard kommerciel PPGI |
| Silicium-modificeret polyester (SMP) | 20–30 μm | God | God | Arkitektonisk PPGI af mellemniveau |
| Polyester med høj holdbarhed (HDP) | 2535 μm | Meget god | Meget god | Højydede tag og beklædningsmaterialer |
| PVDF (Polyvinylidenfluorid) | 2535 μm | Udmærket | Udmærket | Premium-glanster PPGI-stålspol for facader og projekter med lang garanti |
For virkelig avancerede projekt specifikationer er PVDF- eller HDP-systemer de rette valg. A. premium finish glansende ppgi-stålspol pVDF-baseret overfladebehandling bevarer farve- og glansstabilitet over 20-25 års brugsperioder i udsatte miljøer, hvilket er grunden til, at den er specificeret til historiske kommercielle bygninger og premium boligfasader, hvor farve ensartethed skal overleve flere containerleverancer og år med vejrforandring
Kontrol af glansniveau
Glans måles ved hjælp af et kalibreret glansmål med en vinkel på 60°, udtrykt i glansenheder (GU). Premium-finish er typisk specificeret som:
- Højglans: 70+ GU ved 60° giver en reflekterende, arkitektonisk overflade
- Halvglanz: 30–70 GU — mest almindelig til kommercielle tagflader og facadebeklædning
- Matt / lavglanz: under 30 GU — bliver i stigende grad efterspurgte for moderne arkitektoniske æstetikker
Konsistent glanskontrol på tværs af produktionspartier er vigtigere, end de fleste købere indser. En variation på mere end ±5 GU mellem ruller på samme ordre kan give synlige tonale forskelle på en monteret facade – en fejl, der er meget svær at rette efter montering. Premium-produktionsfaciliteter specificerer glanstolerance i deres kvalitetsacceptkriterier og verificerer den med online-glansovervågning.
Trin 5: Endelig inspektion, slitting og rulning
Efter topbelægningshærdning passerer båndet gennem en omfattende inspektionsstation. På premium-linjer inkluderer dette automatiserede overfladedefektdetektionskameraer, der markerer belægningsinklusioner, pindhuller og farvestriber på linjehastighed. Visuel inspektion af uddannede operatører følger som bekræftelse.
Kløvning til endelig coil-bredde udføres med præcise knivsæt. For en farvet, overfladebehandlet coil, der er beregnet til direkte ruldeformning til bygningsprofiler, er kvaliteten af kløvningskanterne afgørende: spånhøjde og kantkvadratur påvirker, hvor smidigt materialet føres gennem ruldeformningsværktøjet, og dårlige kløvningskanter kan indføre mikrorevner ved snittet, hvilket kompromitterer malingens adhæsion i felten.
Hvorfor hele proceskæden betyder noget for high-end-projekter
Den almindelige misforståelse er, at et højere glansniveau svarer til et bedre produkt. Det er virkelig værd at være direkte om dette: Det gør det ikke. En højtglansdækfarve på et dårligt passiveret underlag vil svigte hurtigere end en halvglansdækfarve på en korrekt behandlet overflade. Premiumafslutning betyder ikke kun, at dækfarven er premium; det betyder, at hele proceskæden – fra zinkmængden på underlaget via kemien i overfladebehandlingen til valg og applikation af malingssystemet – er udført efter en højere standard.
For ingeniører og bygherrer, der indkøber PPGI-coils til high-end-projekter, er den praktiske konsekvens denne: Spørg din leverandør om det komplette tekniske datablad, som dækker zinkbelægningsvægt (g/m²), passiveringsmetode, grundlakssystem, top-lakfarves kemiske sammensætning, top-lakfarves tørfilmstykkelser og glans-tolerance. En leverandør, der kan stille denne dokumentation til rådighed – i stedet for kun en farvekort og en pris – demonstrerer, at produktet virkelig er en premium-afsluttet PPGI-stålcoils, og ikke blot et produkt, der er mærket som sådan.
Shenyang Yuanhe Steel Trading Co., Ltd. tilbyder teknisk rådgivning om PPGI-coil-specifikationer til byggeprojekter i Nordamerika, Afrika, Sydamerika og Europa. Kontakt Leo Liu på [email protected] eller +86-18642064006 for at drøfte overfladebehandlingskrav, malingssystemmuligheder og projektspecifikke krav.











