 EN

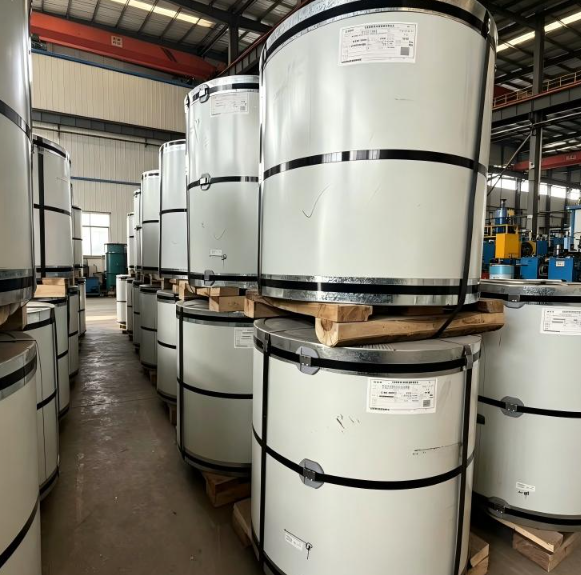
Quais processos de tratamento superficial criam bobinas de aço PPGI de acabamento premium para projetos de alto padrão
Quando você especifica uma bobina de aço PPGI de acabamento premium para uma fachada arquitetônica, um sistema de cobertura comercial ou um projeto de revestimento de alta visibilidade, o resultado visual que você obtém não é acidental. Trata-se de um desfecho direto da sequência de tratamento superficial aplicada antes mesmo de um único grama de tinta tocar na tira de aço. Com bastante experiência em especificações de sistemas de cobertura, posso afirmar honestamente: a qualidade do acabamento que você vê em painéis instalados começa a ser determinada no tanque de desengraxamento, não no aplicador de tinta.
Este artigo descreve as principais etapas de produção que distinguem uma bobina PPGI de grau premium de um produto comercial padrão — e explica por que cada etapa é essencial em projetos onde aparência, consistência e desempenho a longo prazo são requisitos inegociáveis.
Etapa 1: Preparação do Substrato — A Fundação de Tudo o Mais
O substrato de aço galvanizado que entra na linha de revestimento contínuo carrega contaminantes superficiais provenientes de óleo de laminação, armazenamento e transporte. Antes que qualquer químico de tratamento possa agir com eficácia, a fita deve ser limpa até um padrão quase clínico. Isso envolve duas subetapas facilmente subestimadas:
- Desengorduramento alcalino: A fita passa por um banho alcalino quente que remove óleos de laminação, contaminação por impressões digitais e partículas. Nas linhas premium, isso é seguido por uma seção de escovamento que remove filmes superficiais teimosos sem arranhar a camada de zinco.
- Enxágue e secagem: A lavagem completa evita a transferência química entre as etapas de tratamento. A química alcalina residual na superfície da tira interferiria na etapa subsequente de fosfatização, levando à falha de aderência nas camadas de tinta — um defeito que pode não se manifestar até meses após o envelhecimento climático de um edifício concluído.
O peso do revestimento de zinco do substrato base também é relevante aqui. Um revestimento colorido em bobina construído sobre uma base galvanizada Z180 ou Z275 comporta-se de forma diferente ao longo de um período de exposição de 15 anos comparado a um construído sobre uma base mínima Z60, independentemente da qualidade com que o revestimento superior seja aplicado. Para projetos de alto padrão, especificar um peso de revestimento de zinco de pelo menos Z100–Z180 g/m² no total é um mínimo razoável.
Etapa 2: Tratamento Químico da Superfície — Criação da Plataforma de Aderência
Esta é a etapa que a maioria das especificações de compra descreve apenas de forma vaga, e é onde as diferenças significativas entre a produção premium e a padrão de bobinas PPGI se tornam mais evidentes.
Fosfatização
A fita limpa entra em um banho de fosfatização que cria um revestimento de conversão microcristalino na superfície de zinco. Essa camada de conversão desempenha duas funções: aumenta a área superficial para intertravamento mecânico com a demão de fundo e passiva o zinco para retardar a corrosão sob o filme de tinta. Em linhas de produção premium, utilizam-se revestimentos de fosfato de ferro-zinco ou de zinco, em vez de tratamentos de cromato exclusivo, de menor qualidade. A estrutura cristalina do fosfato é rigorosamente controlada — cristais grosseiros podem gerar vazios de aderência que se tornam pontos de início de corrosão sob o filme de tinta.
Passivação (Cromatação ou equivalente livre de cromo)
Após a fosfatização, uma enxágue de passivação selo o revestimento de conversão. Tradicionalmente, a passivação à base de cromato era padrão. No entanto, para bobinas PPGI premium fornecidas aos mercados europeu e norte-americano, exige-se cada vez mais uma passivação sem cromo, com química à base de titânio/zircônio, para atender às regulamentações RoHS e ambientais de importação. Quando aplicada corretamente, a passivação sem cromo oferece proteção contra corrosão comparável ao tratamento tradicional à base de cromato, ao mesmo tempo que cumpre os requisitos de conformidade exigidos por projetos de especificação de alto nível em mercados regulamentados.
E isto é algo que vi os compradores aprenderem da maneira mais difícil: uma camada superior brilhante aplicada sobre uma passivação inadequada mostrará uma corrosião precoce ou filioforme dentro de dois a três anos em ambientes úmidos ou costeiros. O tratamento da superfície sob a tinta é invisível na entrega, mas a qualidade determina se esse acabamento premium dura.
Fase 3: Aplicação do primer A camada de desempenho invisível
Assim que as etapas de tratamento químico são concluídas, a tira entra na seção de aplicação da camada de fundo. A camada de fundo — normalmente aplicada com espessura seca de filme entre 5 e 8 μm — atua como ponte de aderência entre o revestimento de conversão e o revestimento decorativo superior. Para produtos premium, primers à base de epóxi ou poliuretano são comuns, pois oferecem desempenho superior na inibição da corrosão em comparação com primers acrílicos padrão utilizados em PPGI de commodities.
Em muitas linhas premium de revestimento contínuo, uma camada posterior também é aplicada simultaneamente no lado reverso da tira. A espessura da camada posterior varia entre 8 e 12 μm e protege o aço durante a conformação em rolo, o manuseio das bordas cortadas e a exposição prolongada do lado reverso. bobina de aço PPGI com acabamento premium texturizado destinada a aplicações em painéis sanduíche ou telhados perfilados exige uma camada posterior funcional — não meramente cosmética — porque o lado reverso pode ficar exposto à condensação em aplicações de envoltórios edilícios.
Após a aplicação da demão de fundo, a tira passa por um forno de cura. O perfil de temperatura do forno e o tempo de permanência são críticos: uma demão de fundo subcurada é mole e apresenta aderência insuficiente; uma demão de fundo supercurada torna-se frágil e pode rachar durante a conformação em rolo. Instalações de produção premium utilizam monitoramento automático de temperatura ao longo de todo o comprimento do forno.
Etapa 4: Aplicação da Demão de Acabamento — Onde o Acabamento Premium Torna-se Visível
A demão de acabamento é a camada que define as características de aparência com as quais os compradores associam um produto PPGI premium. A química da tinta escolhida para essa demão determina tanto o desempenho visual quanto a vida útil do produto.
Opções de Sistema de Tintas e Seu Posicionamento Premium
| Sistema de Pintura | Espessura da camada de acabamento | Estabilidade do Brilho | Resistência ao Esbranquiçamento | Aplicação Típica |
|---|---|---|---|---|
| Poliéster (PE) | 15–25 μm | Moderado | Moderado | PPGI comercial padrão |
| Poléster Modificado com Silício (SMP) | 20–30 μm | Bom | Bom | PPGI arquitetônico de faixa média |
| Poléster de Alta Durabilidade (HDP) | 25–35 μm | Muito boa | Muito boa | Telhados e revestimentos de alto desempenho |
| PVDF (Polyvinylidene Fluoride) | 25–35 μm | Excelente | Excelente | Bobina de aço PPGI com acabamento premium brilhante para fachadas e projetos com garantia prolongada |
Para especificações genuinamente de alto padrão, os sistemas PVDF ou HDP são as opções adequadas. A bobina de aço PPGI com acabamento premium brilhante baseada em revestimento superior PVDF mantém a estabilidade de cor e brilho por períodos de serviço de 20–25 anos em ambientes expostos, razão pela qual é especificada em edifícios comerciais emblemáticos e fachadas residenciais premium, onde a uniformidade de cor deve resistir a múltiplas entregas em contêineres e anos de intempéries.
Controle do Nível de Brilho
O brilho é medido com um glosímetro calibrado a um ângulo de 60°, expresso em Unidades de Brilho (GU). Acabamentos premium são tipicamente especificados como:
- Alto Brilho: 70+ GU a 60° — proporciona uma superfície reflexiva e arquitetônica
- Semi-brilho: 30–70 GU — o mais comum para coberturas e revestimentos comerciais
- Mate / baixo brilho: abaixo de 30 GU — cada vez mais solicitado para estéticas arquitetônicas contemporâneas
O controle consistente do brilho entre lotes de produção é mais importante do que a maioria dos compradores imagina. Uma variação superior a ±5 GU entre bobinas do mesmo pedido pode gerar diferenças tonais visíveis em uma fachada instalada — algo muito difícil de corrigir após a instalação. Instalações produtivas premium especificam a tolerância de brilho em seus critérios de aceitação de qualidade e verificam-no com monitoramento contínuo de brilho.
Etapa 5: Inspeção final, corte longitudinal e enbobinamento
Após a cura do revestimento superior, a tira passa por uma estação de inspeção abrangente. Em linhas premium, isso inclui câmeras automatizadas de detecção de defeitos superficiais que identificam inclusões no revestimento, microfuros e estrias de cor à velocidade da linha. A inspeção visual por operadores treinados segue como confirmação.
O corte longitudinal até a largura final da bobina é realizado com conjuntos de lâminas de precisão. Para uma bobina colorida com tratamento superficial destinada à conformação direta em perfis para construção, a qualidade das bordas cortadas é fundamental: a altura da rebarba e a perpendicularidade da borda influenciam a fluidez com que o material avança pelas ferramentas de conformação contínua; bordas mal cortadas podem introduzir microfissuras no local do corte, comprometendo a aderência da tinta em campo.
Por que a cadeia completa de processos é essencial para projetos de alto padrão
O equívoco comum é que um nível mais elevado de brilho equivale a um produto superior. Vale a pena ser direto sobre isso: não equivale. Um revestimento superior de alto brilho aplicado sobre um substrato mal passivado falhará mais rapidamente do que um revestimento semi-brilhante aplicado sobre uma superfície adequadamente tratada. Um acabamento premium não significa apenas que o revestimento superior é premium; significa que toda a cadeia de processos — desde o peso de zinco do substrato, passando pela química do tratamento de superfície, até a seleção e aplicação do sistema de pintura — foi executada segundo um padrão mais rigoroso.
Para empreiteiros de engenharia e desenvolvedores imobiliários que adquirem bobinas PPGI para projetos de alto padrão, a implicação prática é a seguinte: peça ao seu fornecedor a ficha técnica completa, que deve incluir o peso do revestimento de zinco (g/m²), o tipo de passivação, o sistema de primer, a química da tinta de acabamento, a espessura seca da camada de tinta de acabamento e a tolerância de brilho. Um fornecedor capaz de fornecer essa documentação — em vez de apenas uma cartela de cores e um preço — demonstra que seu produto é, de fato, uma bobina de aço PPGI com acabamento premium, e não simplesmente um produto rotulado como tal.
A Shenyang Yuanhe Steel Trading Co., Ltd. oferece consultoria técnica sobre as especificações da bobina PPGI para projetos de construção em toda a América do Norte, África, América do Sul e Europa. Entre em contato com Leo Liu pelo e-mail [email protected] ou pelo telefone +86-18642064006 para discutir as especificações de tratamento de superfície, as opções de sistema de pintura e os requisitos específicos do projeto.











