 EN

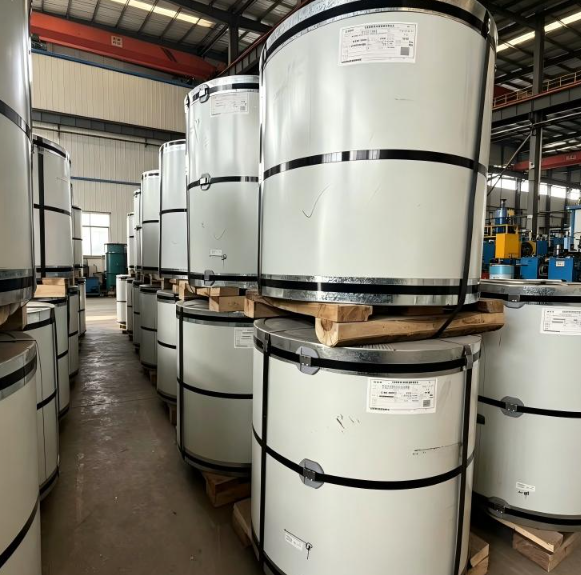
กระบวนการบำบัดพื้นผิวใดบ้างที่สร้างม้วนเหล็กเคลือบสังกะสีแบบพรีเมียมสำหรับโครงการระดับพรีเมียม
เมื่อคุณระบุ ม้วนเหล็กเคลือบสังกะสีแบบพรีเมียม สำหรับฟาซาดอาคาร ระบบหลังคาเชิงพาณิชย์ หรือโครงการหุ้มผนังที่ต้องการความโดดเด่นเป็นพิเศษ ผลลัพธ์เชิงภาพที่คุณได้รับนั้นไม่ใช่เรื่องบังเอิญ แต่เป็นผลโดยตรงจากลำดับขั้นตอนการบำบัดพื้นผิวที่ดำเนินก่อนที่จะมีการทาสีลงบนแผ่นเหล็กแม้เพียงหนึ่งกรัม ด้วยประสบการณ์ในการกำหนดคุณสมบัติของระบบหลังคาอย่างยาวนาน ผมสามารถกล่าวอย่างจริงใจได้ว่า คุณภาพของพื้นผิวที่ปรากฏบนแผ่นที่ติดตั้งแล้วนั้นเริ่มถูกกำหนดตั้งแต่ขั้นตอนการล้างคราบไขมัน ไม่ใช่ที่เครื่องพ่นสี
บทความนี้อธิบายขั้นตอนการผลิตหลักที่ทำให้ขดลวด PPGI คุณภาพสูงแตกต่างจากผลิตภัณฑ์เชิงพาณิชย์ทั่วไป — และอธิบายเหตุผลที่แต่ละขั้นตอนมีความสำคัญต่อโครงการที่รูปลักษณ์ ความสม่ำเสมอ และประสิทธิภาพในระยะยาวเป็นสิ่งที่ไม่อาจต่อรองได้
ขั้นตอนที่ 1: การเตรียมพื้นผิวฐาน — รากฐานที่ทุกสิ่งทุกอย่างขึ้นอยู่กับ
แผ่นเหล็กชุบสังกะสีที่เข้าสู่สายการเคลือบขดลวดมีสิ่งสกปรกบนผิวหน้าจากน้ำมันหล่อลื่นระหว่างการรีด การจัดเก็บ และการขนส่ง ก่อนที่สารเคมีสำหรับการบำบัดใด ๆ จะสามารถทำงานได้อย่างมีประสิทธิภาพ แผ่นโลหะต้องผ่านการทำความสะอาดจนใกล้เคียงมาตรฐานเชิงคลินิก ซึ่งประกอบด้วยสองขั้นตอนย่อยที่มักถูกประเมินต่ำเกินไป:
- การกำจัดคราบน้ำมันด้วยด่าง: แผ่นโลหะเคลื่อนผ่านอ่างสารด่างร้อนเพื่อกำจัดน้ำมันหล่อลื่น คราบสัมผัสจากนิ้วมือ และสิ่งสกปรกแบบอนุภาค บนสายการผลิตระดับพรีเมียม ขั้นตอนนี้จะตามด้วยส่วนการขัดด้วยแปรงเพื่อกำจัดฟิล์มผิวที่ฝังแน่นโดยไม่ทำลายชั้นสังกะสี
- การล้างและทำให้แห้ง: การล้างอย่างทั่วถึงจะช่วยป้องกันไม่ให้สารเคมีตกค้างจากขั้นตอนการบำบัดก่อนหน้าไปยังขั้นตอนถัดไป ซึ่งหากมีสารเคมีที่มีฤทธิ์เป็นด่างคงค้างอยู่บนผิวของแผ่นโลหะ จะรบกวนกระบวนการฟอสเฟตติ้งที่ตามมา ส่งผลให้ชั้นสียึดเกาะไม่แน่น — ข้อบกพร่องชนิดนี้อาจไม่ปรากฏให้เห็นจนกว่าจะผ่านการสัมผัสสภาพอากาศมาหลายเดือนแล้วในอาคารที่สร้างเสร็จสมบูรณ์
น้ำหนักของการเคลือบสังกะสีบนพื้นผิวฐานก็มีความสำคัญเช่นกัน ที่นี่ ม้วนสีแบบผิวผ่านการบำบัด ที่ผลิตบนพื้นฐานสังกะสีชุบแบบ Z180 หรือ Z275 จะมีพฤติกรรมแตกต่างออกไปเมื่อสัมผัสกับสภาพแวดล้อมเป็นระยะเวลา 15 ปี เมื่อเทียบกับม้วนที่ผลิตบนพื้นฐานสังกะสีชุบที่มีน้ำหนักต่ำสุดเพียง Z60 โดยไม่ขึ้นกับว่าชั้นสีด้านบนจะถูกเคลือบได้ดีเพียงใด สำหรับโครงการระดับพรีเมียม การระบุน้ำหนักการเคลือบสังกะสีขั้นต่ำไว้ที่ Z100–Z180 กรัมต่อตารางเมตรโดยรวม ถือเป็นเกณฑ์ที่สมเหตุสมผล
ขั้นตอนที่ 2: การบำบัดผิวด้วยสารเคมี — การสร้างพื้นผิวที่รองรับการยึดเกาะ
นี่คือขั้นตอนที่ข้อกำหนดด้านการจัดซื้อมักอธิบายอย่างคลุมเครือที่สุด และยังเป็นจุดที่ความแตกต่างที่แท้จริงระหว่างการผลิตม้วนสี PPGI ระดับพรีเมียมกับระดับมาตรฐานจะแสดงออกมาอย่างชัดเจนที่สุด
ฟอสเฟตติ้ง
แผ่นโลหะที่ผ่านการทำความสะอาดแล้วจะเข้าสู่อ่างฟอสเฟต ซึ่งสร้างชั้นเปลี่ยนผ่านแบบไมโครคริสตัลไลน์บนผิวของสังกะสี ชั้นเปลี่ยนผ่านนี้มีหน้าที่สองประการ คือ เพิ่มพื้นที่ผิวเพื่อให้เกิดการยึดเกาะเชิงกลกับชั้นไพรเมอร์ และทำให้สังกะสีเป็นแบบพาสซีฟ เพื่อลดอัตราการกัดกร่อนใต้ฟิล์มสี บนสายการผลิตคุณภาพสูง จะใช้ชั้นฟอสเฟตชนิดเหล็ก-สังกะสี หรือสังกะสีฟอสเฟต แทนการรักษาแบบโครเมตเพียงอย่างเดียวซึ่งมีคุณภาพต่ำกว่า โครงสร้างผลึกของฟอสเฟตจะควบคุมอย่างเข้มงวด — ผลึกที่หยาบอาจก่อให้เกิดช่องว่างในการยึดเกาะ ซึ่งกลายเป็นจุดเริ่มต้นของการกัดกร่อนภายใต้ฟิล์มสี
การพาสซิเวชัน (แบบโครเมต หรือแบบเทียบเท่าที่ไม่มีโครเมต)
หลังจากการฟอสเฟต ขั้นตอนการล้างแบบพาสซิเวชันจะปิดผนึกชั้นเคลือบแบบเปลี่ยนสภาพ ตามปกติแล้ว การพาสซิเวชันที่ใช้โครเมตเป็นมาตรฐาน อย่างไรก็ตาม สำหรับม้วน PPGI ระดับพรีเมียมที่จัดส่งไปยังตลาดยุโรปและอเมริกาเหนือ กำลังมีความต้องการเพิ่มมากขึ้นสำหรับการพาสซิเวชันที่ไม่มีโครเมตโดยใช้สารเคมีไทเทเนียม/เซอร์โคเนียม เพื่อให้สอดคล้องกับข้อบังคับ RoHS และข้อกำหนดด้านสิ่งแวดล้อมสำหรับการนำเข้า เมื่อใช้อย่างเหมาะสม การพาสซิเวชันที่ไม่มีโครเมตสามารถให้การป้องกันการกัดกร่อนที่เทียบเคียงได้กับการรักษาด้วยโครเมตแบบดั้งเดิม ในขณะเดียวกันก็ตอบสนองข้อกำหนดด้านความสอดคล้องที่โครงการเฉพาะทางระดับสูงในตลาดที่มีกฎระเบียบเข้มงวดเรียกร้อง
และนี่คือสิ่งที่ผมเห็นผู้ซื้อเรียนรู้ด้วยวิธีที่ยากมาก: ชั้นเคลือบเงาที่สวยงามโดดเด่นเมื่อทาทับบนชั้นผ่านกรรมวิธีป้องกันการกัดกร่อนที่ไม่เพียงพอ จะเกิดฟองหรือการกัดกร่อนแบบเส้นใย (filiform corrosion) ตั้งแต่ภายในสองถึงสามปี ในสภาพแวดล้อมที่ชื้นหรือใกล้ชายฝั่ง แม้ว่าชั้นผิวที่อยู่ใต้สีจะมองไม่เห็นเมื่อมอบหมายงาน แต่คุณภาพของชั้นนั้นกลับเป็นตัวกำหนดว่า ผิวหน้าระดับพรีเมียมนี้จะคงทนนานแค่ไหน
ขั้นตอนที่ 3: การพ่นสีรองพื้น — ชั้นประสิทธิภาพที่มองไม่เห็น
เมื่อขั้นตอนการรักษาด้วยสารเคมีเสร็จสิ้น แผ่นโลหะจะเข้าสู่ส่วนของการเคลือบไพร์เมอร์ ชั้นไพร์เมอร์ซึ่งมักถูกเคลือบด้วยความหนาของฟิล์มแห้งที่ 5–8 ไมโครเมตร ทำหน้าที่เป็นสะพานยึดเกาะระหว่างชั้นแปลงผิวและชั้นเคลือบตกแต่งด้านบน สำหรับผลิตภัณฑ์ระดับพรีเมียม มักใช้ไพร์เมอร์ชนิดอีพอกซีหรือโพลียูรีเทน เนื่องจากให้สมรรถนะในการยับยั้งการกัดกร่อนที่เหนือกว่าไพร์เมอร์อะคริลิกแบบมาตรฐานที่ใช้กับ PPGI ทั่วไป
ในสายการผลิตแบบเคลือบขดลวดระดับพรีเมียมหลายสาย จะมีการเคลือบด้านหลัง (back coat) ไปพร้อมกันที่ด้านกลับของแผ่นโลหะด้วย ความหนาของชั้นเคลือบด้านหลังอยู่ระหว่าง 8–12 ไมโครเมตร และทำหน้าที่ป้องกันเหล็กขณะขึ้นรูปแบบม้วน การจัดการขอบตัด และการสัมผัสกับสภาพแวดล้อมด้านหลังเป็นเวลานาน A ขดลวดเหล็ก PPGI ที่มีพื้นผิวแบบพรีเมียม ซึ่งออกแบบมาเพื่อใช้ในงานแผงแซนด์วิชหรือหลังคาแบบมีลอน จำเป็นต้องมีชั้นเคลือบด้านหลังที่ใช้งานได้จริง ไม่ใช่เพียงเพื่อความสวยงามเท่านั้น เพราะด้านหลังอาจสัมผัสกับหยดน้ำควบแน่นในแอปพลิเคชันที่เกี่ยวข้องกับเปลือกอาคาร
หลังจากที่พ่นไพร์เมอร์แล้ว แผ่นโลหะจะผ่านเตาอบเพื่อการบ่ม โพรไฟล์อุณหภูมิของเตาและระยะเวลาที่อยู่ในเตามีความสำคัญยิ่ง: ไพร์เมอร์ที่บ่มไม่เพียงพอจะนุ่มและยึดเกาะได้ไม่ดี ในขณะที่ไพร์เมอร์ที่บ่มมากเกินไปจะเปราะและอาจแตกร้าวระหว่างกระบวนการรีดขึ้นรูป โรงงานผลิตระดับพรีเมียมใช้ระบบตรวจสอบอุณหภูมิแบบอัตโนมัติตลอดความยาวของเตา
ขั้นตอนที่ 4: การพ่นโค้ทชั้นบน — จุดที่ผิวหน้าระดับพรีเมียมเริ่มปรากฏให้เห็น
โค้ทชั้นบนคือชั้นที่กำหนดลักษณะการมองเห็นซึ่งผู้ซื้อมักเชื่อมโยงกับผลิตภัณฑ์ PPGI ระดับพรีเมียม องค์ประกอบทางเคมีของสีที่เลือกใช้สำหรับโค้ทชั้นบนจะกำหนดทั้งประสิทธิภาพด้านการมองเห็นและอายุการใช้งาน
ตัวเลือกระบบสีและการวางตำแหน่งระดับพรีเมียม
| ระบบสี | ความหนาของชั้นสีด้านบน | ความคงตัวของเงา | ความต้านทานต่อการเกิดฝุ่นขาว | แอปพลิเคชันทั่วไป |
|---|---|---|---|---|
| โพลีเอสเตอร์ (PE) | 15–25 ไมโครเมตร | ปานกลาง | ปานกลาง | PPGI ระดับพาณิชย์มาตรฐาน |
| ซิลิคอนโมดิฟายด์โพลีเอสเตอร์ (SMP) | 20–30 ไมโครเมตร | ดี | ดี | PPGI ระดับสถาปัตยกรรมแบบกลาง |
| โพลีเอสเตอร์ทนทานสูง (HDP) | 2535 μm | ดีมาก | ดีมาก | หลังคาและผ้าปูที่มีประสิทธิภาพสูง |
| PVDF (Polyvinylidene Fluoride) | 2535 μm | ยอดเยี่ยม | ยอดเยี่ยม | สายสอยเหล็ก PPGI ที่มีความสว่างสูงสําหรับหน้าผนังและโครงการรับประกันยาว |
สําหรับรายละเอียดโครงการที่สูงสุดจริง ๆ ระบบ PVDF หรือ HDP เป็นทางเลือกที่เหมาะสม A สายสอยเหล็ก ppgi ที่มีสีสันสดใส โดยใช้เคลือบบน PVDF จะรักษาความมั่นคงของสีและความสว่างตลอดระยะเวลาการใช้งาน 20 25 ปีในสภาพแวดล้อมที่เผชิญหน้า ซึ่งเป็นเหตุผลที่มันถูกกําหนดสําหรับอาคารพาณิชย์ที่สําคัญและหน้าต่างที่พักอาศัยระดับสูง
การควบคุมระดับความเงา
การวัดความสว่างด้วยเครื่องวัดความสว่างที่ปรับขนาดในมุม 60° โดยแสดงในหน่วยความสว่าง (GU) การทําปลายชั้นนํามักจะระบุว่า:
- เงาสูง: 70+ GU ที่ 60° ส่งผิวที่สะท้อนแสง
- สีครึ่งกระจ่าง: 30–70 ยูนิตเกลิส — ใช้กันมากที่สุดสำหรับหลังคาและผนังภายนอกเชิงพาณิชย์
- ด้านแมตต์ / เงาต่ำ: ต่ำกว่า 30 ยูนิตเกลิส — มีการร้องขอเพิ่มขึ้นเรื่อย ๆ เพื่อให้สอดคล้องกับลักษณะทางสถาปัตยกรรมร่วมสมัย
การควบคุมระดับความเงาอย่างสม่ำเสมอระหว่างล็อตการผลิตแต่ละล็อตมีความสำคัญมากกว่าที่ผู้ซื้อส่วนใหญ่จะรับรู้ การเบี่ยงเบนของค่าความเงาเกิน ±5 ยูนิตเกลิสระหว่างม้วนวัสดุในคำสั่งซื้อเดียวกันอาจทำให้เกิดความแตกต่างของโทนสีที่มองเห็นได้บนผนังภายนอกที่ติดตั้งแล้ว ซึ่งยากมากที่จะแก้ไขหลังการติดตั้งเสร็จสิ้น โรงงานผลิตชั้นนำจึงกำหนดค่าความคลาดเคลื่อนของความเงาไว้ในเกณฑ์การยอมรับคุณภาพ และตรวจสอบด้วยระบบตรวจวัดความเงาแบบต่อเนื่องขณะผลิต
ขั้นตอนที่ 5: การตรวจสอบสุดท้าย การตัดแบ่งความกว้างม้วน และการม้วนเก็บ
หลังจากชั้นสารเคลือบด้านบนแห้งสนิท แผ่นโลหะจะผ่านสถานีตรวจสอบโดยละเอียด บนสายการผลิตชั้นนำ ขั้นตอนนี้รวมถึงกล้องตรวจจับข้อบกพร่องพื้นผิวแบบอัตโนมัติ ซึ่งสามารถระบุสิ่งสกปรกที่ฝังตัวในชั้นเคลือบ รูเข็ม (pinholes) และรอยเปื้อนสีแบบเส้นยาวได้ขณะสายการผลิตกำลังทำงานด้วยความเร็วปกติ จากนั้นจะมีการตรวจสอบด้วยตาเปล่าโดยผู้ปฏิบัติงานที่ผ่านการฝึกอบรมเพื่อยืนยันผล
การตัดม้วนให้ได้ความกว้างสุดท้ายทำด้วยชุดใบมีดที่แม่นยำ สำหรับม้วนสีที่ผ่านการเคลือบพื้นผิวแล้ว ซึ่งมีวัตถุประสงค์เพื่อนำไปขึ้นรูปโดยตรงเป็นโครงสร้างอาคาร คุณภาพของขอบที่ตัดมีความสำคัญอย่างยิ่ง: ความสูงของรอยหยัก (burr) และความตั้งฉากของขอบส่งผลต่อความเรียบของการป้อนวัสดุผ่านเครื่องขึ้นรูปแบบรีด และขอบที่ตัดไม่ดีอาจก่อให้เกิดรอยแตกขนาดเล็กบริเวณขอบตัด ซึ่งส่งผลให้การยึดเกาะของสีลดลงในสภาพแวดล้อมจริง
เหตุใดห่วงโซ่กระบวนการทั้งหมดจึงมีความสำคัญต่อโครงการระดับพรีเมียม
ความเข้าใจผิดทั่วไปคือ ค่าความมันวาวสูงกว่าหมายถึงผลิตภัณฑ์ที่ดีกว่า แต่ในความเป็นจริงแล้ว ไม่เป็นเช่นนั้นเลย การเคลือบผิวด้านบนที่มีความมันวาวสูงบนพื้นผิวที่ผ่านกระบวนการพาสซิเวชันไม่เหมาะสม จะเสื่อมสภาพเร็วกว่าการเคลือบผิวด้านบนแบบกึ่งมันวาวบนพื้นผิวที่ผ่านการเตรียมอย่างเหมาะสมอย่างแน่นอน งานตกแต่งระดับพรีเมียมไม่ได้หมายถึงเฉพาะชั้นเคลือบผิวด้านบนเท่านั้นที่มีคุณภาพสูง แต่หมายถึงห่วงโซ่กระบวนการทั้งหมด — ตั้งแต่น้ำหนักสังกะสีบนพื้นผิวฐาน ไปจนถึงสารเคมีที่ใช้ในการบำบัดพื้นผิว ระบบสีที่เลือกใช้ และวิธีการฉีดพ่น — ล้วนดำเนินการตามมาตรฐานที่สูงกว่า
สำหรับผู้รับเหมาด้านวิศวกรรมและนักพัฒนาอสังหาริมทรัพย์ที่จัดหาขดลวด PPGI สำหรับโครงการระดับพรีเมียม ผลที่เกิดขึ้นจริงคือ ให้สอบถามผู้จัดจำหน่ายเกี่ยวกับเอกสารข้อมูลเทคนิคฉบับเต็ม ซึ่งต้องระบุน้ำหนักการเคลือบสังกะสี (กรัมต่อตารางเมตร) ประเภทการพาสซิเวชัน ระบบไพร์เมอร์ องค์ประกอบทางเคมีของสีรองพื้น ความหนาของฟิล์มสีรองพื้นเมื่อแห้ง และความคลาดเคลื่อนของค่าเงามัน ผู้จัดจำหน่ายที่สามารถจัดเตรียมเอกสารดังกล่าวได้ — แทนที่จะให้เพียงแค่ตัวอย่างสีและราคา — แสดงว่าผลิตภัณฑ์ของเขานั้นเป็นขดลวดเหล็ก PPGI แบบพิเศษที่แท้จริง ไม่ใช่เพียงแค่ติดฉลากว่าเป็นเช่นนั้น
บริษัท เซินหยาง หยวนเหอ สตีล เทรดดิ้ง จำกัด ให้คำปรึกษาเชิงเทคนิคเกี่ยวกับข้อกำหนดของม้วนเหล็กเคลือบสังกะสีแบบเคลือบสี (PPGI) สำหรับโครงการก่อสร้างทั่วทวีปอเมริกาเหนือ แอฟริกา อเมริกาใต้ และยุโรป ติดต่อเลโอ หลิว ได้ที่อีเมล [email protected] หรือโทรศัพท์ +86-18642064006 เพื่อหารือเกี่ยวกับข้อกำหนดการบำบัดผิว ตัวเลือกระบบสี และความต้องการเฉพาะของแต่ละโครงการ











