 EN

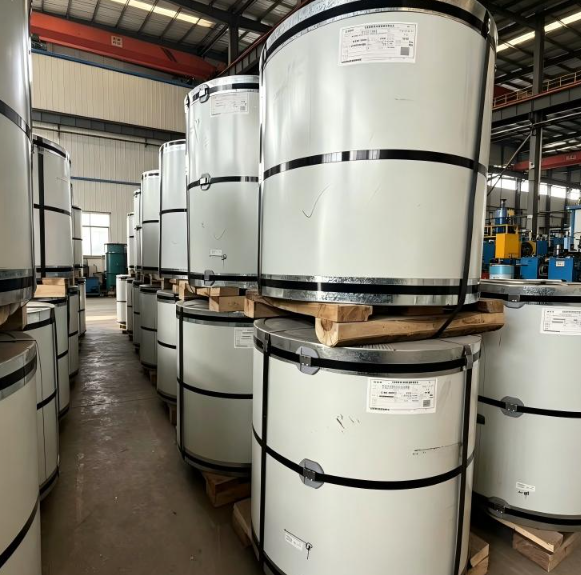
Welche Oberflächenbehandlungsverfahren erzeugen Premium-Finish-PPGI-Stahlcoils für hochwertige Projekte
Wenn Sie einen premium-Finish-PPGI-Stahlcoil für eine architektonische Fassade, ein gewerbliches Dachsystem oder ein hochsichtbares Verkleidungsprojekt spezifizieren, ist das visuelle Ergebnis, das Sie erhalten, kein Zufall. Es ist vielmehr das direkte Ergebnis der vor dem Auftragen der ersten Farbschicht durchgeführten Oberflächenbehandlungssequenz auf dem Stahlband. Nach langjähriger Erfahrung in der Spezifikation von Dachsystemen kann ich ehrlich sagen: Die Qualität der fertigen Oberfläche an installierten Paneelen wird bereits im Entfettungsbad bestimmt – nicht am Farbauftraggerät.
Dieser Artikel beschreibt die wichtigsten Produktionsstufen, die eine Premium-PPGI-Spule von einem Standard-Handelsprodukt unterscheiden – und erläutert, warum jeder Schritt für Projekte entscheidend ist, bei denen Optik, Konsistenz und Langzeit-Leistung unverzichtbar sind.
Stufe 1: Untergrundvorbereitung – Die Grundlage, von der alles andere abhängt
Der verzinkte Stahluntergrund, der die Coil-Beschichtungslinie betritt, weist Oberflächenverunreinigungen durch Walzöl sowie durch Lagerung und Transport auf. Bevor irgendeine Behandlungschemie wirksam werden kann, muss das Band auf nahezu klinischem Niveau gereinigt werden. Dies umfasst zwei Teilphasen, die leicht unterschätzt werden können:
- Alkalische Entfettung: Das Band durchläuft ein heißes alkalisches Bad, das Walzöle, Fingerabdrücke und Partikel entfernt. Auf Premium-Linien folgt darauf eine gebürstete Reinigungsstufe, die hartnäckige Oberflächenfilme entfernt, ohne die Zinkschicht zu zerkratzen.
- Spülen und Trocknen: Gründliches Spülen verhindert die Übertragung von Chemikalien zwischen den Behandlungsstufen. Alkalische Rückstände auf der Bandoberfläche würden den nachfolgenden Phosphatierungsprozess stören und zu Haftungsfehlern in den Lackierungsschichten führen – ein Fehler, der möglicherweise erst nach Monaten Witterungseinwirkung an einem fertiggestellten Gebäude sichtbar wird.
Die Zinkauflagenmenge des Grundsubstrats spielt hier ebenfalls eine Rolle. Eine farbbeschichtete Coil-Oberfläche auf einer verzinkten Basis mit Z180 oder Z275 verhält sich über einen Zeitraum von 15 Jahren anders als eine auf einer Mindestbasis mit Z60 – unabhängig davon, wie gut die Deckschicht aufgetragen ist. Für hochwertige Projekte ist die Spezifikation einer Zinkauflagenmenge von mindestens Z100–Z180 g/m² insgesamt eine angemessene Mindestanforderung.
Stufe 2: Chemische Oberflächenbehandlung – Schaffung der Haftungsgrundlage
Dies ist die Stufe, die in den meisten Einkaufsspezifikationen nur vage beschrieben wird und bei der sich die wesentlichen Unterschiede zwischen Premium- und Standard-PPGI-Coil-Produktion am deutlichsten zeigen.
Phosphatisierung
Das gereinigte Band durchläuft ein Phosphatierbad, das eine mikrokristalline Umwandlungsschicht auf der Zinkoberfläche erzeugt. Diese Umwandlungsschicht erfüllt zwei Funktionen: Sie vergrößert die Oberfläche für mechanisches Verankern mit der Grundierung und passiviert das Zink, um die Unterfilmkorrosion zu verlangsamen. Auf hochwertigen Produktionslinien werden Eisen-Zink- oder Zinkphosphat-Beschichtungen statt minderwertiger Chromat-only-Behandlungen eingesetzt. Die Kristallstruktur des Phosphats wird streng kontrolliert – grobe Kristalle können Haftlücken erzeugen, die unter der Lackschicht zu Korrosionsausgangspunkten werden.
Passivierung (Chromatierung oder chromatreiche Alternative)
Nach der Phosphatierung versiegelt eine Passivierungs-Spülung die Umwandlungsbeschichtung. Traditionell war die chromathaltige Passivierung Standard. Für hochwertige PPGI-Coils, die in den europäischen und nordamerikanischen Markt geliefert werden, ist jedoch zunehmend eine chromfreie Passivierung auf Basis von Titan/Zirkonium erforderlich, um die RoHS-Richtlinien und sonstigen umweltbezogenen Einfuhrvorschriften zu erfüllen. Bei korrekter Anwendung bietet die chromfreie Passivierung einen Korrosionsschutz, der dem der traditionellen Chromatbehandlung vergleichbar ist, und erfüllt gleichzeitig die Konformitätsanforderungen, die anspruchsvolle Spezifikationsprojekte in regulierten Märkten stellen.
Und das ist etwas, das Käufer auf die harte Tour gelernt haben: Eine optisch ansprechende Hochglanz-Deckschicht über unzureichender Passivierung zeigt bereits nach zwei bis drei Jahren in feuchten oder küstennahen Umgebungen frühzeitige Blasenbildung oder filiforme Korrosion. Die Oberflächenbehandlung unter der Lackierung ist bei Auslieferung unsichtbar – doch ihre Qualität entscheidet darüber, ob dieses Premium-Finish tatsächlich lange hält.
Stufe 3: Grundierungsauftrag – Die unsichtbare Leistungsschicht
Sobald die chemischen Behandlungsstufen abgeschlossen sind, gelangt das Band in den Primer-Auftragsabschnitt. Die Primer-Schicht – üblicherweise mit einer Trockenfilmdicke von 5–8 μm aufgetragen – bildet die Haftbrücke zwischen der Konversionsbeschichtung und der dekorativen Deckschicht. Für Premium-Produkte kommen häufig Epoxid- oder Polyurethan-Primer zum Einsatz, da sie eine bessere korrosionshemmende Leistung bieten als die Standard-Acryl-Primer, die bei handelsüblichem PPGI verwendet werden.
Bei vielen Premium-Coil-Beschichtungslinien wird zudem gleichzeitig auf der Rückseite des Bandes eine Rückseitenbeschichtung aufgetragen. Die Dicke der Rückseitenbeschichtung liegt zwischen 8–12 μm und schützt den Stahl während des Profilierens, beim Umgang mit geschnittenen Kanten sowie bei langfristiger Exposition der Rückseite. Ein premium-Finish-Textur-PPGI-Stahlband für Sandwichpaneel- oder profilierte Dachanwendungen erfordert eine funktionale Rückseitenbeschichtung – nicht nur eine kosmetische –, da die Rückseite bei Anwendungen im Gebäudehüllsystem Kondenswasser ausgesetzt sein kann.
Nach dem Einbringen des Grundierstoffs wird der Streifen durch einen Härteofen geführt. Das Ofentemperaturprofil und die Aufenthaltszeit sind entscheidend: Der untergehärteten Primer ist weich und haftungsschwach; der übergehärteten Primer wird spröde und kann beim Rollenformen knacken. Die Premium-Produktionsanlagen betreiben eine automatische Temperaturüberwachung über die gesamte Ofenlänge.
Stufe 4: Anbringung der Oberbeschichtung Anzeige der Oberfläche
Die Oberfläche ist die Schicht, die die Erscheinungsmerkmale definiert, die Käufer mit einem Premium-PPGI-Produkt in Verbindung bringen. Die Farbchemie, die für die Oberbeschichtung ausgewählt wird, bestimmt sowohl die optische Leistung als auch die Lebensdauer.
Farbsystemoptionen und ihre Premium-Positionierung
| Lacksystem | Dicke der Deckschicht | Glanzstabilität | Widerstand gegen Chalking | Typische Anwendung |
|---|---|---|---|---|
| Polyester (PE) | 15–25 μm | Mittel | Mittel | Standard-Vermarktungsgenehmigung für die Verarbeitung von PPGI |
| Siliziummodifiziertes Polyester (SMP) | 20 30 μm | Gut | Gut | Architektonische PPGI mittlerer Klasse |
| Polyester mit hoher Haltbarkeit (HDP) | 25–35 μm | Sehr gut | Sehr gut | Hochleistungs-Dach- und Fassadenverkleidung |
| PVDF (Polyvinylidenfluorid) | 25–35 μm | Ausgezeichnet | Ausgezeichnet | Premium-Oberflächen-Glanz-PPGI-Stahlcoils für Fassaden und Projekte mit langfristiger Garantie |
Für wirklich hochwertige Projektspezifikationen sind PVDF- oder HDP-Systeme die geeigneten Wahlmöglichkeiten. Ein premium-Oberflächen-Glanz-PPGI-Stahlcoil auf Basis einer PVDF-Deckschicht behält Farbe und Glanzstabilität über 20–25 Jahre Einsatzdauer in exponierten Umgebungen bei; daher wird es für markante Gewerbebauwerke und Premium-Wohnfassaden spezifiziert, bei denen farbliche Gleichmäßigkeit mehrere Containerlieferungen und jahrelange Witterungseinflüsse überstehen muss.
Glanzgradkontrolle
Der Glanz wird mit einem kalibrierten Glanzmessgerät unter einem Winkel von 60° gemessen und in Glanzeinheiten (GU) angegeben. Premium-Oberflächen werden typischerweise wie folgt spezifiziert:
- Hochglanz: 70+ GU bei 60° – erzeugt eine reflektierende, architektonische Oberfläche
- Halbglanz: 30–70 GU — am häufigsten für gewerbliche Dach- und Fassadenverkleidungen
- Matt / niedriger Glanz: unter 30 GU — wird zunehmend für zeitgenössische architektonische Ästhetik angefordert
Eine konsistente Glanzkontrolle über Produktionschargen hinweg ist wichtiger, als die meisten Käufer realisieren. Eine Abweichung von mehr als ±5 GU zwischen Rollen einer Bestellung kann sichtbare Farbtonunterschiede an einer installierten Fassade erzeugen – ein Problem, das nach der Montage nur sehr schwer zu beheben ist. Hochwertige Produktionsanlagen geben die Glanztoleranz in ihren Qualitätsakzeptanzkriterien vor und überprüfen sie mittels inline-Glanzmessung.
Stufe 5: Endkontrolle, Längsteilung und Aufwicklung
Nach dem Aushärten des Deckschichtlacks durchläuft das Band eine umfassende Inspektionsstation. Bei Premium-Anlagen umfasst dies automatisierte Oberflächenfehlererkennungskameras, die bei Fördergeschwindigkeit Beschichtungseinchlüsse, Nadellöcher und Farbstreifenfehler markieren. Anschließend erfolgt eine visuelle Kontrolle durch geschulte Bediener zur Bestätigung.
Das Aufteilen auf die endgültige Coil-Breite erfolgt mit präzisen Messersätzen. Bei einer oberflächenbehandelten Farbcoil, die direkt zum Rollformen von Bauprofilen vorgesehen ist, spielt die Qualität der Schnittkanten eine entscheidende Rolle: Die Grat-Höhe und die Kanten-Quadratur beeinflussen, wie sauber das Material durch die Rollformwerkzeuge läuft; schlechte Schnittkanten können zudem Mikrorisse an der Schnittstelle verursachen, die im Einsatz die Haftung der Beschichtung beeinträchtigen.
Warum die vollständige Prozesskette für hochwertige Projekte von Bedeutung ist
Ein weit verbreiteter Irrtum ist die Annahme, dass ein höherer Glanzgrad automatisch ein besseres Produkt bedeutet. Hier ist es wirklich sinnvoll, klar und direkt zu sein: Das ist nicht der Fall. Eine Hochglanz-Deckschicht auf einem unzureichend passivierten Untergrund versagt schneller als eine Halbglanzschicht auf einer ordnungsgemäß behandelten Oberfläche. Ein Premium-Finish bedeutet nicht nur, dass die Deckschicht hochwertig ist; es bedeutet vielmehr, dass die gesamte Prozesskette – von der Zinkmenge des Untergrunds über die Chemie der Oberflächenbehandlung bis hin zur Auswahl und Applikation des Lacksystems – nach einem höheren Standard ausgeführt wurde.
Für Ingenieurbüros und Immobilienentwickler, die PPGI-Coils für hochwertige Projekte beschaffen, ergibt sich folgende praktische Konsequenz: Fordern Sie von Ihrem Lieferanten das vollständige technische Datenblatt an, das Angaben zu Zinkbeschichtungsgewicht (g/m²), Passivierungstyp, Grundierungssystem, Topcoat-Lackchemie, Trockenfilmstärke des Topcoats sowie Glanztoleranz enthält. Ein Lieferant, der diese Dokumentation – statt nur einer Farbkarte und eines Preises – bereitstellen kann, beweist damit, dass sein Produkt tatsächlich eine Premium-Oberfläche aufweisende PPGI-Stahlcoil ist und nicht lediglich als solche deklariert wird.
Shenyang Yuanhe Steel Trading Co., Ltd. bietet technische Beratung zur PPGI-Coil-Spezifikation für Bauprojekte in Nordamerika, Afrika, Südamerika und Europa an. Kontaktieren Sie Leo Liu unter [email protected] oder +86-18642064006, um Oberflächenbehandlungsspezifikationen, Lacksystemoptionen und projektspezifische Anforderungen zu besprechen.











