 EN

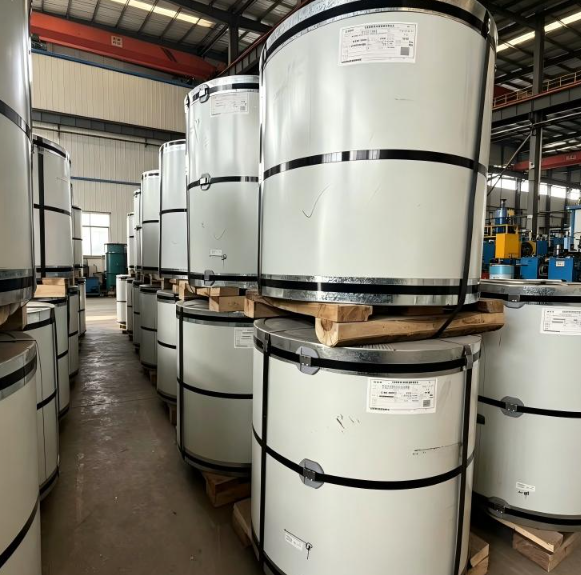
Koji procesi površinske obrade stvaraju vrhunsku završnu PPGI čeličnu zavojnicu za projekte visoke klase
Kada navedeš svojina od čelika s vrhunskom završnom vrstom za arhitektonsku fasadu, komercijalni sustav krovova ili projekt obloge visoke vidljivosti, vizualni rezultat koji dobivate nije slučajno. To je izravni rezultat postupka površinske obrade koji se primjenjuje prije nego što se ni jedan gram boje dotakne čelične trake. Radim u specifikacijama krovnih sustava dovoljno dugo, mogu reći ovo iskreno: kvaliteta završetka koju vidite na instaliranim pločama počinje se određivati u spremniku za odmazivanje, a ne u aplikatoru boje.
Ovaj članak vodi kroz ključne faze proizvodnje koje razlikuju vrhunsku PPGI vrpcu od standardnog komercijalnog proizvoda i objašnjava zašto je svaki korak važan za projekte u kojima izgled, dosljednost i dugoročna učinkovitost nisu pregovarale.
Faza 1: Priprema podloge Osnova od kojega sve drugo ovisi
U slučaju da se u skladu s člankom 3. stavkom 1. točkom (a) ovog članka, proizvod ne upotrebljava za proizvodnju gume, to znači da se ne upotrebljava za proizvodnju gume. Prije nego što bilo koja kemijska terapija može djelovati učinkovito, traka mora biti očistiti na gotovo klinički standard. To uključuje dvije podstupe koje se lako podcjenjuju:
- Smanjenje masnoća: Traka prolazi kroz vruću alkalnu kupku koja uklanja ulja, otiske prstiju i čestice. Na premium linijama, to je slijedilo četkice odjeljak za brijanje koji uklanja tvrdoglav film površine bez ogrebotine sloja cinka.
- Određivanje: U slučaju da se ne primijenjuje primjena, ispitivanje se provodi u skladu s člankom 6. stavkom 2. Ostaci alkalne kemije na površini trake ometaju postupak fosfatiranja koji slijedi, što dovodi do neuspjeha adhezije u slojevima boje, što je nedostatak koji se možda ne pojavi dok se na završenoj zgradi ne dogode mjeseci vremenskih promjena.
U ovom slučaju važi i težina cinkovog premaza osnovne podloge. A. površinski obrađene boje izgradnja na Z180 ili Z275 žarištima ima drugačiji učinak tijekom 15 godina izlaganja od one izgrađene na minimalnoj bazi Z60, bez obzira na to koliko je dobro nanesen gornji sloj. Za projekte visoke klase, određivanje mase premaza cinka od najmanje Z100Z180 g/m2 ukupno je razumni minimum.
U skladu s člankom 3. stavkom 2.
U skladu s člankom 11. stavkom 1. točkom (a) Uredbe (EZ) br. 1225/2009 Komisija je odlučila da se u skladu s člankom 11. stavkom 1. točkom (b) Uredbe (EZ) br. 1225/2009 odredi proizvodnja PPGI-a u skladu s člankom 11. stavkom 1. točkom (c) Uredbe (EZ)
Fosfatiranje
U slučaju da se ne primjenjuje presjek, ispitna metoda može se upotrijebiti za utvrđivanje vrijednosti. Ovaj sloj za pretvaranje radi dvije stvari: povećava površinu za mehaničko spajanje s primerom i pasivira cink kako bi usporila koroziju ispod filma. U skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EZ) br. 1225/2009 Komisija je odlučila da se za proizvodnju proizvoda koji sadrže kreme za proizvodnju kreme za proizvodnju kreme za proizvodnju kreme za proizvodnju kreme za proizvodnju kreme za proizvodnju kreme za proizvodnju kreme za proizvodnju kreme Strukturu fosfatnih kristala strogo kontroliraju grubi kristali mogu stvoriti adhezijske praznine koje postaju početne točke korozije ispod filma boje.
Proizvodnja od bitumena
U slučaju da se ne primjenjuje primjena ovog članka, primjenjuje se sljedeći postupak: Tradicionalno je pasiviranje na bazi kromata bilo standardno. Međutim, za vrhunske PPGI spojeve isporučene na europska i sjevernoamerička tržišta sve je više potrebno pasivaciju bez hroma pomoću kemije titana/zirkonija kako bi se ispunile propisi o uvozu i zaštiti okoliša. U skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EZ) br. 725/2009 Komisija je odlučila da se odluka o uvođenju mjera odredi u skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EZ) br. 765/2008 i člankom 3. točkom (b) Uredbe (EZ) br. 7
I ovo je nešto što sam vidio kupce nauče na teži način: vizuelno lijepa sjajan glosan glosan premaz primijenjen preko neadekvatne pasivacije će pokazati rano mjehuriće ili filioformnu koroziju unutar dvije do tri godine u vlažnim ili obalnim okolišima. Površina ispod boje je nevidljiva prilikom isporuke, ali njezina kvaliteta određuje je li ta vrhunska boja trajna.
Faza 3: Primarna primjena Nevidljivi sloj performansi
Nakon što se kemijska obrada završi, traka ulazi u dio primarne aplikacije. Primarna premaz obično se primjenjuje na 58 μm debljine suvog filma pruža adhezijski most između konverzijske premaze i dekorativne premaze. U pogledu proizvoda visoke kvalitete, uobičajeni su primeri na bazi epoksida ili poliuretana jer pružaju bolju učinkovitost za inhibiciju korozije od standardnih akrilnih primera koji se koriste u proizvodima PPGI.
U slučaju da se u slučaju izravnog otvaranja ne koristi posebna oprema, za svaki proizvod koji se koristi za otvaranje, potrebno je upotrijebiti različite vrste opreme. Debljina zadnjeg sloja kreće se od 8 12 μm i štiti čelik tijekom oblikovanja valjaka, rukovanja rezanjem i dugotrajne izloženosti na obrnutoj strani. A. svojstveni materijal za krovove s sendvič panelom ili profiliranim krovovima potrebno je funkcionalan zadnji sloj ne samo kozmetički jer se stražnja strana može izložiti kondenzaciji u primjeni na krovove zgrade.
Nakon primiranja, traka prolazi kroz pećnicu za čvrstenje. Profil temperature peći i vrijeme boravka kritični su: nedovoljno tvrdi primer je mekan i slabo adhezivan; prekomjerno tvrdi primer postaje krhak i može puknuti tijekom oblikovanja valjaka. U proizvodnim pogonima premium klase automatski se prati temperatura tijekom cijele dužine peći.
Faza 4: Upotreba gornjeg premaza Kada se vrhunska završnica postaje vidljiva
U skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EU) br. 1308/2013 Komisija je odlučila o uvođenju mjera za utvrđivanje mjera za utvrđivanje mjera za utvrđivanje mjera za utvrđivanje mjera za utvrđivanje mjera za utvrđivanje mjera za utvrđivanje mjera za utvrđivanje Odlozi o kvaliteti boje i trajanju trajanja određuje se kemijskim sastavom boje koja se odabere za gornji sloj.
Opcije sustava boje i njihovo najbolje pozicioniranje
| Sustav boja | Debljina gornjeg sloja | Svaka vrsta proizvoda | Otpornost na kredu | Tipična primjena |
|---|---|---|---|---|
| Poliester (PE) | 1525 μm | Umjereno | Umjereno | U skladu s člankom 4. stavkom 1. |
| Slijedi sljedeće: | 20 30 μm | Dobro | Dobro | U skladu s člankom 3. stavkom 1. |
| Poliester visoke trajnosti (HDP) | 25 35 μm | Vrlo dobro. | Vrlo dobro. | S druge strane, za proizvodnju električnih vozila u kategoriji vozila iz točaka 8 i 8 se primjenjuje sljedeći standard: |
| PVDF (Polyvinylidene Fluoride) | 25 35 μm | Odlično. | Odlično. | U skladu s člankom 3. stavkom 1. |
Za zaista napredne specifikacije projekta, PVDF ili HDP sustavi su odgovarajući izbor. A. svojina od čelika s vrhunskom glinastom završnom obradom na temelju PVDF-a, premaz održava stabilnost boje i sjaja tijekom 20-25 godina u izloženim uvjetima, zbog čega je određena za značajne poslovne zgrade i visokokvalitetne stambene fasade gdje jedinstvenost boje mora preživjeti više isporuka kontejnera i godine vremenskih promjena.
Kontrola razine sjaja
U slučaju da je u skladu s člankom 6. stavkom 1. točkom (a) ovog pravilnika, za sve proizvode koji sadrže glinasti glinasti glinas, za koje se primjenjuje točka (b) ovog pravilnika, za koje se primjenjuje točka (c) ovog pravilnika, za koje se primjenjuje točka (d U skladu s člankom 3. stavkom 1.
- Visoki sjaj: 70+ GU na 60° pruža reflektirajuću, arhitektonsku površinu
- Slijedeći: 3070 GU najčešće za komercijalne krovove i obloge
- Mat / slabo sjajan: manje od 30 GU sve više traženo za suvremenu arhitektonsku estetiku
Kontrola sjaja u proizvodnim serijama je važnija nego što većina kupaca shvaća. Razlika od više od ± 5 GU između zavojnica u istom redu može proizvesti vidljive tonalne razlike na ugrađenoj fasadi one koje je vrlo teško popraviti nakon ugradnje. U skladu s člankom 3. stavkom 1. točkom (a) ovog članka, proizvođači mogu se odredio za proizvodnju proizvoda koji se upotrebljavaju u proizvodnji proizvoda koji se upotrebljavaju u proizvodnji proizvoda koji se upotrebljavaju u proizvodnji proizvoda.
Faza 5: Konačno ispitivanje, rezanje i uvlačenje
Nakon što se vrh premaza oštri, traka prolazi kroz sveobuhvatnu inspekcijsku stanicu. Na premium linijama, to uključuje automatizirane kamere za otkrivanje površnih mana koje označavaju uključivanje premaza, rupčiće i defekte boje u brzini linije. U slučaju da je to potrebno, provjerava se i utvrđuje da je to moguće.
U skladu s člankom 3. stavkom 2. točkom (a) ovog članka, za proizvodnju električne energije u skladu s člankom 3. točkom (a) ovog članka, proizvedene su: U slučaju površinski obrađene boje za oblikovanje u građevinskim profilima, kvaliteta reza je važna: visina i kvadratnost reza utječu na čistoću materijala kroz alat za oblikovanje, a loše reze mogu dovesti do mikro pukotina na rezovima koje ugrožavaju adheziju boje u polju.
Zašto je cijeli lanac procesa važan za projekte visoke klase
Česta pogrešna misao je da je veći nivo sjaja jednak boljem proizvodu. Istinski je vrijedno biti otvoreni u vezi s tim: Ne. U slučaju da se primjenjuje primjena ovog standarda, primjenjuje se i druga metoda za utvrđivanje vrijednosti. Vrhunska završna boja ne znači samo da je gornji sloj vrhunski; to znači da je cijeli lanac procesa, od težine substrata cinka preko kemije obrade površine do izbora i primjene sustava boje, izvršen na viši standard.
Za inženjerske izvođače i graditelje nekretnina koji nabavljaju PPGI spojeve za visoke projekte, praktična implikacija je sljedeća: zatražite od svog dobavljača punu tehničku datoteku koja pokriva težinu cinkovog premaza (g/m2), vrstu pasivacije, sustav primera, kemi U skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EZ) br. 1225/2009 Komisija je odlučila da se za proizvod koji je proizvedeno u Uniji primjenjuje uvodna pravila iz članka 1. stavka 1.
Shenyang Yuanhe Steel Trading Co., Ltd. pruža tehničko savjetovanje o specifikacijama PPGI spojeva za građevinske projekte širom Sjeverne Amerike, Afrike, Južne Amerike i Europe. U slučaju da je potrebno, možete se obratiti Leo Liu-u na broj [email protected] ili +86-18642064006 kako biste raspravljali o specifikacijama za obradu površine, mogućnostima sustava boje i zahtjevima za projekt.











