 EN

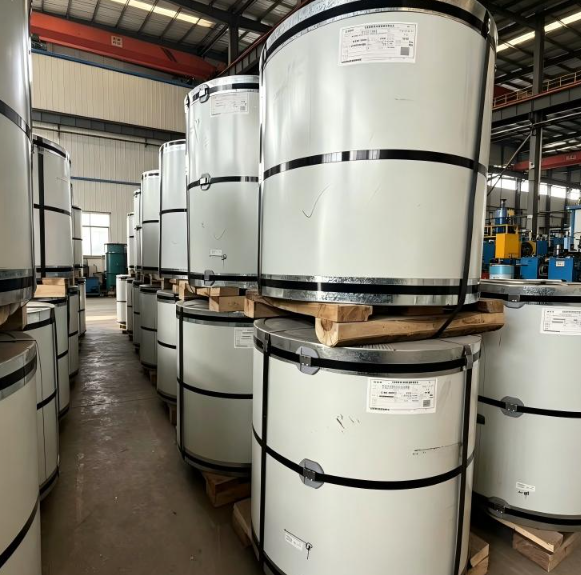
Yüksek düzey projeler için premium bitiş PPGI çelik bobini yaratan yüzey işleme süreçleri nelerdir?
Bir premium bitiş PPGI çelik bobini mimari cephe, ticari çatı sistemi veya yüksek görünürlüklü kaplama projesi için belirttiğinizde, elde ettiğiniz görsel sonuç bir tesadüf değildir. Bu, çelik şeride tek bir gram boya bile uygulanmadan önce uygulanan yüzey işleme sırasının doğrudan sonucudur. Çatı sistemleri spesifikasyonu alanında yeterince uzun süre çalışmış biri olarak şunu açıkça söyleyebilirim: monte edilen panellerde gördüğünüz yüzey kalitesi, boya uygulayıcıda değil, yağ giderme tankında belirlenmeye başlar.
Bu makale, görünüm, tutarlılık ve uzun vadeli performansın tartışılmaz olduğu projeler için kritik öneme sahip olan, premium sınıf PPGI bobinlerinin ana üretim aşamalarını ve standart ticari ürünlerden ayıran farkları açıklar — ayrıca her adımın neden bu kadar önemli olduğunu da ortaya koyar.
Aşama 1: Alt Tabaka Hazırlığı — Her Şeyin Dayandığı Temel
Bobin kaplama hattına giren galvanizli çelik alt tabaka, haddeleme yağı, depolama ve taşıma süreçlerinden kaynaklanan yüzey kirlerini taşır. Herhangi bir işlem kimyasının etkili çalışabilmesi için şerit, neredeyse klinik düzeyde temizlenmelidir. Bu, kolayca hafife alınabilen iki alt aşamadan oluşur:
- Alkaline yağ giderme: Şerit, haddeleme yağlarını, parmak izi kirliliğini ve partikül maddeleri kaldıran sıcak alkaline bir banyodan geçer. Premium hatlarda bu işlemden sonra, çinko katmanını çizmeden kalıcı yüzey filmini uzaklaştıran fırçalı bir sürtünme bölümü yer alır.
- Yıkama ve kurutma: Kapsamlı durulama, işlemler arası kimyasal taşınmayı önler. Şerit yüzeyinde kalan alkali kimyasallar, fosfatlama aşamasını engeller; bu da boyanın yapışmamasına neden olur — bu kusur, tamamlanmış bir binada aylarca süren hava koşullarına maruz kalındıktan sonra ortaya çıkabilir.
Temel malzemenin çinko kaplama ağırlığı da burada önemlidir. Bir yüzey işlenmiş renkli bobin z180 veya Z275 galvanizli bir temel üzerine inşa edildiğinde, 15 yıllık dış etkilere maruz kalma süresince Z60 minimum temel üzerine inşa edilen bir bobinden farklı davranış gösterir; bu fark, üst kaplamanın ne kadar iyi uygulandığından bağımsızdır. Yüksek kalite projeler için, toplam çinko kaplama ağırlığının en az Z100–Z180 g/m² olması makul bir asgari düzeydir.
Aşama 2: Kimyasal Yüzey İşleme — Yapışma Platformunun Oluşturulması
Bu aşama, çoğu satın alma spesifikasyonunda yalnızca belirsiz şekilde tanımlanır ve PPGI bobin üretiminde premium ile standart ürünler arasındaki anlamlı farkların en açık şekilde ortaya çıktığı aşamadır.
Fosfatlama
Temizlenmiş şerit, çinko yüzeyinde mikro kristalin dönüşüm kaplaması oluşturan bir fosfat banyoya girer. Bu dönüşüm katmanı iki şey yapar: Primer ile mekanik olarak birbirine bağlanmak için yüzey alanını artırır ve zincin film altındaki korozyonu yavaşlatması için pasifleştirir. Ürün üretim hatlarında, daha düşük kaliteli kromat sadece işlemleri yerine demir-zink veya çinko fosfat kaplamaları kullanılır. Fosfat kristalleri yapısı sıkı bir şekilde kontrol edilir Kaba kristaller boya filminin altında korozyon başlangıç noktaları haline gelen yapışkanlık boşlukları oluşturabilir.
Passifleşme (Kromlama veya Kromsuz Eşdeğer)
Fosfatlama işleminden sonra pasivasyon durulaması, dönüşüm kaplamasını mühürler. Geleneksel olarak kromat tabanlı pasivasyon standarttı. Ancak Avrupa ve Kuzey Amerika pazarlarına tedarik edilen premium PPGI bobinleri için RoHS ve çevreyle ilgili ithalat düzenlemelerini karşılamak amacıyla titanyum/zirkonyum kimyası kullanan krom içermeyen pasivasyon giderek daha fazla talep edilmektedir. Doğru şekilde uygulandığında krom içermeyen pasivasyon, geleneksel kromat tedavisine kıyasla benzer korozyon koruması sağlarken aynı zamanda düzenlenmiş pazarlardaki yüksek düzeyde spesifikasyonlu projelerin uyumluluk gereksinimlerini de karşılar.
Ve bunu alıcıların zor yoldan öğrendiğini gördüm: Yetersiz pasivasyona uygulanan görsel olarak güzel bir parlak üst kaplama, nemli veya kıyı ortamlarında iki ila üç yıl içinde erken kabarcıklaşma veya filioform korozyon gösterecektir. Boya altında bulunan yüzey işlemi teslimat sırasında görünmez, ancak kalitesi bu kaliteli bitkinin kalıcı olup olmadığını belirler.
Adım 3: Primer Uygulama Görünmez Performans Katmanı
Kimyasal işlem aşamaları tamamlandığında, şerit primer uygulaması bölümüne girer. Genellikle 58 μm kuru film kalınlığında uygulanan primer kaplama dönüşüm kaplama ve dekoratif üst kaplama arasındaki yapışma köprüsünü sağlar. Premium ürünler için, epoxy bazlı veya poliüretan bazlı primerler yaygındır, çünkü mal PPGI'de kullanılan standart akrilik primerlerden daha iyi korozyon inhibe edici performans sunarlar.
Birçok premium bobin kaplama hattında, şeritin arka tarafına aynı anda bir arka kaplama da uygulanır. Arka kaplama kalınlığı 8 12 μm arasında değişir ve çelikleri rulo şekillendirme, kesme kenarı işleme koyma ve uzun süreli ters tarafta maruz kalma sırasında korur. A üst düzeyde bitirme yapısı ppgi çelik bobin sandviç paneli veya profilli çatı uygulamaları için tasarlanmış olan bir arka örtü sadece kozmetik değil, işlevsel bir arka örtü gerektirir çünkü arka taraf bina kabuk uygulamalarında kondansiyona maruz kalabilir.
Primer uygulandıktan sonra, şerit bir sertleştirme fırınından geçer. Fırın sıcaklık profili ve durma süresi kritiktir: yetersiz sertleştirilmiş primer yumuşaktır ve yapışkanlığı yetersizdir; aşırı sertleştirilmiş primer kırılgan hale gelir ve rulo şekillendirme sırasında çatlayabilir. Premium üretim tesisleri fırının tüm uzunluğu boyunca otomatik sıcaklık izleme işlemi yürütür.
4. Aşama: Üst kaplama uygulaması Üst kaplama görüntüsünün görülebileceği yer
Üst katman, alıcıların premium PPGI ürünüyle ilişkilendirdiği görünüm özelliklerini tanımlayan katmandır. Üst kaplama için seçilen boya kimyası, hem görsel performansını hem de kullanım ömrünü belirler.
Boya Sistemi Seçenekleri ve Onların Üstün Konumu
| Boya Sistemi | Üst kaplama kalınlığı | Parlaklık Dayanıklılığı | Tozlanmaya Direnç | Tipik uygulama |
|---|---|---|---|---|
| Polyester (PE) | 15–25 μm | Orta düzey | Orta düzey | Standart ticari PPGI |
| Silikon Modifiye Poliester (SMP) | 2030 μm | İyi | İyi | Orta sınıf mimari PPGI |
| Yüksek dayanıklılıklı poliester (HDP) | 25–35 μm | Çok iyi. | Çok iyi. | Yüksek performanslı çatı örtüsü ve kaplama |
| PVDF (Poliviniliden Florür) | 25–35 μm | Mükemmel | Mükemmel | Cephe uygulamaları ve uzun garanti süreli projeler için premium yüzey parlaklığına sahip PPGI çelik rulosu |
Gerçekten yüksek kaliteli proje spesifikasyonları için PVDF veya HDP sistemleri uygun seçimlerdir. A premium yüzey parlaklığına sahip PPGI çelik rulosu pVDF üst kaplama temelli olarak, açık ortamlarda 20–25 yıllık kullanım süresince rengini ve parlaklığını korur; bu nedenle renk birliğinin birden fazla konteyner sevkiyatı ve yıllarca süren hava koşullarına dayanması gereken öncü ticari binalar ile premium konut cephesi uygulamalarında tercih edilir.
Parlaklık Seviyesi Kontrolü
Parlaklık, kalibre edilmiş bir parlaklık ölçer ile 60° açıda ölçülmekte ve Parlaklık Birimleri (GU) cinsinden ifade edilmektedir. Premium yüzeyler genellikle şu şekilde belirtilir:
- Yüksek Parlaklık: 60°’de 70+ GU — yansıtıcı, mimari bir yüzey sağlar
- Yarı parlak: 30–70 GU — ticari çatı örtüsü ve kaplama uygulamalarında en yaygın kullanılan değer
- Mat / düşük parlaklık: 30 GU’nun altında — çağdaş mimari estetiği için giderek daha fazla talep ediliyor
Üretim partileri boyunca tutarlı parlaklık kontrolü, çoğu alıcının fark ettiği kadar önemli değil. Aynı siparişteki bobinler arasında ±5 GU’dan fazla bir sapma, monte edilmiş bir cephe yüzeyinde görünür ton farklarına neden olabilir; bu farklar montaj sonrası düzeltmesi oldukça zor olan bir durumdur. Üst düzey üretim tesisleri, kalite kabul kriterlerinde parlaklık toleransını belirtir ve bunu hat içi parlaklık izleme sistemiyle doğrular.
Aşama 5: Nihai Muayene, Kesim ve Bobinleme
Üst kaplama sertleşmesinden sonra şerit kapsamlı bir muayene istasyonundan geçer. Üst düzey hatlarda bu işlem, üretim hattı hızında kaplama içermeyen bölgeleri, iğne deliklerini ve renk çizgisi kusurlarını tespit eden otomatik yüzey kusuru algılama kameralarını içerir. Daha sonra bu tespitler, eğitilmiş operatörler tarafından görsel muayene ile teyit edilir.
Son bobin genişliğine kesme işlemi, hassas bıçak setleriyle gerçekleştirilir. Doğrudan bina profillerine rulo şekillendirme ile işlenecek yüzey işlenmiş renkli bobinlerde kesim kenarı kalitesi önemlidir: kenar çentik yüksekliği ve kenar dikliği, malzemenin rulo şekillendirme takımlarından ne kadar temiz geçeceğini etkiler; kötü kesilmiş kenarlar kesim bölgesinde mikro çatlaklara neden olabilir ve sahada boya yapışmasını zayıflatabilir.
Yüksek Kaliteli Projeler İçin Tam Süreç Zincirinin Neden Önemli Olduğu
Yaygın yanlış anlayış, daha yüksek parlaklık seviyesinin daha iyi bir ürün anlamına geldiğidir. Bunu açıkça belirtmek gerçekten değerlidir: Öyle değildir. Yetersiz pasivasyonlu bir alt tabakaya uygulanan yüksek parlaklıkta üst kaplama, doğru işlenmiş bir yüzeye uygulanan yarı parlak kaplamadan daha hızlı başarısız olur. Premium bitiş, sadece üst kaplamanın premium olması değil; alt tabaka çinko ağırlığından yüzey tedavisi kimyasına, boya sistemi seçimine ve uygulamasına kadar tüm süreç zincirinin daha yüksek bir standartta yürütülmesi demektir.
Yüksek düzey projeler için PPGI bobinleri temin eden mühendislik müteahhitleri ve emlak geliştiricileri için pratik sonuç şu şekildedir: Çinko kaplama ağırlığı (g/m²), pasivasyon türü, astar sistemi, üst kaplama boya kimyası, üst kaplama kuru film kalınlığı ve parlaklık toleransını kapsayan tam teknik veri sayfasını tedarikçinizden isteyin. Sadece bir renk kartı ve fiyat değil, bu belgeleri de sağlayabilen bir tedarikçi, ürününün gerçekten premium bitişli bir PPGI çelik bobini olduğunu — sadece etiketinde öyle yazan bir ürün olmadığını — göstermektedir.
Shenyang Yuanhe Steel Trading Co., Ltd., Kuzey Amerika, Afrika, Güney Amerika ve Avrupa'daki inşaat projeleri için PPGI bobin spesifikasyonları konusunda teknik danışmanlık hizmeti sunmaktadır. Yüzey işlemi spesifikasyonları, boya sistemi seçenekleri ve proje özel gereksinimleri hakkında görüşmek için Leo Liu'ya [email protected] adresinden veya +86-18642064006 numaralı telefondan ulaşabilirsiniz.











