 EN

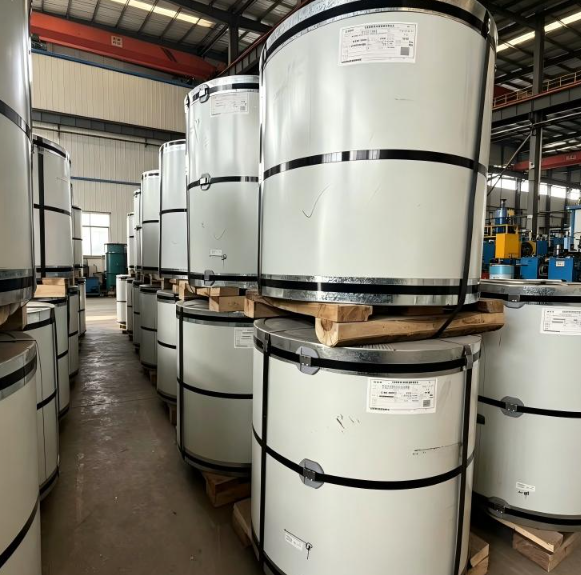
Кайсы бет иштетүү ыкмалары жогорку сапаттагы долбоорлор үчүн премиум-тамамдаган PPGI болот койлун түзөт
Сиз премиум-тамамдаган PPGI болот койлу архитектуралык фасад, коммерциялык чатыр системасы же жогорку көрүнүштүү кладка долбоору үчүн тандаганда, сизге берилген көрүнүштүк натыйжа кездейсоо эмес. Бул — болот сабына бир грамм боёк түшүрүлгөнгө чейин колдонулган бет иштетүү ыкмасынын туурасынан натыйжасы. Чатыр системаларындын техникалык талаптарын узак убакыт иштеп келгендиктен, мен чындыгын айта алам: орнотулган панелдердин жакшы тамамдаган бети дегрейзер резервуарында, боёк түшүрүлгөн жерде эмес, анын башталышында аныкталат.
Бул макала PPGI катушкасынын жогорку сапаттагы үлгүсүн коммерциялык үлгүдөн айырмалоочу негизги өндүрүш стадияларын талдайт — жана сырткы көрүнүш, бирдиктүүлүк жана узак мөөнөттүү иштөөчүлүк проекттер үчүн ар бир этаптын маанисин түшүндүрөт.
1-этап: Негиздин даярдоосу — Бардык башка нерселердин негизи
Катушкалык чокуу сызыгына кирген цинк менен капталган болот негизи орундуу май, сактоо жана ташуу учурунда бетине токойлорду тартат. Кандайдыр бир химиялык иштетүүнүн тиимдүү иштөөсү үчүн, тасма клиникалык деңгээлде таза кылынышы керек. Бул иштетүүнүн ичинде баалоо төмөн болгон эки ички этап бар:
- Сындык тазалоо: Тасма жогорку температурадагы сындык банина өтөт, бул орундуу май, баш бармак изи жана бөлүкчөлөрдү алып салат. Жогорку сапаттагы сызыктарда бул цинк катмарын цараптабай, карынчылык беттик пленканы алып салуу үчүн щеткалар менен чоткоо бөлүгүнөн кийин келет.
- Жууу жана кургатуу: Тазалоо терең болсо, химиялык заттардын бир этаптан экинчи этапка өтүшүнө жол бербейт. Тасма бетинде калган сымаптык химиялык заттар кийинки фосфаттау этапына таасир этет, бул боёк катмарларынын бекитилүүсүнүн жоголушуна алып келет — бул кемтик түзүлгөн имараттын башкача айтканда, бир нече айдан кийин гана пайда болот.
Негизги материалдын цинк чөгүндүсүнүн салмагы да маанилүү. химиялык өңдөлгөн түстүү тасма z180 же Z275 цинк менен капталган негизге негизделген тасма, Z60 минимумдуу негизге негизделген тасмадан 15 жылга созулган экспозиция мөөнөтүндө башкача иштейт, башкача айтканда, жогорку катмардын кандай колдонулганына карабастан. Жогорку саптагы долбоорлор үчүн цинк чөгүндүсүнүн салмагы минимум Z100–Z180 г/м² болушу разумдуу талап.
Этап 2: Химиялык бет өңдөлүшү — Бекитилүү платформасын түзүү
Бул этаптын түшүндүрмөсүнөн көпчүлүк сатып алуу талаптары азыраак гана айтылат, жана PPGI тасмалардын жогорку саптагы жана стандарттуу өндүрүшү ортосундагы маанилүү айырмачылыктар бул этапта эң ачык көрүнөт.
Фосфатдо
Тазаланган лента цинк бетинде микрокристаллдык конверсиялык көркөмдүүлүк түзүүчү фосфатташтыруу банина кирет. Бул конверсиялык катмар эки ишти аткарат: ал биринчи катмар менен механикалык бекемдик үчүн беттин аянтын көбөйтөт жана цинкти пассивдештирет, ошондой эле сырдын астындагы коррозияны баялтат. Жогорку сапаттагы өндүрүш сызыктарында хроматка негизделген төмөн сапаттагы иштетүүлөрдөн айрыкча темир-цинк же цинк фосфатынын катмарлары колдонулат. Фосфаттын кристаллдык структурасы так контролдолот — иркектелген кристаллдар сырдын астында коррозиянын башталышы үчүн бекемдик боштуктарын түзөт.
Пассивдештирүү (Хроматташтыруу же хромсуз эквивалент)
Фосфаттаганнан кийин, пассивдөөчү жууу конверсиялык коозуу тигилет. Адатта хромат негиздеги пассивдөө стандарт болгон. Бирок Европа жана Солтук Америка рынокторуна тасмалданган премиум PPGI катарлары үчүн RoHS жана чөйрөгө таасир этпей ташылуу талаптарын толтуруу үчүн титан/цирконий химиясын колдонгон хромсуз пассивдөөнүн керектүүлүгү арта бара жатат. Туура колдонулганда хромсуз пассивдөө традициялык хромат иштетүү менен салыштырмалуу коррозияга каршы коргоо берет жана регламенттелген рыноктордогу жогорку деңгээлдүү техникалык талаптарды толтуруу үчүн талап кылынган талаптарды толтурат.
Бул нерсе сатып алуучулардын кыйынча үйрөнгөн нерсеси: жетишсиз пассивдөө үстүнөн коюлган көрүнүштүү глянц баштагы катуу табак эки-үч жылдан соң дымкыл же жээктеги аймактарда баштапкы көбүрөкчөлөнүү же жипке окшош коррозияны көрсөтөт. Боялган беттин астындагы бет иштетүү тапшыруу учурунда көрүнбөйт, бирок ал бул премиум беттин узак убакыт бою сакталышын аныктайт.
3-этап: Баштагы катуу табакты колдонуу — Көрүнбөгөн өнүктүрүү катуу табак
Химиялык жол менен иштетүү аяктагандан кийин, тилке баштапкы бөлүктү колдонууга өтөт. Кадимкидей 58 мкм кургак пленканын калыңдыгында колдонулган баштапкы каптоочу каптоочу каптоочу каптоочу каптоочу каптоочу каптоочу каптоочу каптоочу каптоочу каптоочу каптоочу каптоочу Эпоксиддик же полиуретандык праймерлер жогорку сапаттагы өнүмдөр үчүн кеңири таралган, анткени алар товардык PPGIде колдонулган стандарттык акрил праймерлерге караганда коррозияга каршы жакшыраак натыйжа берет.
Көптөгөн жогорку сапаттагы катушкаларды каптоочу линияларда тасманын арткы бетине бир эле учурда арткы каптоо да колдонулат. Арткы катмарынын калыңдыгы 812 мкм аралыгында болотту роллдорду калыптандыруу, кесүү четинде иштетүү жана арткы тарапка узак мөөнөттүү экспозиция учурунда коргойт. А жогорку сапаттагы PPGI болот катушкасы сандвич панелдери же профилдүү чатырлар үчүн колдонулган жабдуулар тек гана косметикалык эмес функционалдык арткы катмарын талап кылат, анткени имараттын капталынын арткы бети конденсацияга дуушар болушу мүмкүн.
Примердик түрдө көрсөтүлгөн кийимден кийин, жолук тазалоо пешисинен өтөт. Пешинин температурасынын профили жана убактысы маанилүү: жетишпээлдигинде курган кийим жумшак жана жабышуу касиеттери төмөн; ашыкча курган кийим сыйкырчыл болуп, ролл-формалоо учурунда чатып кетиши мүмкүн. Жогорку сапаттуу өндүрүштүк орнотмолор пешинин бардык узундугунда автоматташтырылган температура контролүн иштетет.
4-этап: Жогорку кийимдин түрү — Жогорку сапаттуу жыйнагы көрүнө баштайт
Жогорку кийим — бул PPGI продуктунун жогорку сапаттуулугун белгилеген сырткы көрүнүштүк касиеттерин аныктаган катмар. Жогорку кийим үчүн тандалган боёк химиясы визуалдык сапатты жана пайдалануу мөөртүн аныктайт.
Боёк системасынын варианттары жана алардын жогорку сапаттуу орну
| Боёк системасы | Жогорку кийимдин калыңдыгы | Жылтырттын туруктуулугу | Тозойгонго каршылык | Типик көлбө |
|---|---|---|---|---|
| Полиэстер (PE) | 15–25 мкм | Орточо | Орточо | Стандарттык коммерциялык PPGI |
| Силикон менен модификацияланган полиэстер (SMP) | 20–30 μm | Жакшы | Жакшы | Орто чоңдуктагы архитектуралык PPGI |
| Жогорку төзүмдүүлүктүү полиэстер (HDP) | 25–35 μm | Чоң жакшы | Чоң жакшы | Жогорку сапаттуу чатыр жана кургак өнөрпосундук |
| PVDF (Поливинилиден Фторид) | 25–35 μm | Жакшы | Жакшы | Фасаддар үчүн жана узак мөөнөттүү гарантиялык долбоорлор үчүн премиум деңгээлдеги жылтыр PPGI болот коилу |
Чыныгы жогорку деңгээлдеги долбоорлордун техникалык талаптары үчүн PVDF же HDP системалары туура тандоо. А премиум деңгээлдеги жылтыр PPGI болот коилу pVDF жогорку катмарына негизделген 20–25 жылдык пайдалануу мөөнөтүнө чейин түс жана жылтыр тургуздуулугун сактайт, ошондуктан ал белгилүү коммерциялык имараттар жана жогорку деңгээлдеги жашоо үйлөрүнүн фасаддары үчүн талап кылынат, анда түс бирдиктүүлүгү бир нече контейнердик жеткирүүлөрдүн жана жылдар боюнча шарттарга чыдамдуулукту талап кылат.
Жылтыр деңгээсинин башкарылышы
Жылтырттылык калибрленген жылтырттылык өлчөгүч менен 60° бурчта өлчөнөт жана Жылтырттылык Бирдиктеринде (GU) туюнтулат. Жогорку сапаттагы жылтырттылык көрсөткүчтөрү адатта төмөндөгүдөй белгиленишет:
- Жогорку жылтырттылык: 60° бурчта 70+ GU — чагылдыруучу, архитектуралык бетти берет
- Жарым-жылтырттылык: 30–70 GU — коммерциялык чатырлар жана жабыныштар үчүн эң көп таралган көрсөткүч
- Матте / төмөн жылтырттылык: 30 GUдан төмөн — заманбап архитектуралык эстетика үчүн бардык көп талап кылынат
Бирдей өндүрүш партиялары боюнча жылтырттылыкты туруктуу карау алганчылардын көбүнчүлүгүнүн ойлонгондон көбүрөөк мааниге ээ. Бир заказдагы катушкалардын ортосундагы жылтырттылык айырмасы ±5 GUдан көбүрөөк болсо, орнотулган фасадда көрүнүп турган тондук айырмачалык пайда болот — бул орнотулгандан кийин түзөтүүгө мүмкүнчүлүк таппайт. Жогорку сапаттагы өндүрүштүк тескере жылтырттылыкка жол берилбейт деген сапаттык кабыл алуу критерийлерин белгилейт жана линия боюнча жылтырттылыкты өлчөө менен текшерет.
5-этап: Акыркы текшерүү, кесүү жана катушкалоо
Жогорку катмардын кургагандан кийин, тасма жалпы текшерүү станциясынан өтөт. Жогорку сапаттагы сызыктарда бул автоматташтырылган беттеги кемчиликтерди аныктоочу камераларды камтыйт, алар сызыктын ылдамдыгында сырлыкка кирген заттарды, чыгып калган тескектерди жана түс түрлөрүндөгү кемчиликтерди белгилейт. Тастыктоо үчүн даярдалган операторлордун көзөнөк менен текшерүүсү арттан келет.
Акыркы катардын туурасына кесүү точный нождун жуптары менен аткарылат. Түзүлүш профилдерине туурасынан ролл-форминг үчүн арналган түстүү катар үчүн кесилген четтин сапаты маанилүү: бурчтун бийиктиги жана четтин квадраттыгы материалдын ролл-форминг инструменттеринен канчалык таза өтүшүнө таасир этет, ал эми жаман кесилген четтер кесилген жерде микрокылдырактарды пайда кылып, талаада боёктуң бекитилүүсүнө таасир этет.
Жогорку деңгээлдүү долбоорлор үчүн толук технологиялык процесс тизмеси неге маанилүү
Жалпы таралган ката – жогорку жарыктык деңгээли туруктуу продукт болгондой. Бул жөнүндө түз-түз айтып кетүү керек: ошентсе да. Жаман пассивденген негизге жогорку жарыктык жогорку катмары түзүлгөн бетке жарыктыгы орточо болгон катмардан тезирээк талкаланат. Жогорку сапаттуу жакшыртуу – бул жогорку катмар гана жогорку сапаттуу деген эмес; бул – цинк салмагынан баштап, бетти иштетүү химиясына чейин, боямдын системасын тандоо жана колдонуу үчүн бардык процесс тизмеги жогорку стандартта аткарылган дегенди билдирет.
Инженердик контракторлор жана жогорку сапаттагы долбоорлор үчүн PPGI орамдарын сатып алуучу недвижимость өнүтүүчүлөр үчүн практикалык мааниси мындай: түзүштүрүүчүнүн цинк коатынын салмагы (г/м²), пассивдештирүү түрү, баштапкы сыр системасы, жогорку сырдын химиялык составы, жогорку сырдын кургак пленкасынын калыңдыгы жана жарыктык чеги тууралуу толук техникалык маалыматтардын карточкасын түзүштүрүүчүнөн сураңыз. Бул документацияны — бардыгын эмес, тек цвет картасын жана баасын гана — түзүштүрүүчүнөн алганда, продуктунуз чындыгында жогорку сапаттагы PPGI болгонун көрсөтөт, бирок ушундай деп белгиленип койгон гана эмес.
Shenyang Yuanhe Steel Trading Co., Ltd. PPGI катушкасынын курылыш долбоорлору үчүн техникалык консультациясын Түндүк Америка, Африка, Түштүк Америка жана Европада сунуштайт. Поверхностык иштетүүнүн талаптары, боямдын системасынын варианттары жана долбоорго ылайык талаптарды талкуулоо үчүн Leo Liu менен [email protected] же +86-18642064006 номеринен байланышыңыз.











