 EN

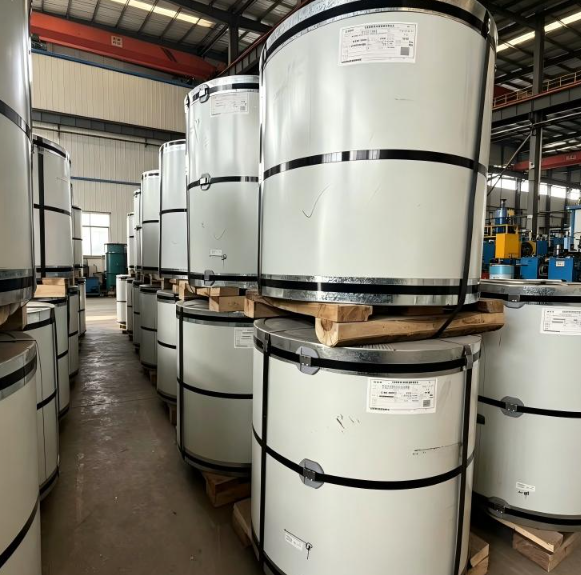
فرآیندهای پردازش سطحی کداماند که پیچ فولادی پپگی با پایاندهی اولیه را برای پروژههای لوکس تولید میکنند
هنگامی که شما پیچ فولادی پپگی با پایاندهی اولیه را برای نمای معماری، سیستم سقفبندی تجاری یا پروژهای با رویت بالا برای پوشش بیرونی مشخص میکنید، نتیجه بصری که دریافت میکنید تصادفی نیست. این نتیجه مستقیم توالی پردازش سطحی است که پیش از اینکه حتی یک گرم رنگ به نوار فولادی برسد، اعمال میشود. با تجربه کافی در مشخصکردن سیستمهای سقفبندی، میتوانم صادقانه بگویم: کیفیت پایاندهی که در تختههای نصبشده میبینید، از تانک رفع چربی آغاز میشود، نه از دستگاه اعمال رنگ.
این مقاله مراحل کلیدی تولید را بررسی میکند که یک سیمپیچ PPGI درجه بالا را از یک محصول تجاری معمولی متمایز میسازد — و توضیح میدهد که چرا هر یک از این مراحل برای پروژههایی که ظاهر، یکنواختی و عملکرد بلندمدت غیرقابل چانهزنی هستند، حیاتی است.
مرحلهٔ ۱: آمادهسازی زیرلایه — پایهای که همه چیز دیگر بر آن متکی است
زیرلایهٔ فولاد گالوانیزهای که وارد خط پوششدهی سیمپیچ میشود، آلایندههای سطحی ناشی از روغن نورد، انبارداری و حملونقل را با خود حمل میکند. پیش از اینکه هرگونه شیمیایی برای پردازش بتواند بهطور مؤثر عمل کند، نوار باید تا حدی نزدیک به استاندارد بالینی تمیز شود. این کار شامل دو زیرمرحله است که اغلب از اهمیت آنها غافل میمانند:
- شستوشوی قلیایی: نوار از یک حمام گرم قلیایی عبور میکند که روغنهای نورد، آلودگی ناشی از اثر انگشت و ذرات جامد را از بین میبرد. در خطوط درجه بالا، این مرحله با بخشی از شستوشوی مکانیکی با قلممو همراه است که لایههای سطحی مقاوم را بدون خراشیدن لایهٔ روی از بین میبرد.
- شستوشو و خشککردن: شستوشوی دقیق از انتقال مواد شیمیایی بین مراحل مختلف پردازش جلوگیری میکند. وجود باقیماندهٔ مواد قلیایی روی سطح نوار، مرحلهٔ فسفاتکردن بعدی را مختل کرده و منجر به شکست در چسبندگی لایههای رنگ میشود — عیبی که ممکن است تا ماهها پس از اتمام ساختمان و در اثر عوامل آبوهوایی آشکار نشود.
وزن پوشش روی زیرلایهٔ اولیه نیز در اینجا اهمیت دارد. یک پیچریسمان رنگی با سطح پردازششده که بر پایهٔ گالوانیزهٔ Z180 یا Z275 ساخته شده باشد، در دورهٔ ۱۵ سالهٔ قرارگیری در معرض محیط، عملکردی متفاوت از پیچریسمانی دارد که بر پایهٔ حداقل Z60 ساخته شده باشد، صرفنظر از اینکه لایهٔ بالایی چقدر بهخوبی اعمال شده باشد. برای پروژههای باکیفیت بالا، تعیین وزن پوشش روی حداقل ۱۰۰ تا ۱۸۰ گرم بر مترمربع کل، حداقل معقولی محسوب میشود.
مرحلهٔ ۲: پردازش شیمیایی سطح — ایجاد بستر چسبندگی
این مرحله است که در بیشتر مشخصات خرید تنها بهصورت مبهم توصیف میشود و جایی است که تفاوتهای معنادار بین تولید پیچریسمانهای PPGI باکیفیت بالا و استاندارد بهوضوح آشکار میشود.
فسفاتکاری
نوار تمیزشده وارد حمام فسفاتکردن میشود که لایهٔ تبدیلی میکروبلورین را روی سطح روی ایجاد میکند. این لایهٔ تبدیلی دو کار انجام میدهد: اولاً سطح مؤثر را برای قفلشدن مکانیکی با پرایمر افزایش میدهد و ثانیاً روی را پسیو میکند تا خوردگی زیرپوشش کند شود. در خطوط تولید عالی، از پوششهای فسفات آهن-روی یا فسفات روی استفاده میشود نه از درمانهای پایینتر مانند فقط کرومات. ساختار بلوری فسفات بهدقت کنترل میشود — بلورهای درشت میتوانند حفرههایی در چسبندگی ایجاد کنند که به نقاط شروع خوردگی زیر فیلم رنگ تبدیل میشوند.
پسیو کردن (کروماتکردن یا معادل بدون کروم)
پس از فسفاتکردن، شستوشوی پاسیو کردن پوشش تبدیلشده را مهر و موم میکند. در گذشته، پاسیو کردن مبتنی بر کرومیت استاندارد بود. با این حال، برای سیمپیچهای PPGI با کیفیت بالا که به بازارهای اروپا و آمریکای شمالی عرضه میشوند، پاسیو کردن بدون کروم با استفاده از شیمی تیتانیوم/زیرکونیوم بهطور فزایندهای الزامی است تا الزامات RoHS و مقررات زیستمحیطی وارداتی را برآورده کند. هنگامی که بهدرستی اعمال شود، پاسیو کردن بدون کروم حفاظت در برابر خوردگی را در سطحی قابل مقایسه با درمان سنتی کرومیت فراهم میکند و همچنین نیازمندیهای انطباقی را برآورده میسازد که پروژههای با مشخصات بالا در بازارهای تحت نظارت از آنها انتظار دارند.
و این نکتهای است که خریداران بارها و بارها به قیمت سنگینی یاد گرفتهاند: لایهی رویی براق و زیبا، در صورت اعمال روی پاسیویشن ناکافی، در محیطهای مرطوب یا ساحلی ظرف دو تا سه سال دچار حبابزدن یا خوردگی رشتهای میشود. در زمان تحویل، درمان سطحی زیر رنگ قابل مشاهده نیست، اما کیفیت آن تعیینکنندهی این است که آیا این پوشش باکیفیت طولانیمدت باقی میماند یا خیر.
مرحلهٔ سوم: اعمال پرایمر — لایهٔ عملکردی نامرئی
پس از اتمام مراحل تیمار شیمیایی، نوار وارد بخش اعمال پرایمر میشود. لایهٔ پرایمر — که معمولاً با ضخامت فیلم خشک ۵ تا ۸ میکرومتر اعمال میشود — پل چسبندگی بین پوشش تبدیلشده و لایهٔ بالایی تزئینی را فراهم میکند. برای محصولات باکیفیت، پرایمرهای مبتنی بر اپوکسی یا پلیاورتان رایجاند، زیرا عملکرد بهتری در جلوگیری از خوردگی نسبت به پرایمرهای آکریلیک استانداردِ بهکاررفته در PPGI عمومی ارائه میدهند.
در بسیاری از خطوط پوششدهی سیمپیچ باکیفیت، لایهای نیز همزمان روی سطح معکوس نوار اعمال میشود. ضخامت این لایهٔ پشتی بین ۸ تا ۱۲ میکرومتر متغیر است و فولاد را در حین شکلدهی غلتانی، دستکاری لبههای برشخورده و قرارگیری بلندمدت در سطح معکوس محافظت میکند. یک سیمپیچ فولادی PPGI با بافت پایانی باکیفیت که برای کاربردهای پنل ساندویچ یا سقفهای ناهموار طراحی شده است، نیازمند لایهٔ پشتی کاربردی — نه صرفاً تزئینی — است، زیرا سطح معکوس ممکن است در کاربردهای پوستهٔ ساختمانی در معرض تقطیر شدن بخار قرار گیرد.
پس از اعمال پرایمر، نوار از داخل کورهٔ پخت عبور میکند. نمودار دمای کوره و زمان توقف در آن بسیار حیاتی است: پرایمرِ ناپخته بهاندازهٔ کافی سفت نشده و چسبندگی ضعیفی دارد؛ در مقابل، پرایمرِ بیشازحد پخته شده شکننده میشود و ممکن است در فرآیند نورد غلتکی ترک بخورد. امکانات تولید برتر از سیستمهای خودکار نظارت بر دما در طول کل طول کوره استفاده میکنند.
مرحلهٔ ۴: اعمال رویهٔ نهایی — جایی که ظاهر برتر قابل مشاهده میشود
رویهٔ نهایی لایهای است که ویژگیهای ظاهری را تعیین میکند که خریداران با محصول PPGI برتر از PPGI مرتبط میدانند. شیمی رنگ انتخابشده برای رویهٔ نهایی هم عملکرد بصری و هم عمر خدماتی را تعیین میکند.
گزینههای سیستم رنگ و جایگاه برتر آنها
| سیستم رنگ | ضخامت لایه رویی | پایداری براقی | مقاومت در برابر پودر شدن | کاربرد معمول |
|---|---|---|---|---|
| پلیاستر (PE) | ۱۵ تا ۲۵ میکرومتر | متوسط | متوسط | PPGI تجاری استاندارد |
| پلیاستر اصلاحشده با سیلیکون (SMP) | ۲۰ تا ۳۰ میکرومتر | خوب | خوب | PPGI معماری میانرده |
| پلیاستر با دوام بالا (HDP) | ۲۵ تا ۳۵ میکرومتر | خیلی خوب | خیلی خوب | سقفپوش و روکش با عملکرد بالا |
| PVDF (پلی وینیلیدن فلوراید) | ۲۵ تا ۳۵ میکرومتر | عالی | عالی | ملفوق فولادی پوششدار با پایانه اولیه برای نمای ساختمان و پروژههای با ضمانت بلندمدت |
برای مشخصات واقعاً باکیفیت بالا، سیستمهای PVDF یا HDP گزینههای مناسبی هستند. الف ملفوق فولادی پوششدار با پایانه اولیه و براق که بر پایه پوشش سطحی PVDF است، ثبات رنگ و براقی را در دورههای بهرهبرداری ۲۰ تا ۲۵ ساله در محیطهای در معرض آبوهوایی حفظ میکند؛ به همین دلیل در ساختمانهای تجاری برجسته و نماهای مسکونی باکیفیت بالا مشخص میشود، جایی که یکنواختی رنگ باید در طول تحویلهای متعدد کانتینری و سالها در معرض عوامل جوی باقی بماند.
کنترل سطح براقی
براقی با استفاده از گلسمتر کالیبرهشده در زاویهٔ ۶۰ درجه اندازهگیری میشود و بر حسب واحد براقی (GU) بیان میگردد. پایانههای اولیه باکیفیت بالا معمولاً به این صورت مشخص میشوند:
- براقی بالا: بیش از ۷۰ واحد بازتاب در زاویهٔ ۶۰ درجه — سطحی بازتابکننده و معمارانه ایجاد میکند
- نیمهدرخشان: ۳۰ تا ۷۰ واحد — رایجترین مقدار برای پوششدهی سقف و روکش تجاری
- کدر / کمدرخشان: کمتر از ۳۰ واحد — درخواستهای فزایندهای برای زیباییشناسی معماری معاصر دارد
کنترل یکنواخت درخشندگی در سرتاسر دفعات تولید، اهمیت بیشتری دارد تا آنچه بسیاری از خریداران تصور میکنند. تفاوتی بیش از ±۵ واحد درخشندگی بین رولهای یک سفارش، میتواند تفاوتهای قابلمشاهدهای در سطح نمای نصبشده ایجاد کند — تفاوتی که پس از نصب، رفع آن بسیار دشوار است. تأسیسات تولیدی برتر، تحمل درخشندگی را در معیارهای پذیرش کیفیت خود مشخص میکنند و آن را با نظارت آنلاین بر درخشندگی تأیید مینمایند.
مرحلهٔ ۵: بازرسی نهایی، برش و پیچش
پس از پخت لایهٔ نهایی، نوار از ایستگاه بازرسی جامعی عبور میکند. در خطوط برتر، این ایستگاه شامل دوربینهای تشخیص خودکار نقصهای سطحی است که در سرعت خط، ناخالصیهای پوشش، سوراخهای سوزنی و ناهنجاریهای رنگی را شناسایی میکنند. سپس بازرسی بصری توسط اپراتورهای آموزشدیده برای تأیید نهایی انجام میشود.
برش سیمپیچ به عرض نهایی با ستهای دقیق تیغه انجام میشود. برای سیمپیچ رنگی با پوشش سطحی که قصد دارد مستقیماً در ماشینهای قالبزنی غلتانی برای تولید پروفیلهای ساختمانی استفاده شود، کیفیت لبههای برش اهمیت دارد: ارتفاع برآمدگی (بور) و زاویهٔ عمودی لبه بر روی تمیزی عبور مواد از ابزارهای قالبزنی غلتانی تأثیر میگذارد و لبههای برش نامناسب میتوانند ترکهای ریزی را در محل برش ایجاد کنند که در نهایت چسبندگی رنگ را در محل نصب تحت تأثیر قرار میدهد.
چرا زنجیرهٔ کامل فرآیند برای پروژههای باکیفیت بالا اهمیت دارد
اشتباه رایج این است که سطح براقیت بالاتر نشاندهندهٔ محصول بهتری است. واقعاً ارزش دارد که صریح بگوییم: اینطور نیست. یک لایهٔ نهایی براق بر روی زیرلایهای که بهدرستی پاسیو نشده است، زودتر از یک لایهٔ نیمهبراق بر روی سطحی که بهدرستی پردازش شده است، خراب میشود. پایانهٔ باکیفیت بالا به این معنا نیست که تنها لایهٔ نهایی باکیفیت بالاست؛ بلکه به این معناست که کل زنجیرهٔ فرآیند — از وزن رویهٔ روی زینک تا شیمی پوشش سطحی، انتخاب سیستم رنگ و نحوهٔ اعمال آن — با استاندارد بالاتری اجرا شده است.
برای پیمانکاران مهندسی و توسعهدهندگان املاک که برای پروژههای باکیفیت بالا، سیمپیچهای PPGI تأمین میکنند، پیامد عملی این است: از تأمینکنندهتان برگهٔ کامل دادههای فنی را درخواست کنید که شامل وزن روکش روی زینک (گرم بر مترمربع)، نوع پاسیویشن، سیستم پرایمر، شیمی رنگ رویه، ضخامت خشک رنگ رویه و تحمل براقیت میشود. تأمینکنندهای که بتواند این مستندات را — نه صرفاً یک کارت رنگ و یک قیمت — ارائه دهد، نشان میدهد محصول او واقعاً سیمپیچ فولادی PPGI با پایانهٔ باکیفیت است، نه فقط محصولی که بهصورت گذرا بهعنوان چنین چیزی برچسبگذاری شده است.
شرکت شنیانگ یوانهو استیل تریدینگ، لتد. مشاوره فنی در مورد مشخصات پیلههای پپگی برای پروژههای ساختمانی در آمریکای شمالی، آفریقا، آمریکای جنوبی و اروپا ارائه میدهد. برای بحث درباره مشخصات پوشش سطحی، گزینههای سیستم رنگ و نیازهای خاص پروژه، با لئو لیو از طریق ایمیل ۱۸۶۴۲۰۶۴۰۰۶@۱۶۳.com یا شماره تلفن +۸۶-۱۸۶۴۲۰۶۴۰۰۶ تماس بگیرید.











