 EN

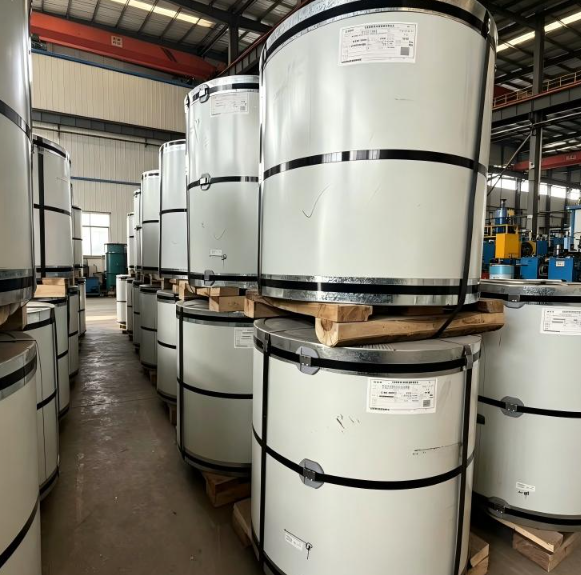
Какие процессы поверхностной обработки обеспечивают премиальное покрытие ППГИ для стальных рулонов в проектах высокого класса
Когда вы указываете сталь с премиальным покрытием ППГИ для архитектурного фасада, коммерческой кровельной системы или проекта наружной облицовки с высокой видимостью, получаемый визуальный результат — не случайность. Он напрямую зависит от последовательности операций поверхностной обработки, выполненных до того, как на стальную ленту нанесена хотя бы одна капля краски. Работая достаточно долго в сфере проектирования кровельных систем, я могу честно сказать: качество финишного покрытия, которое вы видите на установленных панелях, начинает определяться ещё на этапе обезжиривания в ёмкости, а не при нанесении краски.
В этой статье подробно описаны ключевые этапы производства, которые отличают высококачественную рулонную сталь с полимерным покрытием PPGI от стандартной коммерческой продукции — а также объясняется, почему каждый из этих этапов имеет решающее значение для проектов, где внешний вид, однородность и долгосрочная эксплуатационная надёжность являются обязательными требованиями.
Этап 1: Подготовка основы — фундамент, от которого зависит всё остальное
Оцинкованная стальная основа, поступающая на линию нанесения покрытия в рулонах, содержит поверхностные загрязнения: остатки прокатной смазки, следы хранения и транспортировки. Прежде чем любые химические составы для обработки смогут действовать эффективно, лента должна быть очищена до почти стерильного уровня. Этот процесс включает два подэтапа, которые часто недооценивают:
- Щелочная обезжиривая обработка: Лента проходит через горячую щелочную ванну, удаляющую прокатную смазку, отпечатки пальцев и твёрдые частицы. На высококачественных линиях за этим следует участок механической очистки щётками, который удаляет стойкую поверхностную плёнку без повреждения цинкового слоя.
- Промывка и сушка: Тщательное ополаскивание предотвращает перенос химических веществ между этапами обработки. Остаточная щелочная среда на поверхности полосы нарушает последующий фосфатирующий этап, что приводит к потере адгезии лакокрасочного покрытия — дефекту, который может проявиться лишь спустя месяцы атмосферного воздействия на завершённом здании.
Вес цинкового покрытия исходной основы также имеет значение здесь. цветная рулонная сталь с поверхностной обработкой на основе оцинкованной стали Z180 или Z275 ведёт себя иначе в течение 15-летнего периода эксплуатации под воздействием окружающей среды по сравнению с аналогичной сталью на основе минимальной основы Z60 — вне зависимости от качества нанесения верхнего слоя. Для проектов премиум-класса разумным минимальным требованием является указание веса цинкового покрытия не менее Z100–Z180 г/м² в сумме.
Этап 2: Химическая обработка поверхности — создание платформы для адгезии
Именно этот этап большинство технических спецификаций закупок описывают весьма расплывчато, и именно здесь наиболее чётко проявляются существенные различия между премиальным и стандартным производством рулонной стали PPGI.
Фосфатирование
Очищенная полоса поступает в ванну фосфатирования, где на цинковой поверхности формируется микрокристаллическое преобразующее покрытие. Этот преобразующий слой выполняет две функции: увеличивает площадь поверхности для механического сцепления с грунтовочным слоем и пассивирует цинк, замедляя коррозию под покрытием. На премиальных производственных линиях применяются покрытия на основе железо-цинка или цинка-фосфата вместо менее качественных обработок только на основе хроматов. Структура фосфатных кристаллов строго контролируется — крупные кристаллы могут вызывать дефекты адгезии, которые становятся точками зарождения коррозии под лакокрасочным покрытием.
Пассивация (хроматирование или эквивалент без хрома)
После фосфатирования пассивирующая промывка герметизирует преобразовательное покрытие. Традиционно в качестве пассивации использовались хроматсодержащие составы. Однако для премиальных рулонов PPGI, поставляемых на европейские и североамериканские рынки, всё чаще требуется хромсвободная пассивация на основе титана/циркония для соответствия директиве RoHS и экологическим требованиям при импорте. При правильном нанесении хромсвободная пассивация обеспечивает коррозионную стойкость, сопоставимую с традиционной хроматной обработкой, одновременно удовлетворяя требованиям соответствия, предъявляемым к проектам высокого класса в регулируемых рынках.
И это то, чему покупатели учатся ценой собственного горького опыта: визуально привлекательное глянцевое верхнее покрытие, нанесённое поверх недостаточной пассивации, проявляет первые признаки вздутия или нитевидной коррозии уже через два–три года в условиях повышенной влажности или в прибрежных зонах. Обработка поверхности под покраской невидима при поставке, однако именно её качество определяет, сохранится ли этот премиальный финиш.
Этап 3: Нанесение грунта — невидимый функциональный слой
После завершения стадий химической обработки полоса поступает в секцию нанесения грунтовочного слоя. Толщина сухой плёнки грунтовочного покрытия обычно составляет 5–8 мкм и обеспечивает адгезионный переход между преобразующим покрытием и декоративным верхним слоем. Для премиальных изделий часто применяют эпоксидные или полиуретановые грунтовки, поскольку они обеспечивают более высокую коррозионную стойкость по сравнению со стандартными акриловыми грунтовками, используемыми в товарной продукции PPGI.
На многих премиальных линиях непрерывного нанесения покрытий на рулонный металл одновременно наносится обратное покрытие на тыльную сторону полосы. Толщина обратного покрытия составляет от 8 до 12 мкм и защищает сталь при профилировании в станках, обработке кромок при резке и длительном воздействии окружающей среды на тыльной стороне. А премиальная текстурированная стальная рулонная лента PPGI предназначенная для применения в сэндвич-панелях или профилированных кровельных системах, требует функционального обратного покрытия — а не только декоративного, — поскольку тыльная сторона может подвергаться конденсации в конструкциях ограждающих элементов зданий.
После нанесения грунта полоса проходит через печь для отверждения. Профиль температуры в печи и время выдержки имеют решающее значение: недостаточно отвержденный грунт остается мягким и обладает низкой адгезией; чрезмерно отвержденный грунт становится хрупким и может растрескаться при профилировании на станке.
Этап 4: Нанесение верхнего покрытия — здесь проявляется премиальный финиш.
Верхнее покрытие — это слой, определяющий внешние характеристики, с которыми покупатели ассоциируют премиальный продукт PPGI. Химический состав краски, выбранной для верхнего покрытия, определяет как визуальные свойства, так и срок службы.
Варианты лакокрасочных систем и их премиальное позиционирование
| Система покраски | Толщина верхнего слоя | Стабильность блеска | Устойчивость к шелушению | Типичное применение |
|---|---|---|---|---|
| Полиэстер (PE) | 15–25 мкм | Умеренный | Умеренный | Стандартный коммерческий PPGI |
| Силикон-модифицированный полиэстер (SMP) | 20–30 мкм | Хорошо | Хорошо | PPGI среднего класса для архитектурных применений |
| Полиэстер высокой стойкости (HDP) | 25–35 мкм | Очень хорошо | Очень хорошо | Кровельные и фасадные материалы высокой производительности |
| PVDF (Polyvinylidene Fluoride) | 25–35 мкм | Отлично | Отлично | Стальная катушка ППГИ премиум-класса с глянцевым финишем для фасадов и проектов с длительной гарантией |
Для действительно высокотехнологичных проектов подходящим выбором являются системы на основе ПВДФ или ХДП. A стальная катушка ППГИ премиум-класса с глянцевым финишем с верхним слоем на основе ПВДФ сохраняет стабильность цвета и глянца в течение 20–25 лет эксплуатации на открытом воздухе, поэтому она применяется в знаковых коммерческих зданиях и премиальных жилых фасадах, где однородность цвета должна сохраняться при поставке нескольких контейнеров и многолетнем воздействии погодных условий.
Контроль уровня глянца
Глянец измеряется с помощью калиброванного глянцеметра под углом 60° и выражается в единицах глянца (GU). Премиальные финишные покрытия обычно задаются как:
- Высокий глянец: 70+ GU при 60° — обеспечивает отражающую архитектурную поверхность
- Полуглянец: 30–70 ЕД — наиболее распространённый диапазон для коммерческих кровель и фасадных облицовок
- Матовая / низкоблестящая поверхность: ниже 30 ЕД — всё чаще заказывается в связи с современными архитектурными эстетическими требованиями
Согласованность блеска между производственными партиями имеет большее значение, чем осознают большинство покупателей. Отклонение более ±5 ЕД между рулонами в рамках одного заказа может привести к заметным различиям оттенков на смонтированном фасаде — устранить которые после монтажа крайне сложно. На предприятиях премиум-класса допустимый разброс блеска чётко прописан в критериях приёмки качества и контролируется с помощью встроенных систем измерения блеска.
Этап 5: окончательный контроль, продольная резка и намотка в рулоны
После полимеризации верхнего покрытия лента проходит через комплексную контрольную станцию. На высокотехнологичных линиях она включает автоматизированные камеры обнаружения поверхностных дефектов, которые выявляют включения в покрытии, сквозные микропоры и цветовые полосы в режиме реального времени. За этим следует визуальный контроль обученным персоналом для подтверждения результатов.
Резка на конечную ширину рулона выполняется с помощью точных наборов режущих лезвий. Для окрашенного рулона с поверхностной обработкой, предназначенного для непосредственного профилирования в строительные профили, качество кромок после резки имеет решающее значение: высота заусенцев и перпендикулярность кромок влияют на то, насколько чисто материал подаётся через инструменты профилирования; некачественные кромки после резки могут вызывать микротрещины в местах разреза, что снижает адгезию покрытия в эксплуатации.
Почему полная технологическая цепочка важна для проектов премиум-класса
Распространённое заблуждение заключается в том, что более высокий уровень блеска означает лучший продукт. Стоит прямо сказать об этом: это не так. Верхнее покрытие с высоким блеском на плохо пассивированной основе будет выходить из строя быстрее, чем полуматовое покрытие на правильно обработанной поверхности. Премиальное финишное покрытие означает не только премиальное верхнее покрытие; оно означает, что вся технологическая цепочка — от массы цинкового покрытия на основе до химического состава обработки поверхности, выбора лакокрасочной системы и её нанесения — выполнена на более высоком уровне.
Для инженерных подрядчиков и застройщиков, закупающих рулонную оцинкованную сталь с полимерным покрытием (PPGI) для проектов премиум-класса, практическое значение заключается в следующем: запросите у поставщика полный технический паспорт, в котором указаны масса цинкового покрытия (г/м²), тип пассивации, грунтовочная система, химический состав верхнего слоя краски, толщина сухой плёнки верхнего слоя и допустимые отклонения блеска. Поставщик, способный предоставить такую документацию — а не только цветовой образец и цену — демонстрирует, что его продукт действительно представляет собой рулонную сталь PPGI премиального качества, а не просто маркирован как таковой.
Компания Shenyang Yuanhe Steel Trading Co., Ltd. предоставляет технические консультации по техническим характеристикам рулонов PPGI для строительных проектов в Северной Америке, Африке, Южной Америке и Европе. Для обсуждения требований к поверхностной обработке, вариантов окрасочных систем и специфических требований проекта свяжитесь с Лео Лю по электронной почте [email protected] или по телефону +86-18642064006.











