 EN

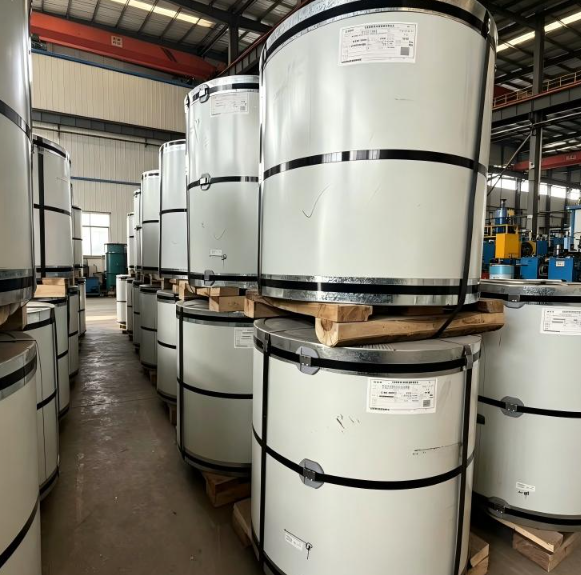
Vilka ytbehandlingsprocesser skapar en premiumfinish PPGI-stålslinga för högklassiga projekt
När du specificerar en premiumfinish PPGI-stålslinga för en arkitektonisk fasad, ett kommersiellt taksystem eller ett klädprojekt med hög synlighet är det visuella resultatet du får inte en tillfällighet. Det är en direkt följd av den ytbehandlingssekvens som tillämpas innan ens en gram färg kommer i kontakt med stålbandet. Efter att ha arbetat länge med specifikationer av taksystem kan jag ärligen säga detta: den finishkvalitet du ser på installerade paneler börjar bestämmas i degreasingtanken, inte vid färgapplikatorn.
Den här artikeln går igenom de viktigaste produktionsstadierna som skiljer en premiumgradig PPGI-coil från en standardkommersiell produkt – och förklarar varför varje steg är avgörande för projekt där utseende, konsekvens och långsiktig prestanda är ovillkorliga.
Stadium 1: Underlagsförberedelse – grunden som allt annat bygger på
Det galvaniserade stålunderlaget som kommer in på bandbeläggningslinjen har ytkontaminer från valsolja, lagring och transport. Innan någon behandlingskemi kan fungera effektivt måste bandet rengöras till nästan klinisk nivå. Detta innebär två delstadium som lätt underskattas:
- Alkalisk avfettning: Bandet passerar genom ett varmt alkaliskt bad som tar bort valsolja, fingeravtryck och partikulärt material. På premiumlinjer följs detta upp med en borstskrubbningssektion som tar bort envis ytfilm utan att repa zinklagret.
- Sköljning och torkning: Grundlig sköljning förhindrar kemisk överföring mellan behandlingssteg. Kvarvarande alkalisk kemi på bandytan skulle störa fosfatbehandlingssteget som följer, vilket leder till vidhäftningsfel i färglagren – en defekt som kanske inte blir synlig förrän månader av väderpåverkan har inträffat på en färdig byggnad.
Zinkbelägningens vikt på underlaget spelar också roll här. En färgbelagd bandprodukter med ytbearbetning som byggs på ett galvaniserat underlag med Z180 eller Z275 presterar annorlunda under en 15-års exponeringsperiod än en som byggs på ett underlag med minst Z60, oavsett hur väl topplackeringen applicerats. För högkvalitativa projekt är det rimligt att ange en zinkbelägning på minst Z100–Z180 g/m² totalt.
Steg 2: Kemisk ytbearbetning – Skapandet av vidhäftningsplattformen
Detta är steget som de flesta inköpsbeskrivningar endast beskriver vagt, och det är här skillnaderna mellan premium- och standardproduktion av PPGI-band tydligast framträder.
Fosfatering
Det rengjorda bandet går in i ett fosfatbad som skapar en mikrokristallin omvandlingsbeläggning på zinkytan. Denna omvandlingslager gör två saker: den ökar ytarean för mekanisk sammanhängning med grundfärgen, och den passiverar zinken för att bromsa korrosion under färglagret. På premiumproduktionslinjer används järn-zink- eller zinkfosfatbeläggningar istället for lägre kvalitetskromatbaserade behandlingar endast. Den fosfatkristallstruktur som bildas kontrolleras noggrant – grova kristaller kan skapa adhesionsbrister som blir utgångspunkter för korrosion under färgfilmen.
Passivering (kromatering eller kromfritt alternativ)
Efter fosfatbehandling spolas omvandlingsbelägningen med en passiverande lösning. Traditionellt var kromatbaserad passivering standard. För premium-PPGI-coiler som levereras till europeiska och nordamerikanska marknader krävs dock allt oftare kromfri passivering med titan/zirkonium-kemi för att uppfylla RoHS- och miljörelaterade importregler. När den tillämpas korrekt ger kromfri passivering jämförbar korrosionsskyddsnivå som traditionell kromatbehandling, samtidigt som den uppfyller efterfrågade efterlevnadskrav för högpresterande specifikationsprojekt på reglerade marknader.
Och det här är något som jag har sett köpare lära sig på det hårda sättet: en visuellt vacker glänsande topplack som appliceras över otillräcklig passivation kommer att visa tidig blåsor eller filiform korrosion inom två till tre år i fuktiga eller kustmiljöer. Den ytbehandling som görs under färgen är osynlig vid leveransen, men kvaliteten av färgen avgör om den håller.
Steg 3: Primärapplikation Det osynliga prestandalagret
När de kemiska behandlingsstadierna är avslutade går bandet in i primärapplikationsavsnittet. Primärlagret – som vanligtvis appliceras i en torr färgtjocklek på 5–8 μm – skapar en adhesionssamband mellan omvandlingsbeläggningen och den dekorativa topplacken. För premiumprodukter är epoxi- eller polyuretanprimärer vanliga, eftersom de ger bättre korrosionshämmande prestanda än standardakrylprimärer som används i kommoditets-PPGI.
På många premium rullbeläggningslinjer appliceras även en baksida på bandets baksida samtidigt. Baksidans tjocklek ligger mellan 8–12 μm och skyddar stålet under rullformning, hantering av snittkanter och långsiktig exponering på baksidan. En premium finish texture ppgi stålrulle avsedd för sandwichpaneler eller profilerad takbeklädnad kräver en funktionsorienterad baksida – inte bara en kosmetisk – eftersom baksidan kan utsättas för kondens i byggnadsutförande.
Efter grundfärgsapplikationen passerar bandet genom en härdningsugn. Ugntemperaturens profil och uppehållstiden är avgörande: om grundfärgen inte härdas tillräckligt blir den mjuk och har dålig vidhäftning; om grundfärgen härdas för mycket blir den spröd och kan spricka under valsning. Premiumproduktionsanläggningar använder automatisk temperaturövervakning längs hela ugnens längd.
Steg 4: Toppfärgsapplikation – där den premiumfinishen blir synlig
Toppfärghan är det lager som definierar de utseendemässiga egenskaper som köpare associerar med en premium-PPGI-produkt. Den färgkemi som väljs för toppfärgen bestämmer både visuell prestanda och livslängd.
Färgsystemalternativ och deras premiumpositionering
| Lacksystem | Toppbeläggnings tjocklek | Glansstabilitet | Motstånd mot vitaktig pulverisering | Typisk tillämpning |
|---|---|---|---|---|
| Polyester (PE) | 15–25 μm | Måttlig | Måttlig | Standard kommersiell PPGI |
| Silikonmodifierad polyester (SMP) | 20–30 μm | Bra | Bra | Mellanklass arkitektonisk PPGI |
| Hög hållbarhetspolyester (HDP) | 25–35 μm | Mycket bra | Mycket bra | Högpresterande tak- och fasadplåt |
| PVDF (polyvinylidenfluorid) | 25–35 μm | Utmärkt | Utmärkt | Premiumfärgad PPGI-stålslinga med högglansyta för fasader och projekt med lång garanti |
För verkliga högklassiga projektspecifikationer är PVDF- eller HDP-system de lämpliga valen. Ett premiumfärgad PPGI-stålslinga med högglansyta baserad på PVDF-toppbeläggning bibehåller färg- och glansstabilitet under 20–25 år i utomhusmiljöer, vilket är anledningen till att den specificeras för landmärkesartade kommersiella byggnader och premium bostadsfasader där färgjämnhet måste bestå flera containertillfällen och årsvis väderpåverkan.
Glossnivåkontroll
Glansen mäts med en kalibrerad glansmätare vid 60° vinkel och uttrycks i glansenheter (GU). Premiumglans specificeras vanligtvis som:
- Högglans: 70+ GU vid 60° – ger en reflekterande, arkitektonisk yta
- Halvglans: 30–70 GU – vanligast för kommersiella tak och fasadklädnad
- Matt / lågglans: under 30 GU – efterfrågas alltmer för samtida arkitektoniska estetik
Konsekvent glanskontroll mellan produktionsomgångar är viktigare än de flesta köpare inser. En avvikelse på mer än ±5 GU mellan rullar i samma order kan ge synliga tonskillnader på en installerad fasad – en skillnad som är mycket svår att åtgärda efter installationen. Premiumproduktionsanläggningar anger glanstolerans i sina kvalitetsgodkännandekriterier och verifierar detta med inline-glansövervakning.
Steg 5: Slutlig inspektion, skärning och rullning
Efter topplackets härdning passerar bandet genom en omfattande inspektionsstation. På premiumlinjer inkluderar detta automatiserade ytdetektorer som identifierar färginklusioner, prickhål och färgstrimmor vid linjens hastighet. Därefter följer visuell granskning av utbildade operatörer för bekräftelse.
Delning till slutlig coilbredd utförs med precisionsbladuppsättningar. För en ytbearbetad färgad coil avsedd för direkt rullformning till byggprofiler är kvaliteten på snittkanten avgörande: skärvhöjd och kantkvadratur påverkar hur smidigt materialet matas genom rullformningsverktygen, och dåliga snittkanter kan orsaka mikrospänningsrissningar vid snittet som försämrar färgens vidhäftning i fält.
Varför hela processkedjan är avgörande för högklassiga projekt
Det vanliga missförståndet är att en högre glansnivå innebär en bättre produkt. Det är verkligen värt att vara direkt med detta: Det gör den inte. En högglänsande topplackering på ett dåligt passiverat underlag kommer att misslyckas snabbare än en halvglänsande lackering på en korrekt behandlad yta. Premiumfinish innebär inte att endast topplackeringen är premium; det innebär att hela processkedjan – från zinkvikten på underlaget via ytbehandlingskemi till val av färgsystem och applicering – har utförts enligt högre standard.
För ingenjörsentreprenörer och fastighetsutvecklare som köper PPGI-rullar till högkvalitativa projekt innebär den praktiska konsekvensen följande: be er leverantör om det fullständiga tekniska databladet, som omfattar zinkbeläggningsvikten (g/m²), passiveringsmetoden, grundfärgssystemet, ytfärgens kemiska sammansättning, ytfärgens torra filmtjocklek samt glansens tolerans. En leverantör som kan tillhandahålla denna dokumentation – i stället för endast en färgkarta och ett pris – visar att deras produkt verkligen är en premiumfinish PPGI-stålrulle, inte bara en som är märkt som sådan.
Shenyang Yuanhe Steel Trading Co., Ltd. erbjuder teknisk konsultation angående PPGI-coil-specifikationer för byggnadsprojekt i Nordamerika, Afrika, Sydamerika och Europa. Kontakta Leo Liu på [email protected] eller +86-18642064006 för att diskutera ytbearbetningsspecifikationer, färgsystemalternativ och projekt-specifika krav.











