 EN

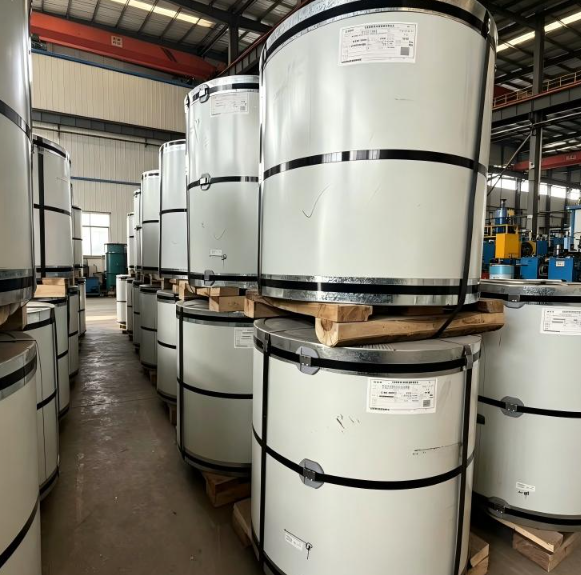
Milyen felületkezelési folyamatok eredményeznek prémium minőségű PPGI acéltekercset kifinomult építészeti projektekhez
Amikor egy prémium minőségű PPGI acéltekercset ad meg építészeti homlokzatra, kereskedelmi tetőrendszerre vagy nagy láthatóságú burkolati projektre, a kapott vizuális eredmény nem véletlen. Ez közvetlenül a festék egyetlen grammjának az acélcsíkra való felhordása előtt alkalmazott felületkezelési sorozat eredménye. Elég hosszú ideje dolgozom tetőrendszerek specifikációjában ahhoz, hogy őszintén elmondjam: a telepített lemezek felületminősége már a zsírtalanító tartálynál eldől, nem a festékfelhordó eszköznél.
Ez a cikk végigvezeti az olvasót a kulcsfontosságú gyártási szakaszokon, amelyek megkülönböztetik a prémium minőségű PPGI tekercset a szokásos kereskedelmi terméktől – és elmagyarázza, miért fontos mindegyik lépés olyan projekteknél, ahol a megjelenés, az egységesség és a hosszú távú teljesítmény kompromisszummentes követelmény.
1. szakasz: Alapanyag-előkészítés – az alap, amelyre minden más épül
A bevonó vonalra érkező horganyzott acél alapanyag felületén maradék hengerelőolaj, tárolási és szállítási szennyeződések találhatók. Mielőtt bármilyen kezelő kémia hatékonyan működhetne, a szalagnak klinikai szintű tisztaságot kell elérnie. Ehhez két, könnyen alábecsülhető részszakasz szükséges:
- Lúgos zsíroldás: A szalag forró lúgos fürdőn halad át, amely eltávolítja a hengerelőolajat, ujjlenyomat-szennyeződéseket és szilárd részecskéket. A prémium vonalakon ezt egy kefézett dörzsölő szakasz követi, amely eltávolítja az állós felületi réteget anélkül, hogy megsértené a cinkréteget.
- Öblítés és szárítás: A alapos öblítés megakadályozza a vegyi anyagok átjutását a kezelési fázisok között. A szalag felületén maradó lúgos vegyi anyag zavarja a következő foszfátbevonási lépést, ami a festékrétegek tapadásának kudarcához vezet – egy hiba, amely akár hónapokig is eltarthat, míg megjelenik egy befejezett épület időjárásnak kitett felületén.
A alapanyag cinkbevonatának tömege is fontos itt. Egy felületkezelt színű tekercs z180 vagy Z275 cinkbevonatú alapon készülve másképp viselkedik 15 évnyi kitérés alatt, mint egy Z60 minimális cinkbevonatú alapon készült, függetlenül attól, hogy milyen jól került fel a felső réteg. Kiváló minőségű projekteknél ésszerű minimumként legalább Z100–Z180 g/m² teljes cinkbevonat-sűrűség megadása ajánlott.
2. szakasz: Vegyi felületkezelés – az tapadási platform létrehozása
Ez a szakasz az, amelyet a legtöbb beszerzési specifikáció csak homályosan ír le, és itt válnak a legvilágosabban láthatóvá a prémium és a standard PPGI tekercsek gyártása közötti jelentős különbségek.
Foszforozás
A tisztított szalag foszfátosító fürdőbe lép, amely mikrokristályos átalakítási réteget hoz létre a cinkfelületen. Ez az átalakítási réteg két dolgot tesz: növeli a felületet a primer mechanikai kapcsolódásához, valamint passziválja a cinket, hogy lelassítsa a festékréteg alatti korróziót. A premium gyártósorokon vas-cink vagy cink-foszfát bevonatokat használnak, nem pedig alacsonyabb minőségű, kizárólag króm-alapú kezeléseket. A foszfát kristályszerkezetét szigorúan ellenőrzik – a durva kristályok ragasztási üregeket hozhatnak létre, amelyek korróziós kezdőpontokká válnak a festékréteg alatt.
Passziválás (króm-alapú vagy krómmentes alternatíva)
A foszfatálás után egy passziváló öblítés lezárja a konverziós bevonatot. Hagyományosan a króm alapú passziválás volt az általános eljárás. Azonban a premium PPGI tekercsek esetében, amelyeket Európába és Észak-Amerikába szállítanak, egyre gyakrabban követelik meg a krómmentes passziválást titán/zirkónium alapú kémiai összetétellel, hogy megfeleljenek a RoHS-irányelvnek és az importálási környezetvédelmi előírásoknak. Megfelelő alkalmazás esetén a krómmentes passziválás összehasonlítható korroziónvédelmet nyújt a hagyományos króm alapú kezeléssel, miközben teljesíti a szabályozott piacokon lévő magas minőségű specifikációjú projektek számára előírt megfelelési követelményeket.
És ezt valami olyasmit tapasztaltam, amit a vásárlók kemény úton tanultak meg: egy szemléletesen gyönyörű, fényes felső réteg, amelyet elégtelen passziválásra visznek fel, nedves vagy partvidéki környezetben két-három év alatt korai duzzadást vagy filiform korroziónak nevezett jelenséget mutathat. A festék alatti felületkezelés a szállításkor láthatatlan, de minősége döntően befolyásolja, hogy ez a prémium minőségű felület mennyire tartós.
3. szakasz: Alapozó felvitele – A láthatatlan teljesítményréteg
Miután befejeződtek a kémiai kezelési fázisok, a szalag a primer felv mangatási szakaszba lép. A primer réteg – amelyet általában 5–8 μm száraz filmvastagságban visznek fel – az átalakító bevonat és a díszítő felső bevonat közötti tapadási híd szerepét tölti be. Prémium termékek esetén gyakran epoxi- vagy poliuretán alapú primereket használnak, mivel ezek jobb korrózió-gátló teljesítményt nyújtanak, mint a közönséges PPGI-hez alkalmazott standard akril-primerként.
Sok prémium tekercsbevonó vonalon egyidejűleg a szalag visszafelé irányuló oldalára is felviszik a hátsó bevonatot. A hátsó bevonat vastagsága 8–12 μm, és védelmet nyújt az acél számára a profilozás, a vágott szélek kezelése és a hosszú távú hátsó oldali expozíció során. Egy prémium minőségű felületi struktúrájú PPGI acéltekercs szendvicspanel vagy profilozott tetőfedési alkalmazásokhoz szükséges funkcionális hátsó bevonattal – nem csupán dekoratív célokra –, mivel a hátsó oldal építési burkolati alkalmazásokban kondenzvíznek is kitéve lehet.
Az alapozás után a szalag áthalad egy kemítő kemencén. A kemence hőmérsékletprofilja és a tartózkodási idő kritikus fontosságú: az elégtelenül kemített alapozás puha és rossz tapadású; a túlkemített alapozás rideg lesz, és repedések keletkezhetnek a hengerlés során. A kiváló minőségű gyártók az egész kemence hosszában automatizált hőmérséklet-ellenőrzést alkalmaznak.
4. szakasz: Felső réteg felhordása – ahol a kiváló minőségű felület láthatóvá válik
A felső réteg az a réteg, amely meghatározza a megjelenési jellemzőket, amelyeket a vásárlók a kiváló minőségű PPGI termékekkel társítanak. A felső réteghez kiválasztott festék-kémia meghatározza mind a vizuális teljesítményt, mind a szolgáltatási élettartamot.
Festékrendszer-opciók és azok kiváló minőségű pozícionálása
| Festékrendszer | Felső réteg vastagsága | Fényesség-stabilitás | Krétaszerű elszíneződés-állóság | Tipikus alkalmazás |
|---|---|---|---|---|
| Poliszter (PE) | 15–25 μm | Közepes | Közepes | Szokásos kereskedelmi PPGI |
| Szilíciummal módosított poliszter (SMP) | 20–30 μm | Jó | Jó | Közepes szintű építészeti PPGI |
| Nagyon kopásálló poliészter (HDP) | 25–35 μm | Nagyon jó. | Nagyon jó. | Kiváló teljesítményű tető- és homlokzati burkolat |
| PVDF (Polivinilidén-fluorid) | 25–35 μm | Kiváló | Kiváló | Prémium minőségű, fényes felületű PPGI acéltekercs homlokzatokhoz és hosszú garanciájú projektekhez |
Tényleg felső kategóriás projektspecifikációkhoz a PVDF vagy az HDP rendszerek megfelelő választások. Egy prémium minőségű, fényes felületű PPGI acéltekercs pVDF felső réteggel ellátva 20–25 évig fenntartja a szín- és fényességstabilitást kitétett környezetben, ezért választják ki jelentős kereskedelmi épületek és prémium minőségű lakóépületek homlokzataihoz, ahol a színegyödőségnek több konténeres szállításon és évekig tartó időjárási hatáson is át kell élnie.
Csillogásszint szabályozás
A fényességet kalibrált fényességmérővel mérjük 60°-os szögben, Gloss Units (GU) egységben kifejezve. A prémium minőségű felületeket általában így adják meg:
- Magas fényességű: 70+ GU 60°-nál – tükröző, építészeti felületet biztosít
- Félcsilározott: 30–70 GU – a leggyakoribb kereskedelmi tetők és burkolatok esetében
- Matt / alacsony fényességű: 30 GU alatt – egyre gyakrabban kérik a modern építészeti esztétika érdekében
A fényesség egységes szabályozása a gyártási tételként kiszállított tekercsek között fontosabb, mint ahogy a legtöbb vásárló gondolná. Ugyanazon megrendeléshez tartozó tekercsek közötti ±5 GU-nál nagyobb eltérés látható tonális különbséget eredményezhet egy beépített homlokzaton – amit a beépítés után rendkívül nehéz korrigálni. A prémium minőségű gyártók a fényesség tűréshatárát meghatározzák minőség-elfogadási kritériumaikban, és vonalmenti fényességmérő rendszerrel ellenőrzik.
5. szakasz: Végellenőrzés, szalagolás és tekercselés
A felső réteg keményedése után a szalag áthalad egy átfogó ellenőrzőállomáson. A prémium minőségű gyártósorokon ez automatizált felületi hibafelismerő kamerákat is tartalmaz, amelyek a vonali sebességgel együtt azonnal jeleznek bevonati zárványokat, tűszúrásos lyukakat és színfoltos hibákat. Ezt követően képzett munkavállalók vizuális ellenőrzése történik a megerősítés érdekében.
A végleges tekercsszélességre való szabás pontos pengesorozatokkal történik. A közvetlen építőprofilokba való hengerlésre szánt felületkezelt színes tekercsek esetében a szabott szélek minősége döntő fontosságú: a csipke magassága és a szélek merőlegessége befolyásolja, milyen tisztán táplálódik a anyag a hengerlő szerszámokba, és a rossz minőségű szabott szélek mikrorepedéseket okozhatnak a vágási felületen, amelyek károsítják a festék tapadását a terepen.
Miért fontos az egész folyamatlánc a kiváló minőségű projektek esetében
A gyakori téveszmény az, hogy a magasabb fényességi szint egy jobb terméket jelent. Itt tisztán és nyíltan érdemes megfogalmazni: nem így van. Egy magas fényességű felső réteg egy rosszul passzivált alapanyagon gyorsabban meghibásodik, mint egy félig fényes bevonat egy megfelelően kezelt felületen. A prémium minőségű felületi bevonat nem csupán azt jelenti, hogy a felső réteg prémium minőségű; hanem azt is, hogy az egész folyamatlánc – a cinkréteg vastagságától kezdve a felületkezelés kémiai összetételén át a festékrendszer kiválasztásáig és felviteléig – magasabb színvonalon került végrehajtásra.
Műszaki kivitelezők és ingatlanfejlesztők számára, akik PPGI tekercseket vásárolnak nagyértékű projektekhez, a gyakorlati következmény a következő: kérjék meg szállítójukat a teljes műszaki adatlapon, amely tartalmazza a cinkbevonat súlyát (g/m²), a passziválás típusát, az alapozó rendszert, a felső réteg festékének kémiai összetételét, a felső réteg száraz festékréteg-vastagságát és a fényesség tűréshatárát. Az a szállító, aki ezt a dokumentációt képes biztosítani – nem csupán egy színkártyát és egy árat –, azt igazolja, hogy terméke valóban prémium minőségű befejezésű PPGI acéltekercs, nem csupán ilyen címkével ellátott termék.
A Shenyang Yuanhe Steel Trading Co., Ltd. műszaki tanácsadást nyújt PPGI tekercsek építőipari projektekhez Észak-Amerikában, Afrikában, Dél-Amerikában és Európában. Lépj kapcsolatba Leo Liu-val az [email protected] e-mail-címén vagy a +86-18642064006 telefonszámon a felületkezelési specifikációk, festékrendszerek és projekt-specifikus követelmények megbeszélése érdekében.











