 EN

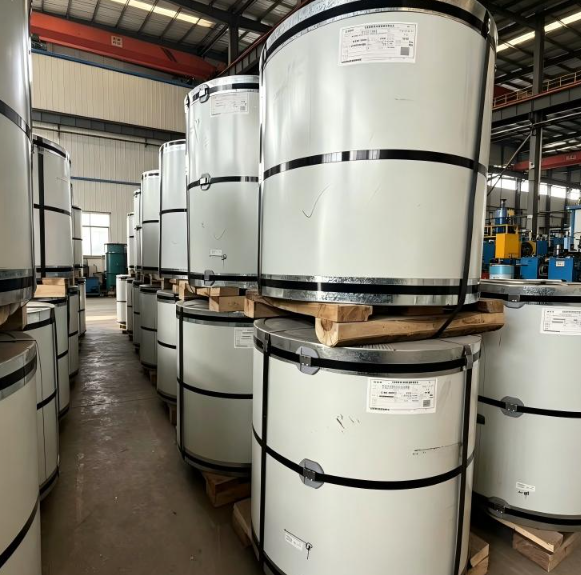
Aké procesy povrchovej úpravy vytvárajú vysokokvalitnú PPGI oceľovú cievku pre projekty vyššej kategórie
Keď zadávate vysokokvalitnú PPGI oceľovú cievku pre architektonickú fasádu, komerčný strešný systém alebo projekt obkladu s vysokou viditeľnosťou, vizuálny výsledok, ktorý získate, nie je náhodný. Je to priamy dôsledok postupu povrchovej úpravy aplikovaného predtým, než sa na oceľový pás dotkne jediný gram farby. Po dostatočne dlhej praxi v špecifikácii strešných systémov môžem uprimne povedať: kvalita povrchu, ktorú vidíte na inštalovaných paneloch, sa začína určovať už v odmašťovacej nádobe, nie u aplikátora farby.
Tento článok popisuje kľúčové výrobné etapy, ktoré oddeľujú PPGI cievku premium kvality od štandardného komerčného produktu – a vysvetľuje, prečo je každá z týchto etáp dôležitá pre projekty, kde sú nevyhnutné vzhľad, konzistencia a dlhodobý výkon.
Etapa 1: Príprava podkladu – základ, od ktorého závisia všetky ostatné etapy
Galvanicky pozinkovaný oceľový podklad, ktorý vstupuje do linky na povlakovanie cievok, obsahuje povrchové kontaminanty zo šľahovacieho oleja, skladovania a prepravy. Predtým, ako sa akákoľvek chemická úprava môže účinne uplatniť, musí byť pás vyčistený takmer klinickou úrovňou čistoty. Toto zahŕňa dve pod-etapy, ktoré sa ľahko podceňujú:
- Alkalické odmašťovanie: Pás prechádza horúcou alkalickou láznou, ktorá odstraňuje šľahovací olej, kontamináciu z otlačkov prstov a časticové nečistoty. Na linkách premium kvality nasleduje čistiaci úsek so štetkami, ktorý odstraňuje odolnú povrchovú vrstvu bez poškodenia zinkovej vrstvy.
- Oplach a sušenie: Dôkladné oplachovanie zabraňuje prenosu chemikálií medzi jednotlivými fázami úpravy. Zvyšková alkalická chemikália na povrchu plechu by ovplyvnila fosfátovaciu fázu, ktorá nasleduje, a spôsobila by straty adhézie v náterových vrstvách – chybu, ktorá sa nemusí prejaviť až po mesiacoch vystavenia počasiu dokončenej budovy.
Hmotnosť zinkovej vrstvy základného materiálu tu tiež zohráva dôležitú úlohu. Plech s farbou povrchového spracovania s farbou povrchového spracovania na zinkovanom základe Z180 alebo Z275 sa počas 15-ročného obdobia vystavenia správa inak ako plech na základe so zinkovou vrstvou minimálne Z60, bez ohľadu na to, ako dobre je aplikovaný vrchný náter. Pre projektové aplikácie vysokej kvality je rozumným minimálnym požiadavkou špecifikovať hmotnosť zinkovej vrstvy aspoň Z100–Z180 g/m² celkovo.
Fáza 2: Chemické povrchové spracovanie – vytvorenie platformy pre adhéziu
Toto je fáza, ktorú väčšina technických špecifikácií zakazovateľov popisuje len veľmi váhavo, a práve tu sa najjasnejšie prejavujú významné rozdiely medzi výrobkami PPGI vysokého a štandardného stupňa kvality.
Fosfatanie
Čistený pás vstupuje do fosfatovacej kúpeľ, ktorá vytvára mikrokryštalické konverzné povlak na povrchu zinku. Táto konverzná vrstva má dve funkcie: zvyšuje povrchové plochy pre mechanické spájanie s primerom a pasivuje zinok, aby spomalila koróziu pod filmom. Na prvotriednych výrobných linkách sa namiesto nižších kvalitných ošetrení len chromátmi používajú kovové povlaky železo-zinok alebo fosfát zinku. Štruktury fosfátových kryštálov sú prísne kontrolované hrubé kryštály môžu vytvárať adhézijné dutiny, ktoré sa pod filmom farby stávajú bodmi na začatie korózie.
Pasívovanie (chromovanie alebo ekvivalent bezchromovania)
Po fosfátovaní sa konverzný povlak uzatvára pasivačným oplachom. Tradične sa na pasiváciu používali chrómové zlúčeniny. Avšak pre vysokokvalitné PPGI cievky dodávané na európske a severoamerické trhy sa čoraz viac vyžaduje bezchrómová pasivácia na báze titánu/zirkónia, aby sa splnili predpisy RoHS a environmentálne dovozné predpisy. Pri správnom aplikovaní poskytuje bezchrómová pasivácia koróznou ochranu porovnateľnú s tradičnou chrómovou úpravou a zároveň spĺňa požiadavky na zhodu, ktoré vyžadujú projektové špecifikácie vysokého stupňa v regulovaných trhoch.
A toto som videl, ako si kupujúci naučili na svoj vlastný spôsob: vizuálne krásna lesklá vrchná vrstva nanesená na nedostatočnú pasívnosť ukáže vlhké alebo pobrežné prostredie v priebehu dvoch až troch rokov skorú škvrnitosť alebo koróziu. Povrchová úprava pod farbou je pri dodaní neviditeľná, ale jej kvalita určuje, či bude trvať.
Stupeň 3: Primérová aplikácia Neviditeľná vrstva výkonnosti
Keď sú dokončené chemické úpravy, páska vstupuje do časti na aplikáciu základnej farby. Základná vrstva – zvyčajne nanášaná v hrúbke suchého povlaku 5–8 μm – poskytuje adhéznu väzbu medzi konverzným povlakom a dekoratívnym vrchným povlakom. Pre premium výrobky sa často používajú epoxidové alebo polyuretánové základné farby, pretože ponúkajú lepšiu koróziu potláčajúcu výkonnosť v porovnaní so štandardnými akrylovými základnými farbami používanými v komoditnom PPGI.
Na mnohých premium linkách na povlakovanie pások sa súčasne nanáša aj vrstva na zadnej strane páska. Hrúbka vrstvy na zadnej strane sa pohybuje v rozsahu 8–12 μm a chráni oceľ počas tvárnenia do valcov, manipulácie s rezanými hranami a dlhodobej expozície zadnej strany. A premium finish texture ppgi steel coil určená na použitie v sendvičových paneloch alebo profilovaných strešných aplikáciách vyžaduje funkčnú vrstvu na zadnej strane – nie len estetickú – pretože zadná strana môže byť v aplikáciách stavebných obalov vystavená kondenzácii.
Po nanesení základného materiálu sa pás prechádza pečou na stvrdenie. Temperatúrny profil pece a čas trvania sú rozhodujúce: nedostatočne vytvrdený primer je mäkký a nedostatočne adhéziový; nadmerne vytvrdený primer sa stáva krehký a môže prasknúť počas tvarovania valcov. V prvotriednych výrobných zariadeniach sa automaticky monitoruje teplota po celú dĺžku pece.
Štvrtá fáza: Aplikácia vrchnej vrstvy Pri ktorej sa premiérová povrchová úprava stane viditeľnou
Vrchná vrstva je vrstva, ktorá definuje vlastnosti vzhľadu, ktoré kupujúci spájajú s produktom PPGI. Chemická zloženie farby vybraná pre vrchnú vrstvu určuje vizuálny výkon aj životnosť.
Možnosti systému farieb a ich výhodné umiestnenie
| Systém náteru | Hlúbka vrchného povlaku | Hliníková stabilita | Odolnosť voči mliečnosti | Typické použitie |
|---|---|---|---|---|
| Polyester (PE) | 1525 μm | Stredná | Stredná | Štandardné komerčné PPGI |
| Kyselínom modifikovaný polyester (SMP) | 20 30 μm | Dobré | Dobré | PPGI pre architektúru strednej triedy |
| Polyester s vysokou trvanlivosťou (HDP) | 2535 μm | Veľmi dobrá | Veľmi dobrá | Vysoko výkonné strešné krytiny a obklady |
| PVDF (polyvinylidénfluorid) | 2535 μm | Výborné | Výborné | Sklenec z ocele s premijným leskom PPGI pre fasády a projekty s dlhou zárukou |
Pre skutočne špičkové projektové špecifikácie sú vhodné systémy PVDF alebo HDP. A vrstvu s premijnou lesklou povrchovou úpravou z ocele PPGI povrchová vrchná vrstva založená na PVDF zachováva stabilitu farby a lesku počas 2025 rokov prevádzky v vystavenom prostredí, a preto je špecifikovaná pre významné komerčné budovy a prémiové obytné fasády, kde jednotnosť farieb musí prežiť viacnásobné dodávky v konta
Kontrola úrovne lesku
Lesk sa meria kalibrovaným leskomerom pod uhlom 60° vyjadreným v jednotkách lesku (GU). Výrobky s prvotriednou povrchovou úpravou sú zvyčajne špecifikované ako:
- Vysoký lesk: 70+ GU pri 60° poskytuje odrážajúci architektonický povrch
- Poloplne: 3070 GU najčastejšie používané pre komerčné strechy a obklady
- Matný / slabý lesk: menej ako 30 GU čoraz viac požadované pre súčasnú architektonickú estetiku
Konzistentná kontrola lesku v rôznych výrobných sériách je dôležitejšia, ako si väčšina kupujúcich uvedomuje. Rozdiel viac ako ±5 GU medzi cievkami v rovnakom poradí môže spôsobiť viditeľné tonalné rozdiely na inštalovanej fasáde, ktoré je veľmi ťažké odstrániť po inštalácii. Výrobné zariadenia s vysokou úrovňou kvality špecifikujú toleranciu lesku vo svojich kritériách akceptácie kvality a overujú ju pomocou monitorovania lesku v rade.
Štvrtá fáza: Konečná kontrola, rezanie a zvitnutie
Po vytvrdení vrchného náteru prechádza pás cez komplexnú kontrolnú stanicu. Na vysokokvalitných linkách sa tento proces zahŕňa automatické kamery na detekciu povrchových chýb, ktoré v reálnom čase identifikujú nečistoty v náteroch, bodkové otvory a farebné pruhové defekty. Následne nasleduje vizuálna kontrola vyškolenými operátormi na potvrdenie výsledkov.
Rozrezanie na konečnú šírku cievky sa vykonáva presnými súpravami nožov. Pre farbovanú cievku so základnou povrchovou úpravou určenú na priame tvárnenie valcovaním do stavebných profilov je dôležitá kvalita rezaných okrajov: výška hrubého okraja a pravouhlé nastavenie okraja ovplyvňujú, ako hladko sa materiál zavádza do nástrojov na tvárnenie valcovaním, a zlé rezané okraja môžu spôsobiť mikrotrhliny na reze, ktoré neskôr kompromitujú adhéziu farby na mieste inštalácie.
Prečo je celý technologický postup dôležitý pre projekty vysokej kvality
Bežná nesprávna predstava je, že vyššia úroveň lesku znamená lepší výrobok. Je naozaj vhodné byť v tejto súvislosti priamym: Nie je to tak. Vrchový lak s vysokým leskom na zle pasivovanej podkladovej vrstve sa pokazí rýchlejšie ako pololesklý lak na správne ošetrenom povrchu. Premium dokončenie neznamená len premium vrchný lak; znamená to, že celý reťazec procesov – od hmotnosti zinku na podklade cez chemické zloženie povrchovej úpravy až po výber a aplikáciu náterového systému – bol vykonaný na vyššej úrovni.
Pre inžinierskych dodávateľov a developerov nehnuteľností, ktorí nakupujú PPGI cievky pre projekty vysokej kvality, má toto praktické dôsledky: požiadajte svojho dodávateľa o úplný technický list, ktorý obsahuje hmotnosť zinkovej vrstvy (g/m²), typ pasivácie, systém prípravku, chemické zloženie vrchného náteru, hrúbku suchého filmu vrchného náteru a toleranciu lesku. Dodávateľ, ktorý dokáže poskytnúť túto dokumentáciu – namiesto len farebného vzorkovníka a ceny – ukazuje, že jeho výrobok je skutočne PPGI oceľová cievka s premium povrchovou úpravou, nie len výrobok označený ako taký.
Spoločnosť Shenyang Yuanhe Steel Trading Co., Ltd. poskytuje technické poradenstvo týkajúce sa špecifikácií PPGI cievok pre stavebné projekty v Severnej Amerike, Afrike, Južnej Amerike a Európe. Pre diskusiu o špecifikáciách povrchovej úpravy, možnostiach farbových systémov a projektovo špecifických požiadavkách kontaktujte pána Leo Liu na e-mailovej adrese [email protected] alebo telefónne na čísle +86-18642064006.











