 EN

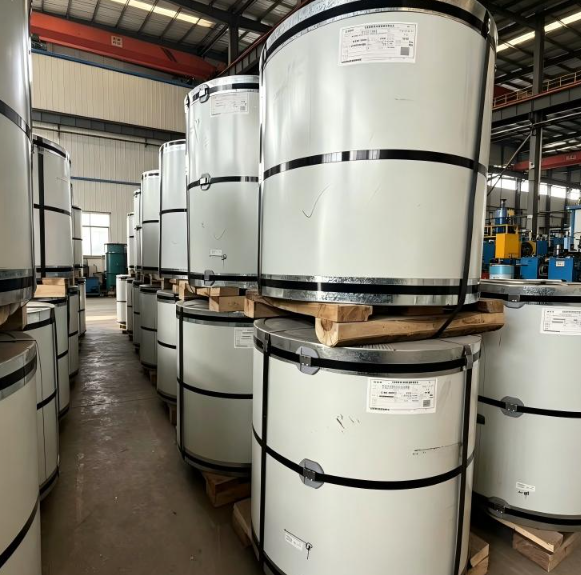
Các quy trình xử lý bề mặt nào tạo ra cuộn thép PPGI hoàn thiện cao cấp cho các dự án cao cấp
Khi bạn chỉ định một cuộn thép PPGI hoàn thiện cao cấp cho mặt đứng kiến trúc, hệ thống mái thương mại hoặc dự án ốp lát có độ hiển thị cao, kết quả trực quan bạn nhận được không phải là ngẫu nhiên. Đó là kết quả trực tiếp của chuỗi quy trình xử lý bề mặt được áp dụng trước khi một gam sơn nào chạm vào dải thép. Làm trong lĩnh vực lập đặc tả hệ thống mái đủ lâu, tôi có thể nói thật lòng điều này: chất lượng bề mặt bạn thấy trên các tấm đã lắp đặt bắt đầu được xác định ngay từ bể tẩy dầu, chứ không phải tại thiết bị phun sơn.
Bài viết này trình bày các giai đoạn sản xuất chủ chốt làm nên sự khác biệt giữa cuộn thép mạ màu PPGI cao cấp và sản phẩm thương mại tiêu chuẩn — đồng thời giải thích lý do vì sao từng bước đều quan trọng đối với các dự án yêu cầu vẻ ngoài bắt mắt, độ đồng đều cao và hiệu năng bền bỉ theo thời gian.
Giai đoạn 1: Chuẩn bị nền – Nền tảng cho mọi công đoạn tiếp theo
Nền thép mạ kẽm đưa vào dây chuyền phủ cuộn mang theo các chất gây nhiễm bẩn bề mặt từ dầu cán, quá trình lưu kho và vận chuyển. Trước khi bất kỳ hóa chất xử lý nào có thể phát huy hiệu quả, băng thép phải được làm sạch đạt gần như tiêu chuẩn lâm sàng. Quá trình này gồm hai tiểu giai đoạn thường bị đánh giá thấp:
- Tẩy dầu bằng kiềm: Băng thép đi qua bể kiềm nóng để loại bỏ dầu cán, vết vân tay và các hạt bụi. Trên các dây chuyền cao cấp, bước này được tiếp nối bởi phần chà rửa bằng bàn chải nhằm loại bỏ lớp màng bám dai trên bề mặt mà không làm xước lớp kẽm.
- Xả nước và sấy khô: Việc xả kỹ giúp ngăn ngừa hiện tượng mang hóa chất sang giai đoạn xử lý tiếp theo. Hóa chất kiềm còn sót lại trên bề mặt cuộn thép sẽ gây cản trở quá trình tạo lớp phosphat kế tiếp, dẫn đến hiện tượng bong tróc lớp sơn — một khuyết tật có thể chỉ xuất hiện sau nhiều tháng chịu tác động của thời tiết đối với công trình đã hoàn thiện.
Trọng lượng lớp mạ kẽm của vật liệu nền cũng rất quan trọng ở đây. Một cuộn thép màu đã qua xử lý bề mặt được sản xuất trên nền thép mạ kẽm Z180 hoặc Z275 sẽ cho hiệu suất khác biệt so với loại được sản xuất trên nền thép mạ kẽm tối thiểu Z60 trong suốt chu kỳ phơi nhiễm 15 năm, bất kể lớp sơn phủ ngoài được thi công tốt đến mức nào. Đối với các dự án cao cấp, việc quy định trọng lượng lớp mạ kẽm tối thiểu là Z100–Z180 g/m² tổng cộng là một yêu cầu hợp lý.
Giai đoạn 2: Xử lý hóa học bề mặt — Tạo nền tảng bám dính
Đây là giai đoạn mà hầu hết các đặc tả mua hàng chỉ mô tả một cách mơ hồ, và cũng là nơi sự khác biệt thực sự giữa sản phẩm PPGI cuộn cao cấp và tiêu chuẩn thể hiện rõ nét nhất.
Phosphating
Dải kim loại đã làm sạch đi vào bể phosphat hóa để hình thành lớp phủ chuyển đổi vi tinh thể trên bề mặt kẽm. Lớp chuyển đổi này thực hiện hai chức năng: tăng diện tích bề mặt nhằm tạo liên kết cơ học với lớp sơn lót, đồng thời làm thụ động kẽm để làm chậm quá trình ăn mòn dưới lớp sơn. Trên các dây chuyền sản xuất cao cấp, người ta sử dụng lớp phủ phosphat kẽm hoặc phosphat sắt–kẽm thay vì các phương pháp xử lý chỉ dùng crômát có chất lượng thấp hơn. Cấu trúc tinh thể phosphat được kiểm soát chặt chẽ — tinh thể thô có thể tạo ra các khoảng trống bám dính, trở thành điểm khởi đầu của ăn mòn dưới lớp sơn.
Thụ động hóa (Xử lý crôm hoặc tương đương không chứa crôm)
Sau khi phosphat hóa, bước rửa thụ động sẽ bịt kín lớp phủ chuyển đổi. Trước đây, phương pháp thụ động dựa trên crôm là tiêu chuẩn phổ biến. Tuy nhiên, đối với các cuộn PPGI cao cấp cung cấp cho thị trường châu Âu và Bắc Mỹ, ngày càng yêu cầu sử dụng phương pháp thụ động không chứa crôm dựa trên hóa chất titan/zirconi để đáp ứng quy định RoHS và các quy định nhập khẩu về môi trường. Khi được áp dụng đúng cách, phương pháp thụ động không chứa crôm mang lại khả năng bảo vệ chống ăn mòn tương đương với phương pháp xử lý crôm truyền thống, đồng thời đáp ứng các yêu cầu tuân thủ mà các dự án có thông số kỹ thuật cao trong các thị trường bị điều tiết đặt ra.
Và đây là điều mà tôi đã chứng kiến nhiều nhà mua hàng học được theo cách khó khăn nhất: một lớp phủ bóng thẩm mỹ tuyệt đẹp được áp dụng lên trên lớp thụ động hóa không đủ tiêu chuẩn sẽ xuất hiện hiện tượng phồng rộp hoặc ăn mòn sợi (filiform corrosion) sớm trong vòng hai đến ba năm ở những môi trường ẩm ướt hoặc ven biển. Lớp xử lý bề mặt nằm bên dưới lớp sơn là vô hình lúc giao hàng, nhưng chất lượng của nó quyết định liệu lớp hoàn thiện cao cấp đó có duy trì được lâu dài hay không.
Giai đoạn 3: Áp dụng lớp lót — Lớp hiệu suất vô hình
Sau khi hoàn thành các giai đoạn xử lý hóa học, dải sẽ được đưa vào phần áp dụng bột đệm. Lớp phủ thường được áp dụng ở độ dày phim khô 58 μm cung cấp cầu gắn kết giữa lớp phủ chuyển đổi và lớp phủ trang trí. Đối với các sản phẩm cao cấp, các loại bọc epoxy hoặc polyurethane là phổ biến vì chúng cung cấp hiệu suất ức chế ăn mòn tốt hơn so với bọc acrylic tiêu chuẩn được sử dụng trong PPGI hàng hóa.
Trên nhiều đường phủ cuộn cao cấp, một lớp phủ sau cũng được áp dụng đồng thời ở mặt sau của vải. Độ dày lớp phủ sau dao động từ 8 12 μm và bảo vệ thép trong quá trình tạo cuộn, xử lý cạnh cắt và tiếp xúc mặt ngược lâu dài. A vòng xoắn thép ppgi kết thúc cao cấp được thiết kế cho các ứng dụng tấm sandwich hoặc mái vòm có hồ sơ đòi hỏi một lớp phủ sau chức năng không chỉ là một lớp phủ thẩm mỹ vì mặt sau có thể bị ngưng tụ trong các ứng dụng vỏ tòa nhà.
Sau khi phủ lớp sơn lót, dải thép đi qua lò sấy. Hồ sơ nhiệt độ lò và thời gian lưu giữ là yếu tố then chốt: lớp sơn lót chưa đủ độ khô sẽ mềm và bám dính kém; lớp sơn lót bị sấy quá mức sẽ giòn và có thể nứt trong quá trình cán định hình. Các cơ sở sản xuất cao cấp sử dụng hệ thống giám sát nhiệt độ tự động dọc toàn bộ chiều dài lò.
Giai đoạn 4: Phủ lớp sơn mặt — Nơi lớp hoàn thiện cao cấp bắt đầu hiện rõ
Lớp sơn mặt là lớp xác định các đặc tính ngoại quan mà người mua liên kết với sản phẩm PPGI cao cấp của PPG. Thành phần hóa học sơn được chọn cho lớp sơn mặt quyết định cả hiệu suất thị giác lẫn tuổi thọ sử dụng.
Các lựa chọn hệ sơn và vị thế cao cấp của chúng
| Hệ Thống Sơn | Độ dày lớp sơn phủ mặt trên | Độ bóng ổn định | Khả năng chống phấn trắng | Ứng dụng điển hình |
|---|---|---|---|---|
| Polyester (PE) | 15–25 μm | Trung bình | Trung bình | PPGI thương mại tiêu chuẩn |
| Polyester biến tính silicon (SMP) | 20–30 μm | Tốt | Tốt | PPGI kiến trúc tầm trung |
| Polyester độ bền cao (HDP) | 2535 μm | Rất tốt | Rất tốt | Bức tường mái nhà và lớp phủ hiệu suất cao |
| PVDF (Polyvinylidene Fluoride) | 2535 μm | Xuất sắc | Xuất sắc | Vòng thép PPGI bóng cao cấp cho mặt tiền và các dự án bảo hành dài |
Đối với các thông số kỹ thuật dự án thực sự cao cấp, hệ thống PVDF hoặc HDP là lựa chọn thích hợp. A vòng thép ppgi cao cấp kết thúc bóng dựa trên lớp phủ trên PVDF duy trì sự ổn định màu sắc và độ bóng trong khoảng thời gian sử dụng 2025 năm trong môi trường phơi nhiễm, đó là lý do tại sao nó được chỉ định cho các tòa nhà thương mại và mặt tiền dân cư cao cấp, nơi đồng nhất màu sắc phải tồn tại nhiều lần giao hàng container và nhiều năm bị thời
Kiểm soát mức độ bóng
Độ sáng được đo bằng cách sử dụng một máy đo độ sáng được hiệu chuẩn ở góc 60°, được thể hiện bằng Đơn vị độ sáng (GU). Các kết thúc cao cấp thường được chỉ định như sau:
- Bóng cao cấp: 70+ GU ở 60 ° cung cấp một bề mặt phản xạ, kiến trúc
- Semi-gloss: 30–70 GU — phổ biến nhất cho mái và ốp tường thương mại
- Mờ / độ bóng thấp: dưới 30 GU — ngày càng được yêu cầu nhiều hơn để đáp ứng thẩm mỹ kiến trúc đương đại
Việc kiểm soát độ bóng đồng đều giữa các cuộn trong cùng một đợt sản xuất quan trọng hơn nhiều so với nhận thức của hầu hết khách hàng. Sự chênh lệch trên ±5 GU giữa các cuộn trong cùng một đơn hàng có thể gây ra sự khác biệt về tông màu dễ nhận thấy trên mặt đứng đã lắp đặt — vấn đề rất khó khắc phục sau khi lắp đặt. Các cơ sở sản xuất cao cấp quy định dung sai độ bóng trong tiêu chí chấp nhận chất lượng của họ và xác minh bằng hệ thống giám sát độ bóng trực tuyến.
Giai đoạn 5: Kiểm tra cuối cùng, cắt dọc và cuộn thành phẩm
Sau khi lớp phủ trên cùng được làm khô, băng thép đi qua trạm kiểm tra toàn diện. Trên các dây chuyền cao cấp, trạm này bao gồm camera phát hiện khuyết tật bề mặt tự động, có khả năng phát hiện các tạp chất trong lớp phủ, lỗ kim và vệt màu lệch ngay trong quá trình chạy dây chuyền. Sau đó, nhân viên kiểm tra được đào tạo kỹ sẽ tiến hành kiểm tra thị giác để xác nhận.
Cắt cuộn thành chiều rộng cuộn cuối cùng được thực hiện bằng bộ lưỡi cắt chính xác. Đối với cuộn màu đã qua xử lý bề mặt nhằm sử dụng trực tiếp trong quá trình cán định hình thành các profile xây dựng, chất lượng mép cắt rất quan trọng: chiều cao gờ và độ vuông góc của mép cắt ảnh hưởng đến mức độ trơn tru khi vật liệu đi qua hệ thống cán định hình; đồng thời, mép cắt kém có thể gây ra các vết nứt vi mô tại vị trí cắt, làm suy giảm độ bám dính của sơn trong thực tế.
Tại sao toàn bộ chuỗi quy trình lại đặc biệt quan trọng đối với các dự án cao cấp
Quan niệm sai lầm phổ biến là độ bóng càng cao thì sản phẩm càng tốt. Chúng tôi xin thẳng thắn nêu rõ điều này: không đúng. Một lớp phủ bóng cao trên nền vật liệu chưa được xử lý thụ động đầy đủ sẽ hư hỏng nhanh hơn so với một lớp phủ bán bóng trên bề mặt đã được xử lý đúng cách. Bề mặt hoàn thiện cao cấp không chỉ đơn thuần nghĩa là lớp phủ bề mặt cao cấp; mà còn hàm ý toàn bộ chuỗi quy trình — từ trọng lượng kẽm trên nền vật liệu, qua hóa chất xử lý bề mặt, đến việc lựa chọn và áp dụng hệ thống sơn — đều phải được thực hiện ở mức tiêu chuẩn cao hơn.
Đối với các nhà thầu kỹ thuật và các chủ đầu tư bất động sản đang tìm nguồn cuộn thép PPGI cho các dự án cao cấp, hàm ý thực tiễn là: yêu cầu nhà cung cấp cung cấp đầy đủ bảng dữ liệu kỹ thuật chi tiết, bao gồm trọng lượng lớp mạ kẽm (g/m²), loại xử lý thụ động, hệ thống lớp sơn lót, thành phần hóa học của lớp sơn phủ bề mặt, độ dày khô của lớp sơn phủ bề mặt và dung sai độ bóng. Một nhà cung cấp có thể cung cấp tài liệu này — thay vì chỉ cung cấp mẫu màu và báo giá — đang chứng minh rằng sản phẩm của họ thực sự là cuộn thép PPGI hoàn thiện cao cấp, chứ không chỉ được dán nhãn như vậy.
Công ty TNHH Thương mại Thép Yuanhe Thẩm Dương cung cấp tư vấn kỹ thuật về thông số kỹ thuật cuộn thép PPGI cho các dự án xây dựng tại Bắc Mỹ, châu Phi, Nam Mỹ và châu Âu. Liên hệ ông Leo Liu qua email [email protected] hoặc số điện thoại +86-18642064006 để thảo luận về thông số kỹ thuật xử lý bề mặt, các lựa chọn hệ thống sơn và yêu cầu cụ thể theo từng dự án.











