 EN

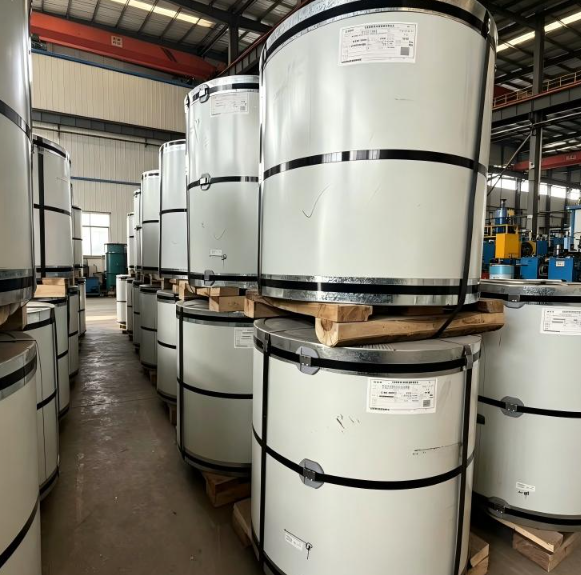
¿Qué procesos de tratamiento superficial crean una bobina de acero PPGI de acabado premium para proyectos de alta gama?
Cuando usted especifica una bobina de acero PPGI de acabado premium para una fachada arquitectónica, un sistema de cubierta comercial o un proyecto de revestimiento de alta visibilidad, el resultado visual que obtiene no es casual. Es el resultado directo de la secuencia de tratamientos superficiales aplicados antes de que un solo gramo de pintura toque la tira de acero. Tras años de experiencia en la especificación de sistemas de cubierta, puedo afirmar sinceramente lo siguiente: la calidad del acabado que observa en los paneles instalados comienza a determinarse en el tanque de desengrase, no en el aplicador de pintura.
Este artículo describe las etapas clave de producción que distinguen una bobina PPGI de grado premium de un producto comercial estándar, y explica por qué cada paso es fundamental en proyectos donde la apariencia, la uniformidad y el rendimiento a largo plazo son requisitos ineludibles.
Etapa 1: Preparación del sustrato — La base sobre la que todo lo demás depende
El sustrato de acero galvanizado que ingresa a la línea de recubrimiento de bobinas lleva contaminantes superficiales provenientes de los aceites de laminación, el almacenamiento y el transporte. Antes de que cualquier químico de tratamiento pueda actuar con eficacia, la banda debe limpiarse hasta alcanzar un estándar casi clínico. Esto implica dos subetapas que resulta fácil subestimar:
- Desengrase alcalino: La banda pasa por un baño alcalino caliente que elimina los aceites de laminación, la contaminación por huellas digitales y las partículas. En líneas premium, esto va seguido de una sección de cepillado que elimina las películas superficiales persistentes sin rayar la capa de zinc.
- Enjuague y secado: El enjuague completo evita el traslado de sustancias químicas entre las etapas de tratamiento. La química alcalina residual en la superficie de la tira interferiría con el paso de fosfatado que sigue, lo que daría lugar a una falla de adhesión en las capas de pintura un defecto que puede no aparecer hasta que hayan ocurrido meses de intemperie en un edificio terminado.
El peso del recubrimiento de zinc del sustrato base también es importante aquí. A. El bobina de color tratada en superficie construido sobre una base galvanizada Z180 o Z275 se desempeña de manera diferente durante un período de exposición de 15 años que uno construido sobre una base mínima Z60, independientemente de lo bien que se aplique la capa superior. Para los proyectos de gama alta, es razonable especificar un peso de revestimiento de zinc de al menos Z100Z180 g/m2 en total.
Fase 2: Tratamiento químico de la superficie Creación de la plataforma de adhesión
Esta es la etapa que la mayoría de las especificaciones de compra describen de forma vaga y en la que las diferencias significativas entre la producción de bobinas de PPGI de calidad superior y la producción de bobinas de PPGI estándar se hacen más evidentes.
Fosfatado
La banda limpia entra en un baño de fosfatización que genera un recubrimiento de conversión microcristalino sobre la superficie de zinc. Esta capa de conversión cumple dos funciones: incrementa el área superficial para el anclaje mecánico con la imprimación y pasiva el zinc para ralentizar la corrosión bajo la película de pintura. En líneas de producción de alta gama, se emplean recubrimientos de fosfato de hierro-zinc o de fosfato de zinc, en lugar de tratamientos de menor calidad basados únicamente en cromatos. La estructura cristalina del fosfato se controla rigurosamente: los cristales gruesos pueden generar vacíos de adherencia que actúan como puntos de inicio de la corrosión bajo la película de pintura.
Pasivación (basada en cromatos o equivalente libre de cromo)
Después de la fosfatización, un enjuague de pasivación sella el recubrimiento de conversión. Tradicionalmente, la pasivación a base de cromato era la norma. Sin embargo, para las bobinas PPGI premium suministradas a los mercados europeo y norteamericano, se exige cada vez más una pasivación libre de cromo que utilice química de titanio/zirconio, con el fin de cumplir con las normativas RoHS y ambientales de importación. Cuando se aplica correctamente, la pasivación libre de cromo ofrece una protección contra la corrosión comparable a la del tratamiento tradicional con cromato, al tiempo que satisface los requisitos de conformidad exigidos por proyectos de especificaciones avanzadas en mercados regulados.
Y esto es algo que he visto a los compradores aprender de la manera más difícil: una capa superior brillante visualmente hermosa aplicada sobre una pasivación inadecuada mostrará una formación temprana de ampollas o corrosión filifora en dos o tres años en ambientes húmedos o costeros. El tratamiento de la superficie debajo de la pintura es invisible en el momento de la entrega, pero su calidad determina si ese acabado de primera calidad dura.
Etapa 3: Aplicación del primer La capa de rendimiento invisible
Una vez finalizadas las etapas de tratamiento químico, la banda entra en la sección de aplicación de imprimación. La capa de imprimación —normalmente aplicada con un espesor seco de película de 5 a 8 μm— actúa como puente de adherencia entre el recubrimiento de conversión y la capa decorativa superior. En productos premium, suelen emplearse imprimaciones a base de epoxi o poliuretano, ya que ofrecen un mejor rendimiento inhibidor de la corrosión que las imprimaciones acrílicas estándar utilizadas en PPGI de categoría general.
En muchas líneas de recubrimiento continuo premium, también se aplica simultáneamente un recubrimiento posterior en la cara opuesta de la banda. El espesor del recubrimiento posterior oscila entre 8 y 12 μm y protege el acero durante el conformado en rollo, la manipulación de los bordes cortados y la exposición prolongada de la cara posterior. A bobina de acero PPGI con acabado texturizado premium destinada a aplicaciones de paneles sándwich o cubiertas perfiladas requiere un recubrimiento posterior funcional —no meramente cosmético—, ya que la cara posterior puede quedar expuesta a la condensación en aplicaciones de envolvente edificatoria.
Después de la aplicación de la imprimación, la banda pasa por un horno de curado. El perfil de temperatura del horno y el tiempo de permanencia son factores críticos: una imprimación insuficientemente curada queda blanda y con poca adherencia; una imprimación excesivamente curada se vuelve frágil y puede agrietarse durante el conformado en rollo. Las instalaciones de producción premium emplean monitoreo automático de temperatura a lo largo de toda la longitud del horno.
Etapa 4: Aplicación de la capa superior — Donde se manifiesta el acabado premium
La capa superior es la que define las características de apariencia que los compradores asocian con un producto PPGI premium. La química de la pintura seleccionada para esta capa determina tanto el rendimiento visual como la vida útil del producto.
Opciones de sistema de pintura y su posicionamiento premium
| Sistema de Pintura | Grosor de la capa superior | Estabilidad del brillo | Resistencia al polvo blanco | Aplicación típica |
|---|---|---|---|---|
| Poliéster (PE) | 15–25 μm | Moderado | Moderado | PPGI comercial estándar |
| Poliéster modificado con silicio (SMP) | 20–30 μm | Buena | Buena | PPGI arquitectónico de gama media |
| Poliéster de alta durabilidad (HDP) | 25–35 μm | Muy bueno | Muy bueno | Cubiertas y revestimientos de alto rendimiento |
| PVDF (Polyvinylidene Fluoride) | 25–35 μm | Excelente | Excelente | Bobina de acero PPGI de acabado premium para fachadas y proyectos con garantía prolongada |
Para especificaciones genuinamente de gama alta, los sistemas PVDF o HDP son las opciones adecuadas. A bobina de acero PPGI de acabado premium y brillo basada en recubrimiento superior PVDF mantiene la estabilidad del color y del brillo durante periodos de servicio de 20–25 años en entornos expuestos, razón por la cual se especifica para edificios comerciales emblemáticos y fachadas residenciales premium donde la uniformidad cromática debe resistir múltiples entregas en contenedores y años de intemperie.
Control del nivel de brillo
El brillo se mide mediante un glosímetro calibrado a un ángulo de 60°, expresado en Unidades de Brillo (GU). Los acabados premium suelen especificarse como:
- Alto brillo: 70+ GU a 60° — ofrece una superficie reflectante y arquitectónica
- Semi-brillante: 30–70 GU — el más común para techos y revestimientos comerciales
- Mate / bajo brillo: menos de 30 GU — cada vez más solicitado por estéticas arquitectónicas contemporáneas
El control consistente del brillo entre lotes de producción importa más de lo que la mayoría de los compradores perciben. Una variación superior a ±5 GU entre bobinas del mismo pedido puede producir diferencias tonales visibles en una fachada instalada, las cuales resultan muy difíciles de corregir tras la instalación. Las instalaciones de producción premium especifican la tolerancia de brillo en sus criterios de aceptación de calidad y la verifican mediante monitoreo en línea del brillo.
Etapa 5: Inspección final, corte longitudinal y bobinado
Tras el curado de la capa superior, la tira pasa por una estación de inspección integral. En líneas premium, esto incluye cámaras automáticas de detección de defectos superficiales que identifican inclusiones en el recubrimiento, microperforaciones y estrías de color a velocidad de línea. A continuación, se realiza una inspección visual por operadores capacitados para su confirmación.
El corte longitudinal hasta el ancho final de la bobina se realiza con juegos de cuchillas de precisión. Para una bobina de color con recubrimiento superficial destinada a conformado directo en perfiles para construcción, la calidad del borde cortado es fundamental: la altura de la rebaba y la perpendicularidad del borde afectan la limpieza con la que el material avanza a través de las herramientas de conformado en frío; además, bordes mal cortados pueden introducir microgrietas en el corte que comprometan la adherencia de la pintura en campo.
Por qué la cadena completa de procesos resulta decisiva en proyectos de alta gama
El concepto erróneo más extendido es que un nivel de brillo más elevado equivale a un producto superior. Vale la pena ser francos al respecto: no es así. Una capa superior de alto brillo aplicada sobre un sustrato mal pasivado fallará antes que una capa semibrillante aplicada sobre una superficie tratada correctamente. Un acabado premium no significa únicamente que la capa superior sea premium; implica que toda la cadena de procesos —desde el peso de zinc del sustrato, pasando por la química del tratamiento superficial, hasta la selección y aplicación del sistema de pintura— se ha ejecutado según estándares superiores.
Para los contratistas de ingeniería y los desarrolladores inmobiliarios que adquieren bobinas PPGI para proyectos de alta gama, la implicación práctica es la siguiente: solicite a su proveedor la hoja técnica completa que incluya el peso del recubrimiento de cinc (g/m²), el tipo de pasivación, el sistema de imprimación, la química de la capa de acabado, el espesor seco de la capa de acabado y la tolerancia de brillo. Un proveedor que pueda entregar esta documentación —en lugar de solo una tarjeta de color y un precio— demuestra que su producto es realmente una bobina de acero PPGI con acabado premium, no simplemente una etiquetada como tal.
Shenyang Yuanhe Steel Trading Co., Ltd. ofrece consultoría técnica sobre las especificaciones de la bobina PPGI para proyectos de construcción en Norteamérica, África, Sudamérica y Europa. Póngase en contacto con Leo Liu en [email protected] o al +86-18642064006 para analizar las especificaciones del tratamiento superficial, las opciones del sistema de pintura y los requisitos específicos del proyecto.











