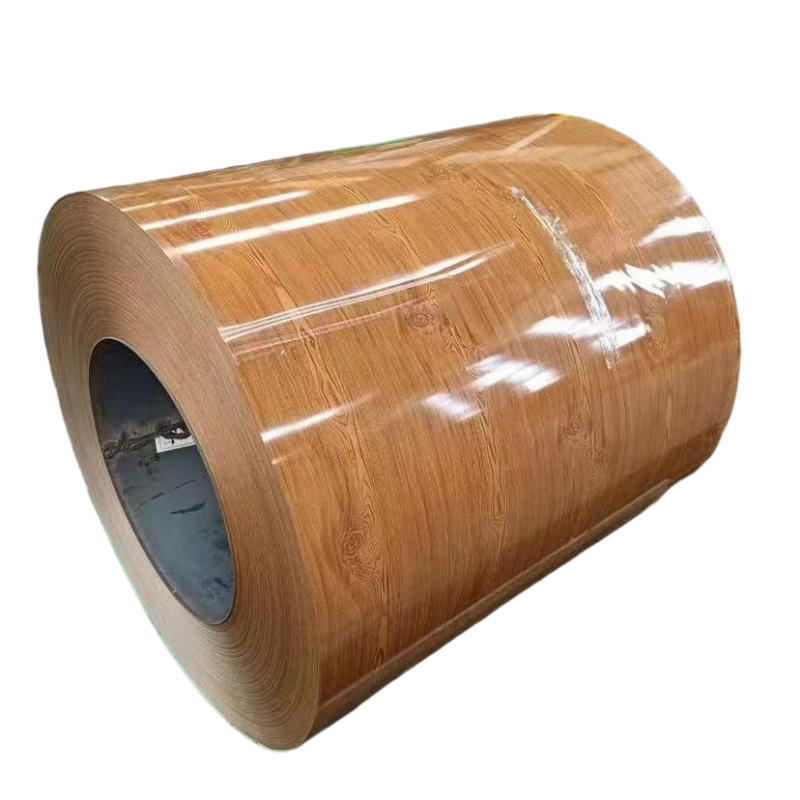
In moderne rolvorm- en stanswerkswinkels is materiaalafval nie net ’n koste-aangeleentheid nie—dit is ’n mededingendheidsaangeleentheid. Elke persentasiepunt van die afvalkoers verminder direk die winswydte van die finale metaalprodukte. Na ’n dekade waarin ons verskaf het aan voorverfde galvaniseerde staalrol outomatiese produksielyne oor Suid-Oos-Asië, die Midde-Ooste en Afrika, het ek ’n konsekwente patroon waargeneem: fasiliteite wat in presisiegesnyde PPGI-spoel spoel belê, rapporteer konsekwent 8–12% minder materiaalafval as dié wat standaardwydte-masterspoel gebruik.
Hierdie artikel verduidelik die ingenieurslogika agter daardie verskil, gebaseer op werklike produksiedata en metallurgiese beginsels.
Die verborge koste van wydte buite spesifikasie
Die meeste staalfabrieke lewer voorverfde galvaniseerde staalrol in standaardbreëdtes—gewoonlik 1000 mm, 1219 mm of 1250 mm. ’n Dakplaatvervaardiger mag egter ’n gevormde profiel benodig wat presies 980 mm wyd uitrol. Die rekenkunde is streng: ’n 1219 mm rol wat ’n 980 mm lyn voed, produseer 239 mm randafval per deurgang. Oor ’n 10-ton rol is dit byna 2 ton duur PPGI-spoel wat na skrootmetaal omgesit word.
Presisiesnyding los hierdie wanverhouding op. Deur die hoofrol opnuut te sny in verskeie nouer strepe—elkeen wat presies ooreenstem met die ontwikkelde breedte van ’n spesifieke profiel—daal die afval tot naby nul. ’n Kliënt in Ho Chi Minh-stad het byvoorbeeld van 1219 mm hoofrolle oorgeskakel na drie presisiegesnyde strepe van elk 610 mm vir hul trapesoïedvormige plaatlyn. Hul maandelikse voorverfde galvaniseerde staalrol verbruik het met 9% gedaal terwyl die uitset dieselfde gebly het.
Hoe presisiesnyding die integriteit van die bedekking bewaar
Benewens breedte-optimisering is die snymetode self ook belangrik. Konvensionele skuifmes-snyding kan mikro-kraakvorming langs die gesnyde rand van ’n PPGI-spoel , wat die sinklaag blootstel aan vogtoegang. Met verloop van tyd versprei randkorrosie na binne, wat die vervaardiger dwing om 10–15 mm van elke plaat se ent af te sny.
Presisie rotêre snyding, in teenstelling hiermee, maak gebruik van geharde legeringmesse wat die voorverfde galvaniseerde staalrol in ’n ware skêraksie afsny. Die gesnyde rand bly skoon, sonder verf-afbladderings of sinkblootstelling. ’n Geval uit ons eie gehalteverslae: ’n Kliënt wat sandwitskyfvelde vir dakbedekking vervaardig, het hul rand-afkeurkoers van 3,7% na 0,4% verminder nadat hulle presisie-gesnyde PPGI-spoel vanaf ons Shenyang-fasiliteit aangeneem het.
Werklikheidsgedata: Afvalvermindering in syfers
Laat my anonieme data deel van drie produksieoudits wat ek self uitgevoer het:
|
Produksielyn
|
Voor (Meerrol)
|
Na (Presisiegesnyde PPGI-meerrol)
|
Afvalvermindering
|
|
Gekorrugde dakbedekking, Indonesië
|
7,2% afsny + 2,1% randafkeur
|
0,8% afsny + 0,3% randafval
|
8.2%
|
|
Muurbekleding, VAE
|
6,8% afsny + 1,9% randafval
|
0,5% afsny + 0,2% randafval
|
8.0%
|
|
Roldeur, Kenia
|
5,5% afsny + 1,5% randafval
|
0,6% afsny + 0,1% randafval
|
6.3%
|
Die patroon is duidelik: presisiegesny voorverfde galvaniseerde staalrol lewer konsekwent ’n afvalkoers van minder as 10%, terwyl gebruikers van hoofrolle gewoonlik 7–10% van hul materiaal verloor.
Die rol van rolstelling en krommingbeheer
‘n Gewoonlik ondergeskatte faktor is rolstelling—die natuurlike kromming wat ‘n PPGI-spoel na windings behou. Wanneer ‘n sterk gewikkelde strook ‘n rolvormmasjien binnekom, kan die voorste ent lateraal met verskeie millimeter afwyk, wat mislyning en afgevalde aanvanklike lengtes veroorsaak.
Presisiesnylyne by professionele voorverfde galvaniseerde staalrol verwerkers sluit spanningvlakker-eenhede in wat rolstelling tot minder as 3 mm per meter verminder. Dit beteken dat die eerste gevormde stuk reeds binne die toegelate toleransie val. Op ‘n hoëspoedlyn wat 15 meter per minuut vervaardig, lei die verwydering van die 2–3 meter "instellingsafval" per rol in ‘n besparing van ongeveer 1,5% van die totale materiaaldeurgang.
Kwaliteitsversekering vir presisiesnyery
Nie alle presisiesnyery is gelyk nie. ‘n Betroubare PPGI-spoel verskaffer implementeer die volgende beheermaatreëls:
1. Randstomp hoogte ≤ 0,05 mm — voorkom krabbe op aangrensende wikkels tydens ontwikkeling
2. Wydte-toleransie ± 0,5 mm — verseker konsekwente materiaalvolume per gevormde onderdeel
3. Snybreedte-variasie ≤ 0,3 mm oor die volle lengte — voorkom onverwagse matriksvulling of ondervulling
4. Beskermende randafwerking — voorkom randbeskadiging tydens vervoer en hantering
Shenyang Yuanhe Steel Trading Co., Ltd. bedryf snylyne wat aan al vier kriteria voldoen, ondersteun deur meer as 300 000 ton kumulatiewe voorverfde galvaniseerde staalrol versorgingservaring sedert 2017. Ons vennootskappe met walke soos Anshan Shenlong en Tianjin Xinyu verseker ’n stabiele versorging van hoë-kwaliteit substraat vir presisie-bewerking.
Gevolgtrekking
Die besluit om presisie-gesny PPGI-spoel te gebruik, is nie bloot ’n gerief nie—dit is ’n strategiese stap om materiaalopbrengs te verbeter. Deur rolbreedte aan profielbreedte aan te pas, randintegriteit deur rotêre snyding te behou en rolspanning deur spanningvlakmaking te beheer, kan vervaardigers totale materiaalverspilling met 6–12 persentasiepunte verminder. Vir ’n fasiliteit wat jaarliks 500 ton voorverfde galvaniseerde staalrol verbruik, vertaal dit na 30–60 ton bespaarde materiaal—’n direkte verbetering van die netto-uitslag.
Wanneer jy verskaffers evalueer, vra vir hul snytoleransiedata en randkwaliteitsspesifikasies. Die verskil tussen ’n standaard PPGI-spoel en ’n presisie-bewerkte een is meetbaar sowel in millimeter as in winsperk.
 EN