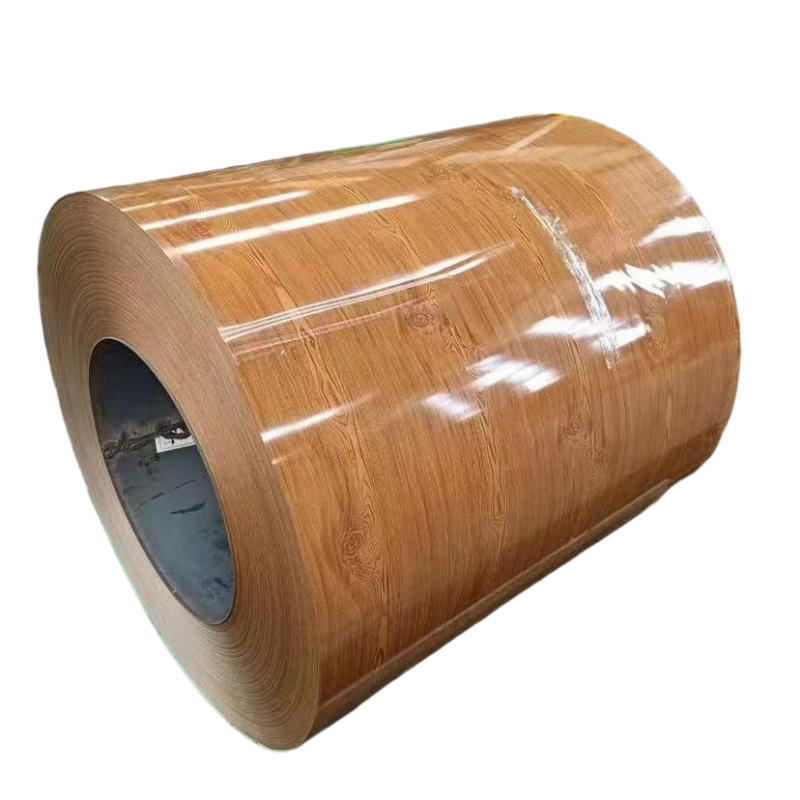
Nas modernas talleres de conformado en rollo e estampación, os residuos de material non son só un problema de custo: son un problema de competitividade. Cada punto porcentual da taxa de desperdicio afecta directamente a marxe de beneficios dos produtos metálicos acabados. Despois dunha década fornecendo bobina de aceiro galvanizado pre-pintado a liñas de produción automatizadas en toda Asia do Sueste, o Medio Oriente e África, observei un patrón constante: as instalacións que invisten en bobinas de corte preciso Bobina PPGI informan consistentemente dun 8–12% menos de residuos de material que aquelas que utilizan bobinas mestras de anchura estándar.
Este artigo explica a lóxica de enxeñaría detrás desa diferenza, baseándose en datos reais de produción e principios metalúrxicos.
O custo oculto da anchura fóra de especificación
A maioría das acerías entregan bobina de aceiro galvanizado pre-pintado en anchuras estándar—normalmente de 1000 mm, 1219 mm ou 1250 mm. Un fabricante de láminas para cubertas, porén, pode precisar dun perfil formado que se desenrole exactamente a 980 mm. O cálculo é duro: un rolo de 1219 mm que alimenta unha liña de 980 mm produce 239 mm de recorte lateral en cada paso. Nun rolo de 10 toneladas, iso supón case 2 toneladas de material caro Bobina PPGI convertido en chatarra metálica.
O corte de precisión resolve esta incompatibilidade. Ao reserrar o rolo mestre en múltiples tiras máis estreitas—cada unha coincidindo exactamente coa anchura desenvolvida dun perfil concreto—perda de material por recorte redúcese a case cero. Por exemplo, un cliente de Ciudad Ho Chi Minh pasou de rolos mestres de 1219 mm a tres tiras cortadas con precisión de 610 mm cada unha para a súa liña de láminas trapezoidais. O seu consumo mensual bobina de aceiro galvanizado pre-pintado descendeu un 9 % mentres a produción se manteña idéntica.
Como o corte de precisión preserva a integridade do revestimento
Ademais da optimización da anchura, o método de corte en si tamén importa. O corte convencional con guillotina pode provocar microfendas ao longo da beira cortada dun Bobina PPGI , expoñendo a capa de zinco á humidade. Co tempo, a corrosión nas bordas avanza cara ao interior, obrigando ao fabricante a cortar 10–15 mm en cada extremo da lámina.
O corte rotativo de precisión, por outra parte, emprega lamas de aleación endurecida que cortan o bobina de aceiro galvanizado pre-pintado nunha verdadeira acción de tixola. A borda cortada permanece limpa, sen desprendemento da pintura nin exposición do zinco. Un caso dos nosos propios rexistros de calidade: un cliente que producía revestimentos para paneis sándwich reduciu a súa taxa de rexeitados nas bordas do 3,7 % ao 0,4 % despois de adoptar as bobinas de PPGI cortadas con precisión Bobina PPGI da nosa instalación de Shenyang.
Datos do mundo real: Redución de residuos en cifras
Deixo compartir datos anonimizados de tres auditorías de produción que realicei persoalmente:
|
Liña de produción
|
Antes (Bobina mestra)
|
Despois (Bobina de PPGI cortada con precisión)
|
Redución de Residuos
|
|
Cubertas onduladas, Indonesia
|
7,2 % de recortes + 2,1 % de rexeitados nas bordas
|
0,8 % de corte + 0,3 % de rexeitamento na beira
|
8.2%
|
|
Revestimento de paredes, EAU
|
6,8 % de corte + 1,9 % de rexeitamento na beira
|
0,5 % de corte + 0,2 % de rexeitamento na beira
|
8.0%
|
|
Portón enrollable, Kenia
|
5,5 % de corte + 1,5 % de rexeitamento na beira
|
0,6 % de corte + 0,1 % de rexeitamento na beira
|
6.3%
|
O patrón é claro: corte de precisión bobina de aceiro galvanizado pre-pintado entrega de forma consistente unha taxa de desperdicio dun díxito, mentres que os usuarios de bobinas mestras perden habitualmente entre o 7 e o 10 % do seu material.
O papel do conxunto de bobinas e o control da curvatura
Un factor que con frecuencia se pasa por alto é o enrolamento do rollo — a curvatura natural que conserva Bobina PPGI despois de ser enrollada. Cando unha tira fortemente enrollada entra nunha máquina de conformado por rolos, o extremo dianteiro pode desviarse lateralmente varios milímetros, provocando unha mala alineación e a eliminación das primeiras lonxitudes.
As liñas profesionais de corte preciso en bobina de aceiro galvanizado pre-pintado procesadores incorporan unidades de nivelación por tensión que reducen o enrolamento do rollo a menos de 3 mm por metro. Isto significa que a primeira peza conformada xa está dentro das tolerancias. Nunha liña de alta velocidade que produce 15 metros por minuto, a eliminación dos 2–3 metros de «residuos de arranque» por rollo aforra aproximadamente o 1,5 % do caudal total de material.
Garantía de calidade no corte preciso
Non todo corte preciso é igual. Un fornecedor fiable aplica os seguintes controles: Bobina PPGI controla o seguinte:
1. Altura da rebaba na borda ≤ 0,05 mm — impide raiar as voltas adxacentes durante o desenrolado
2. Tolerancia de anchura ± 0,5 mm — garante un volume constante de material por cada peza formada
3. Variación da anchura do corte ≤ 0,3 mm en toda a lonxitude — evita o enchemento inesperado ou o subenchemento do molde
4. Banda protexora nas bordas — previne danos nas bordas durante o transporte e a manipulación
Shenyang Yuanhe Steel Trading Co., Ltd. opera liñas de corte que cumpren os catro criterios, apoiadas por máis de 300.000 toneladas de experiencia acumulada en aprovisionamento desde 2017. bobina de aceiro galvanizado pre-pintado as nosas colaboracións con acerías como Anshan Shenlong e Tianjin Xinyu garanten un aprovisionamento estable dun substrato de alta calidade para procesos de precisión.
Conclusión
A decisión de empregar acero cortado con precisión Bobina PPGI non é só unha cuestión de comodidade: tratase dunha medida estratéxica para mellorar o rendemento do material. Ao axustar a anchura da bobina á anchura do perfil, preservar a integridade das bordas mediante o corte rotativo e controlar a forma da bobina mediante o nivelado por tensión, os fabricantes poden reducir o desperdicio total de material nun 6–12 puntos percentuais. Para unha instalación que consome 500 toneladas de bobina de aceiro galvanizado pre-pintado anualmente, isto tradúcese nun aforro de 30–60 toneladas de material: unha mellora directa no beneficio neto.
Ao avaliar fornecedores, pídalles os seus datos de tolerancia ao corte e as especificacións de calidade da beira. A diferenza entre un estándar Bobina PPGI e un procesado con precisión é mensurable tanto en milímetros como en márxenes.
 EN