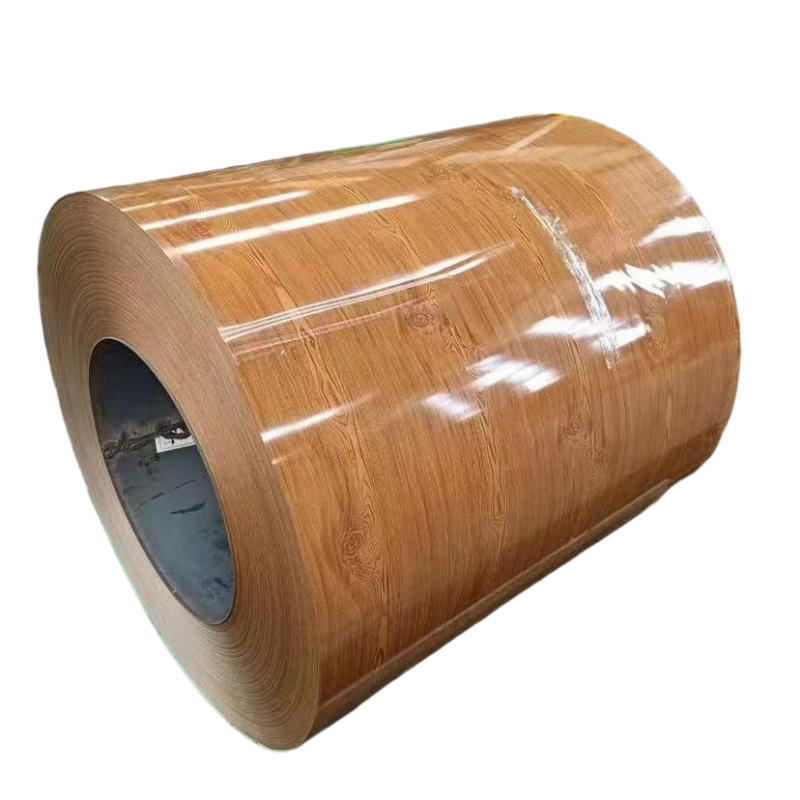
Nykyaikaisissa rullamuotoilu- ja leikkausteollisuuden työpajoissa materiaalihävikki ei ole vain kustannusongelma – se on kilpailukykyongelma. Jokainen prosentti jätteiden määrästä vähentää suoraan valmiiden metallituotteiden voittomarginaalia. Kymmenen vuoden ajan toimittamalla prepainted galvanized steel coil automaattisiin tuotantolinjoihin Etelä-Aasiassa, Lähi-idässä ja Afrikassa olen havainnut johdonmukaisen mallin: teollisuuslaitokset, jotka investoivat tarkkuusleikattuihin PPGI Kaari keloihin, ilmoittavat jatkuvasti 8–12 % pienemmän materiaalihävikin verrattuna niihin, jotka käyttävät standardileveyisiä pääkeloja.
Tässä artikkelissa selitetään tämän erotteen taustalla oleva insinöörimatematiikka, ja perustutaan todelliseen tuotantodataan ja metallurgisiin periaatteisiin.
Poikkeavan leveyden piilotettu kustannus
Useimmat terästehtaat toimittavat prepainted galvanized steel coil standardileveyyksillä—yleensä 1000 mm, 1219 mm tai 1250 mm. Kattolevyvalmistaja saattaa kuitenkin tarvita muotoiltua profiilia, joka purkautuu tarkalleen 980 mm leveäksi. Laskutoimitus on ankara: 1219 mm levyinen kela, joka syöttää 980 mm levyistä tuotantolinjaa, tuottaa 239 mm reunaleikkausta jokaisella kierroksella. 10 tonnin kelalla tämä tarkoittaa lähes 2 tonnia kalliista PPGI Kaari romumetalliksi muutettua materiaalia.
Tarkkuusjakaminen ratkaisee tämän epäsovinnaisuuden. Kun pääkela jaetaan uudelleen useaksi kapeammaksi nauhaksi—jokainen täsmää tarkalleen tietyn profiilin kehitetylle leveydelle—reunaleikkauksen menetys laskee lähes nollaan. Esimerkiksi Ho Chi Minh Cityssä sijaitseva asiakas vaihtoi 1219 mm:n pääkelat kolmeksi tarkkuusleikattuun 610 mm:n nauhaksi trapezoidisen kattolevyn tuotantolinjaansa. Heidän kuukausittainen prepainted galvanized steel coil kulutuksensa laski 9 %, kun tuotanto pysyi ennallaan.
Kuinka tarkkuusleikkaus säilyttää pinnoitteen eheytetä
Leveyden optimoinnin lisäksi leikkausmenetelmä itsessään on merkityksellinen. Perinteinen guillotinileikkaus voi aiheuttaa mikrorakojen muodostumista pinnoitetun levyn leikkausreunalle PPGI Kaari , jolloin sinkkikerros altistuu kosteudelle. Ajan mittaan reunakorroosio leviää sisäänpäin, mikä pakottaa valmistajan leikkaamaan 10–15 mm jokaisen levyjen päästä.
Tarkka pyöröleikkaus puolestaan käyttää kovettuja seosterästeräviä, jotka leikkaavat prepainted galvanized steel coil todellisessa sakset-toiminnossa. Leikkausreuna pysyy puhtaana ilman maalin irtoamista tai sinkin paljastumista. Tapaus omista laatuasiakirjoistamme: asiakas, joka valmistaa sandwich-paneelien pintalevyjä, vähensi reunavirheiden osuuden 3,7 %:sta 0,4 %:iin siirtyessään tarkkaleikattuihin PPGI Kaari shenyangin tehtaastamme.
Todellisia tietoja: Jätteen vähentäminen numeroina
Jaaan anonymisoituja tietoja kolmesta tuotantotarkastuksesta, jonka olen itse suorittanut:
|
Tuotantolinja
|
Ennen (pääkelkka)
|
Jälkeen (tarkkaleikattu PPGI-kelkka)
|
Jätteen vähentäminen
|
|
Aaltopelti, Indonesia
|
7,2 % leikkuuta + 2,1 % reunavirheitä
|
0,8 % leikkaus + 0,3 % reunahävikki
|
8.2%
|
|
Seinäkylpy, Yhdistyneet arabiemiraatit
|
6,8 % leikkaus + 1,9 % reunahävikki
|
0,5 % leikkaus + 0,2 % reunahävikki
|
8.0%
|
|
Rullamakula, Kenia
|
5,5 % leikkaus + 1,5 % reunahävikki
|
0,6 % leikkaus + 0,1 % reunahävikki
|
6.3%
|
Kuvio on selkeä: tarkkuusleikattu prepainted galvanized steel coil tuottaa johdonmukaisesti yksinumeroisen hävikkiprosentin, kun taas pääkelaan perustuvien käyttäjien materiaalin hävikki on tavallisesti 7–10 %.
Kelaputken asennuksen ja kaarevuuden säädön rooli
Usein jätetään huomiotta kierroksen asettuminen – luonnollinen kaarevuus, jonka nauha säilyttää PPGI Kaari kun se on kierretty. Kun voimakkaasti kierretty nauhavuora tulee rullamuokkauskoneeseen, sen etupää voi poiketa sivusuunnassa useita millimetrejä, mikä aiheuttaa virheellisen sijoituksen ja hylätyn alkuosan.
Ammattimaisissa prepainted galvanized steel coil käsittelijöissä käytettävissä tarkkuusjakolinjoissa on jännitystä tasaisemmin vaikututtavia yksiköitä, jotka vähentävät kierroksen asettumista alle 3 mm metriä kohden. Tämä tarkoittaa, että ensimmäinen muokattu kappale on jo toleranssien sisällä. Korkean nopeuden linjalla, joka tuottaa 15 metriä minuutissa, 2–3 metrin "käynnistysroska" per vuora voidaan poistaa, mikä säästää noin 1,5 % kokonaismateriaalin käsittelystä.
Laatuvarmistus tarkkuusjakolinjoissa
Kaikki tarkkuusleikkaukset eivät ole yhtä tarkkoja. Luotettava PPGI Kaari toimittaja toteuttaa seuraavat valvontatoimet:
1. Reunapientä ≤ 0,05 mm — estää naapurikuoren naarmuuntumisen purkautumisen aikana
2. Leveyden toleranssi ± 0,5 mm — varmistaa johdonmukaisen materiaalimäärän muotoiltavalle osalle
3. Pilkkojen leveyden vaihtelu ≤ 0,3 mm koko pituudelta — estää odottamattomia muottitäyttymis- tai alitäyttymisongelmia
4. Suojakelkkaus reunoille — estää reunien vahingoittumista kuljetuksen ja käsittelyn aikana
Shenyang Yuanhe Steel Trading Co., Ltd. käyttää pilkkolinjoja, jotka täyttävät kaikki neljä vaatimusta, ja joita tukee yli 300 000 tonnia kertynyttä toimituskokemusta vuodesta 2017 lähtien. prepainted galvanized steel coil kumppanuutemme tehtaissa, kuten Anshan Shenlong ja Tianjin Xinyu, varmistavat vakaa tarjonta korkealaatuista perusmateriaalia tarkkuuskäsittelyyn.
Yhteenveto
Tarkkuusleikattujen PPGI Kaari käytön valinta ei ole pelkästään mukavuussyystä – se on strateginen päätös, jolla parannetaan materiaalihyötysuhdetta. Kun kelojen leveys sovitetaan profiilin leveyteen, säilytetään reunojen eheys pyöröpilkonnalla ja säädetään kelan muotoa jännitystasauksella, valmistajat voivat vähentää kokonaismateriaalin hukkaantumista 6–12 prosenttiyksikköä. Tehtaalle, joka käyttää 500 tonnia prepainted galvanized steel coil vuodessa, tämä tarkoittaa 30–60 tonnia säästettyä materiaalia – suoraa poskettavaa hyötyä liikevoittoon.
Arvioitaessa toimittajia pyydä heiltä leikkaustoleranssitietoja ja reunalaatukohtaisia määritelmiä. Erotus tavallisen PPGI Kaari ja tarkkuusleikatun tuotteen välillä on mitattavissa sekä millimetreissä että marginaalissa.
 EN