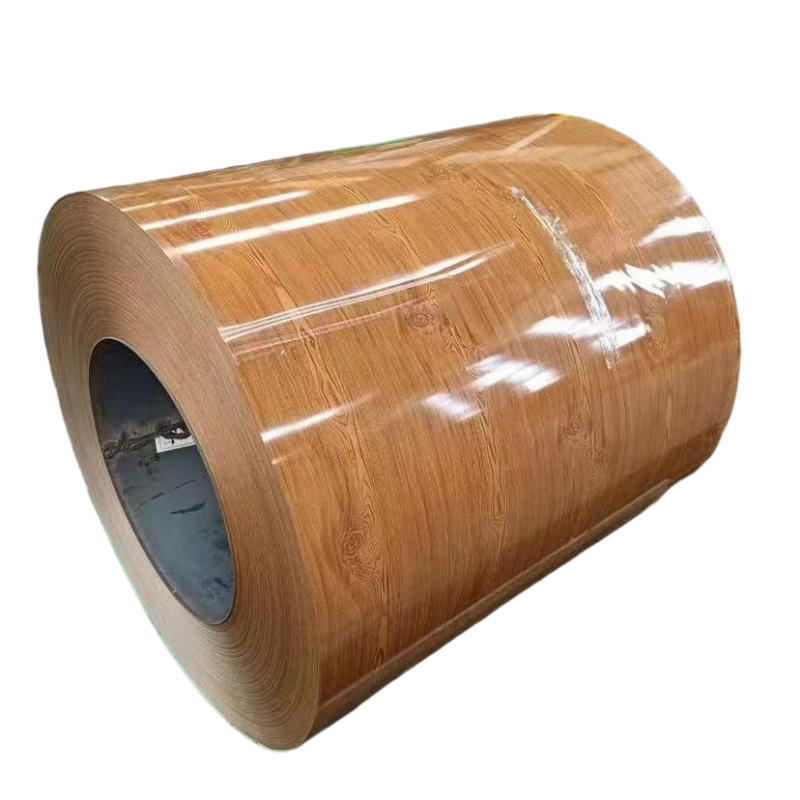
در کارگاههای مدرن شکلدهی به نوار و افستزنی، ضایعات مواد تنها یک مسئله هزینهای نیست—بلکه یک مسئله رقابتپذیری است. هر درصد از نرخ ضایعات، حاشیه سود محصولات نهایی فلزی را بهطور مستقیم کاهش میدهد. پس از ده سال تأمینکنندگی فلز پیش اسپری شده جلفه دار در قالب به خطوط تولید خودکار در سراسر جنوب شرق آسیا، خاورمیانه و آفریقا، الگویی ثابت مشاهده کردهام: واحدهایی که در برش دقیق سرمایهگذاری میکنند، پیگیل کویل بهطور مداوم گزارش میدهند که ضایعات مواد آنها ۸ تا ۱۲ درصد کمتر از واحدهایی است که از پیچهای اصلی با عرض استاندارد استفاده میکنند.
این مقاله منطق مهندسی این تفاوت را با استناد به دادههای تولیدی واقعی و اصول متالورژی توضیح میدهد.
هزینه پنهان عرض غیراستاندارد
بیشتر کارخانههای فولاد، فلز پیش اسپری شده جلفه دار در قالب در عرضهای استاندارد—معمولاً ۱۰۰۰ میلیمتر، ۱۲۱۹ میلیمتر یا ۱۲۵۰ میلیمتر. با این حال، یک تولیدکننده ورقهای سقفی ممکن است به یک پروفیل شکلدادهشده نیاز داشته باشد که هنگام باز شدن دقیقاً ۹۸۰ میلیمتر عرض داشته باشد. محاسبات بسیار سختگیرانه است: یک رول ۱۲۱۹ میلیمتری که در خط تولید ۹۸۰ میلیمتری فید میشود، در هر بار عبور ۲۳۹ میلیمتر ضایعات لبه ایجاد میکند. در یک رول ۱۰ تنی، این مقدار تقریباً معادل ۲ تن فلز گرانقیمت است. پیگیل کویل که به زباله فلزی تبدیل میشود.
برش دقیق این عدم تطابق را برطرف میکند. با برش مجدد رول اصلی به چندین رشته باریکتر—هر کدام دقیقاً با عرض توسعهیافته یک پروفیل خاص منطبق باشد—ضایعات برش تقریباً به صفر کاهش مییابد. به عنوان مثال، یک مشتری در هوشیمینسیتی از رولهای اصلی ۱۲۱۹ میلیمتری به سه رشته برشخورده دقیق با عرض ۶۱۰ میلیمتر برای خط تولید ورقهای ذوزنقهای خود تغییر داد. مصرف ماهانه آنها فلز پیش اسپری شده جلفه دار در قالب ۹ درصد کاهش یافت، در حالی که خروجی بدون تغییر باقی ماند.
چگونه برش دقیق یکپارچگی پوشش را حفظ میکند
فراتر از بهینهسازی عرض، روش برش خود نیز اهمیت دارد. برش معمولی با قیچی (گیلوتین) ممکن است باعث ایجاد ترکهای ریز در امتداد لبه برش روی یک پیگیل کویل , که لایه روی را در معرض نفوذ رطوبت قرار میدهد. با گذشت زمان، خوردگی لبه به سمت داخل گسترش مییابد و تولیدکننده را مجبور میسازد ۱۰ تا ۱۵ میلیمتر از هر انتهای ورق را برداشته و دور ریخته شود.
برش چرخشی دقیق، در مقابل، از تیغههای آلیاژی سختشده استفاده میکند که ورق را فلز پیش اسپری شده جلفه دار در قالب با عملیاتی واقعی شبیه قیچی برش میزنند. لبه برش خالص باقی میماند و هیچگونه جدایش رنگ یا نمایان شدن لایه روی رخ نمیدهد. موردی از سوابق کیفی خودمان: مشتریای که پوستههای پنل ساندویچ تولید میکرد، پس از اتخاذ برش دقیق ورقهای PPGI، نرخ ضایعات لبه را از ۳٫۷٪ به ۰٫۴٪ کاهش داد. پیگیل کویل از واحد شنیانگ ما.
دادههای واقعی از دنیای واقعی: کاهش ضایعات از نظر اعداد
اجازه دهید دادههای ناشناسشدهای از سه مورد حسابرسی تولید را که شخصاً انجام دادهام، ارائه کنم:
|
خط تولید
|
قبل (پیچ اصلی)
|
بعد (پیچ PPGI با برش دقیق)
|
کاهش زباله
|
|
روکش موجدار برای سقف، اندونزی
|
۷٫۲٪ برش لبه + ۲٫۱٪ ضایعات لبه
|
برش ۰٫۸ درصدی + رد لبه ۰٫۳ درصدی
|
8.2%
|
|
پوشش دیواری، امارات متحده عربی
|
برش ۶٫۸ درصدی + رد لبه ۱٫۹ درصدی
|
برش ۰٫۵ درصدی + رد لبه ۰٫۲ درصدی
|
8.0%
|
|
درب پلکانی غلتکی، کنیا
|
برش ۵٫۵ درصدی + رد لبه ۱٫۵ درصدی
|
برش ۰٫۶ درصدی + رد لبه ۰٫۱ درصدی
|
6.3%
|
الگو واضح است: برش با دقت بالا فلز پیش اسپری شده جلفه دار در قالب بهطور مداوم نرخ ضایعات تکرقمی را فراهم میکند، در حالی که کاربران سیمپیچ اصلی معمولاً ۷ تا ۱۰ درصد از مواد خود را از دست میدهند.
نقش تنظیم سیمپیچ و کنترل انحنای سیمپیچ
عاملی که اغلب نادیده گرفته میشود، انحنای سیم پیچ (کویل ست) است— انحنای طبیعی که یک پیگیل کویل نوار پس از پیچیده شدن در خود حفظ میکند. هنگامی که نواری با پیچش شدید وارد دستگاه فرمدهی غلتان میشود، انتهای جلویی آن ممکن است بهصورت عرضی تا چند میلیمتر منحرف شود و منجر به عدم ترازشدن و دور ریختن قطعات اولیه شود.
خطوط برش دقیق در پردازشگران حرفهای فلز پیش اسپری شده جلفه دار در قالب تجهیزاتی مانند واحدهای تسطیح کششی را بهکار میبرند که انحنای سیم پیچ را به کمتر از ۳ میلیمتر در هر متر کاهش میدهند. این بدان معناست که اولین قطعه فرمدهیشده از نظر دقت در محدوده مجاز قرار دارد. در یک خط تولید پرسرعت که ۱۵ متر در دقیقه تولید میکند، حذف ۲ تا ۳ متر «پسماند راهاندازی» برای هر سیم پیچ، حدود ۱٫۵ درصد از کل جریان مواد را صرفهجویی میکند.
تضمین کیفیت در برش دقیق
تمامی برشهای دقیق یکسان نیستند. یک تأمینکننده قابلاعتماد پیگیل کویل کنترلهای زیر را اعمال میکند:
1. ارتفاع لبه برآمدگی ≤ ۰٫۰۵ میلیمتر — جلوی خراشیدن پیچهای مجاور را هنگام بازکردن سیم پیچ میگیرد
2. توافقپذیری عرض ± ۰٫۵ میلیمتر — اطمیناندهنده حجم یکنواخت ماده در هر قطعه شکلدادهشده است
3. تغییر عرض برش ≤ ۰٫۳ میلیمتر در طول کامل نوار — از پر شدن غیرمنتظره یا ناکافی قالب جلوگیری میکند
4. نوار لبهپوش محافظ — از آسیب به لبهها در طول حملونقل و دستکاری جلوگیری میکند
شرکت شنیانگ یوانهو استیل تریدینگ، محدوده، خطوط برش خود را بهگونهای بهرهبرداری میکند که تمام چهار معیار را برآورده میسازد و این امر با بیش از ۳۰۰۰۰۰ تن تجربه انباشته تأمین از سال ۲۰۱۷ پشتیبانی میشود. فلز پیش اسپری شده جلفه دار در قالب همکاریهای ما با کارخانههای فولادی مانند آنشان شنلونگ و تیانجین شینیو، تأمین پایدار زیرلایهای با کیفیت بالا را برای پردازش دقیق تضمین میکند.
نتیجهگیری
تصمیم به استفاده از ورقهای برشخورده با دقت پیگیل کویل تنها یک امر راحتیآور نیست، بلکه حرکتی استراتژیک برای بهبود بازده ماده محسوب میشود. با تطبیق عرض پیچ با عرض پروفیل، حفظ سلامت لبهها از طریق برش چرخشی و کنترل انحنای پیچ از طریق ترازدهی تنش، تولیدکنندگان میتوانند ضایعات کلی ماده را ۶ تا ۱۲ درصد کاهش دهند. برای واحدی که سالانه ۵۰۰ تن فلز پیش اسپری شده جلفه دار در قالب مصرف میکند، این امر معادل صرفهجویی ۳۰ تا ۶۰ تن ماده است — که بهبود مستقیمی در سود خالص شرکت ایجاد میکند.
هنگام ارزیابی تأمینکنندگان، از آنها درخواست دادههای تحمل برش و مشخصات کیفیت لبه را داشته باشید. تفاوت بین یک محصول استاندارد پیگیل کویل و یک محصول با پردازش دقیق، قابل اندازهگیری است هم از نظر میلیمتر و هم از نظر حاشیه سود.
 EN