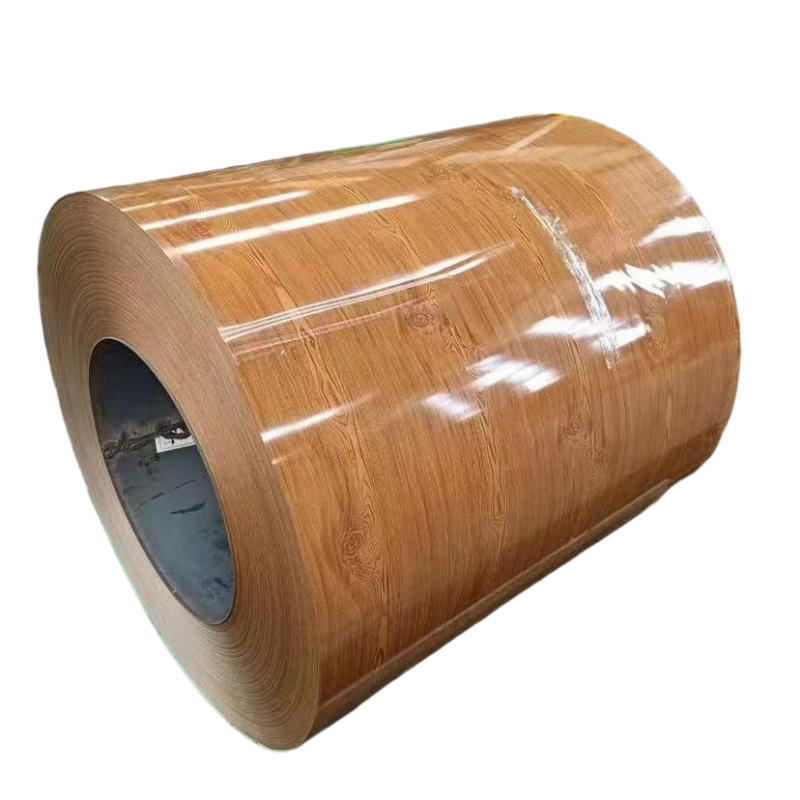
I moderna rullformnings- och stansverkstäder är materialavfall inte bara en kostnadsfråga – det är en konkurrenskraftsfråga. Varje procentenhets ökning av skrapgraden minskar direkt vinstmarginalen för färdiga metallprodukter. Efter ett decennium av leveranser till förutfärgerad Galvaniserad Stålspole automatiserade produktionslinjer i Sydostasien, Mellanöstern och Afrika har jag observerat ett konsekvent mönster: anläggningar som investerar i precisionsskuren Ppgi coil rapporterar konsekvent 8–12 % lägre materialavfall än de som använder standardbreddens huvudrullar.
Den här artikeln förklarar den tekniska logiken bakom denna skillnad, med stöd av verkliga produktionsdata och metallurgiska principer.
Den dolda kostnaden för felaktig bredd
De flesta stålverk levererar förutfärgerad Galvaniserad Stålspole i standardbredder – vanligtvis 1000 mm, 1219 mm eller 1250 mm. En takplåtstillverkare kan dock behöva en formad profil som rullas ut till exakt 980 mm. Beräkningen är hård: en 1219 mm rulle som matar en 980 mm linje ger 239 mm kantbeskärning vid varje passage. Vid en 10-tonns rulle motsvarar detta nästan 2 ton dyrt Ppgi coil som omvandlas till skrotmetall.
Precisionsklippning löser denna missmatchning. Genom att återklippa huvudrullen i flera smalare strängar – var och en anpassad till den exakta utvecklade bredden för en specifik profil – minskar beskärningsförlusten nästan till noll. En kund i Ho Chi Minh-staden bytte exempelvis från 1219 mm huvudrullar till tre precisionsklippta strängar på 610 mm vardera för sin trapetsformade plåtlinje. Deras månatliga förutfärgerad Galvaniserad Stålspole förbrukning sjönk med 9 % samtidigt som produktionen förblev oförändrad.
Hur precisionsklippning bevarar beläggningsintegriteten
Utöver breddoptimering spelar även klippmetoden i sig en roll. Konventionell giljotinklippning kan orsaka mikrospännningar längs snittkanten på en Ppgi coil , vilket utsätter zinklagret för fuktinträngning. Med tiden sprider kantkorrosionen sig inåt, vilket tvingar tillverkaren att beskära 10–15 mm från varje plåtänd.
Precisionsroterande slitskärning använder däremot härdade legeringsknivar som skär materialet förutfärgerad Galvaniserad Stålspole i en verklig saxverkan. Skärkanten förblir ren, utan färgavskiljning eller zinkexponering. Ett exempel från våra egna kvalitetsregister: en kund som tillverkar sandwichpanelens ytskikt minskade sitt kantavkastningsfel från 3,7 % till 0,4 % efter att ha övergått till precisionsklippta Ppgi coil från vår anläggning i Shenyang.
Verkliga data: Avfallsminskning i siffror
Låt mig dela anonymiserade data från tre produktionsgranskningar som jag personligen har genomfört:
|
Produktionsserie
|
Före (huvudrulle)
|
Efter (precisionsklippt PPGI-rulle)
|
Avfallsminskarande
|
|
Vågplåt för tak, Indonesien
|
7,2 % beskärning + 2,1 % kantavkastning
|
0,8 % trim + 0,3 % kantavkast
|
8.2%
|
|
Väggbeklädnad, UAE
|
6,8 % trim + 1,9 % kantavkast
|
0,5 % trim + 0,2 % kantavkast
|
8.0%
|
|
Rullgardinsdörr, Kenya
|
5,5 % trim + 1,5 % kantavkast
|
0,6 % trim + 0,1 % kantavkast
|
6.3%
|
Mönstret är tydligt: exakt skuren förutfärgerad Galvaniserad Stålspole ger konsekvent en avfallssats på under tio procent, medan användare av huvudspolar regelbundet förlorar 7–10 % av sitt material.
Rollspolens och kammerkontrollens roll
En ofta överlookad faktor är spolkrökning – den naturliga krökningen som ett Ppgi coil material behåller efter att ha blivit upprullat. När ett starkt upprullat band går in i en profilrullningsmaskin kan den främre änden avvika sidleds med flera millimeter, vilket orsakar feljustering och slängning av de första längderna.
Precisionsskärningslinjer hos professionella förutfärgerad Galvaniserad Stålspole bearbetare är utrustade med spänningsnivelleringsenheter som minskar spolkrökningen till mindre än 3 mm per meter. Det innebär att den första formade delen redan ligger inom tolerans. På en höghastighetslinje som producerar 15 meter per minut sparar elimineringen av 2–3 meter "inställningsskrot" per spole cirka 1,5 % av den totala materialflödet.
Kvalitetssäkring vid precisionsskärning
All precisionsskärning är inte lika bra. En pålitlig Ppgi coil leverantör tillämpar följande kontroller:
1. Kantborrhöjd ≤ 0,05 mm — förhindrar repor på angränsande varv under upprullning
2. Breddtolerans ± 0,5 mm — säkerställer konstant materialvolym per format del
3. Variation i skärbredd ≤ 0,3 mm över hela längden — undviker oväntad formfyllning eller otillräcklig formfyllning
4. Skyddande kantlist — förhindrar kantskador under transport och hantering
Shenyang Yuanhe Steel Trading Co., Ltd. driver slitslinjer som uppfyller alla fyra kriterierna, stödda av mer än 300 000 ton ackumulerad leveranserfarenhet sedan 2017. Våra partnerskap med verk som Anshan Shenlong och Tianjin Xinyu säkerställer en stabil leverans av högkvalitativt grundmaterial för precisionsbearbetning. förutfärgerad Galvaniserad Stålspole beslutet att använda precisionsbeskuren
Slutsats
Är inte bara en bekvämlighet – det är ett strategiskt val för att förbättra materialutbytet. Genom att anpassa spolbredden till profilen, bevara kantintegriteten genom roterande slitsning och kontrollera spolens krökning via spännningsnivellering kan tillverkare minska det totala materialförbrukningen med 6–12 procentenheter. För en anläggning som förbrukar 500 ton Ppgi coil per år motsvarar detta 30–60 ton sparade material – en direkt förbättring av resultatet. förutfärgerad Galvaniserad Stålspole per år motsvarar detta 30–60 ton sparade material – en direkt förbättring av resultatet.
När du utvärderar leverantörer bör du begära deras data om slitskärningstolerans och specifikationer för kvaliteten på kanterna. Skillnaden mellan en standard Ppgi coil och en precisionbearbetad produkt är mätbar både i millimeter och i marginal.
 EN