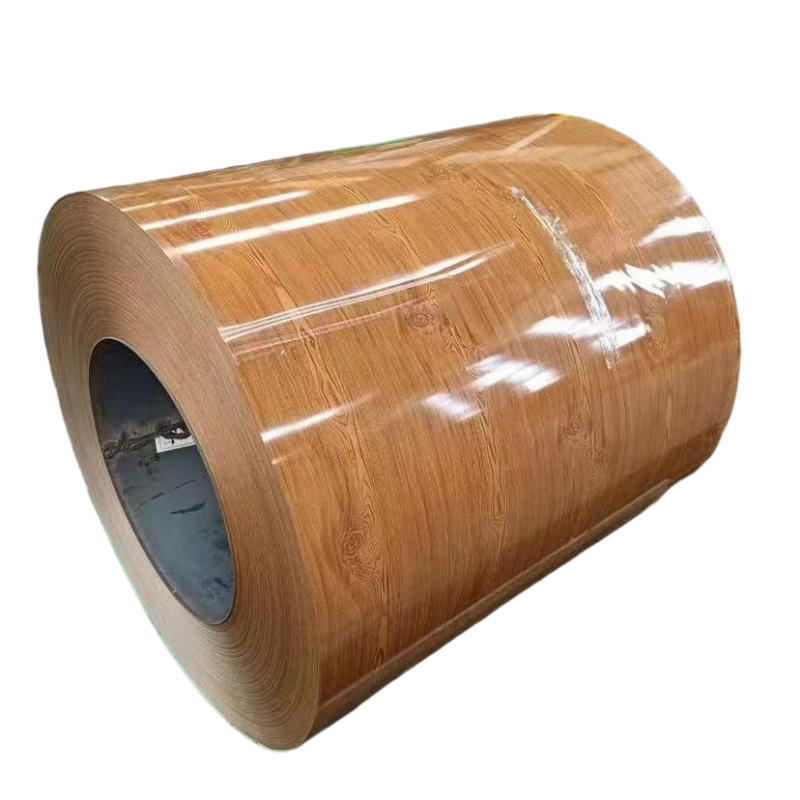
V moderních dílnách pro tváření na valcích a lisování není odpad materiálu jen nákladovou záležitostí – je to záležitost konkurenceschopnosti. Každý procentní bod podílu třísek přímo snižuje hrubý zisk hotových kovových výrobků. Po desetiletí dodávek přednátřený galvanizovaný ocelový plech do automatizovaných výrobních linek napříč jihovýchodní Asií, Blízkým východem a Afrikou jsem pozoroval stálý vzorec: zařízení, která investují do přesně nastřižených Plechový balík PPGI cívek, pravidelně hlásí o 8–12 % nižší odpad materiálu než zařízení používající cívky standardní šířky.
Tento článek vysvětluje technickou logiku stojící za tímto rozdílem na základě skutečných výrobních údajů a metalurgických principů.
Skrytá cena šířky mimo specifikaci
Většina oceláren dodává přednátřený galvanizovaný ocelový plech ve standardních šířkách – obvykle 1000 mm, 1219 mm nebo 1250 mm. Výrobce střešních plechů však může potřebovat tvarovaný profil, který se rozvine přesně na šířku 980 mm. Výpočet je náročný: cívka o šířce 1219 mm zpracovávaná na linku pro plechy o šířce 980 mm vytvoří při každém průchodu 239 mm okrajového odpadu. U cívky o hmotnosti 10 tun to znamená téměř 2 tuny drahocenného Plechový balík PPGI materiálu přeměněného na šrot.
Přesné dělení řeší tento nesoulad. Pokud se hlavní cívka znovu rozřeže na několik úzkých pásů – každý přesně odpovídající rozvinuté šířce konkrétního profilu – ztráta materiálu ve formě okrajového odpadu klesne téměř na nulu. Například klient ve městě Ho Chi Minh přešel od hlavních cívek o šířce 1219 mm na tři přesně nastřižené pásy o šířce 610 mm každý pro svou linku na trapezové plechy. Jeho měsíční přednátřený galvanizovaný ocelový plech spotřeba klesla o 9 %, zatímco výstup zůstal beze změny.
Jak přesné řezání zachovává integritu povlaku
Kromě optimalizace šířky je důležitá i samotná metoda řezání. Konvenční nůžkové stříhání může způsobit mikropraskliny podél řezaného okraje Plechový balík PPGI , čímž se zinková vrstva vystaví pronikání vlhkosti. Postupně se koroze okrajů šíří dovnitř, což nutí výrobce odříznout 10–15 mm z každého konce plechového listu.
Naopak přesné rotační dělení používá kalené slitiny nožů, které materiál stříhají přednátřený galvanizovaný ocelový plech pravou nůžkovou akcí. Stříhaný okraj zůstává čistý, bez odštěpování nátěru ani expozice zinku. Příklad z našich vlastních záznamů o kvalitě: klient vyrábějící povrchové pláště sendvičových panelů snížil podíl zmetků na okraji z 3,7 % na 0,4 % po přechodu na přesně stříhaný Plechový balík PPGI pPGI plech z našeho závodu v Šenyangu.
Skutečná data: Snížení odpadu čísly
Uvedu anonymizovaná data ze tří výrobních auditů, které jsem osobně provedl:
|
Výrobní linka
|
Před (hlavní cívka)
|
Po (přesně stříhaná PPGI cívka)
|
Redukce odpadu
|
|
Vlnitá střešní krytina, Indonésie
|
7,2 % ořez + 2,1 % zmetků na okraji
|
ořez 0,8 % + odmítnutí okrajů 0,3 %
|
8.2%
|
|
Obklad stěn, Spojené arabské emiráty
|
ořez 6,8 % + odmítnutí okrajů 1,9 %
|
ořez 0,5 % + odmítnutí okrajů 0,2 %
|
8.0%
|
|
Roličková vrata, Keňa
|
ořez 5,5 % + odmítnutí okrajů 1,5 %
|
ořez 0,6 % + odmítnutí okrajů 0,1 %
|
6.3%
|
Vzor je jasný: přesné řezání přednátřený galvanizovaný ocelový plech konstantně dosahuje jednomístného podílu odpadu, zatímco uživatelé hlavních cívek pravidelně ztrácejí 7–10 % svého materiálu.
Úloha nastavení cívky a řízení prohnutí
Často přehlíženým faktorem je nastavení cívky, přirozená křivka, kterou má Plechový balík PPGI zůstává po zranění. Když se do strojového tvarovače dostane silně navijený pás, může se přední konec odklonit bočně o několik milimetrů, což způsobuje nesprávné zarovnání a ztrátu počátečních délek.
Přesné řezací linky v profesionálním přednátřený galvanizovaný ocelový plech procesory obsahují jednotky pro vyrovnávání napětí, které snižují objem spoje na méně než 3 mm na metr. To znamená, že první vytvořený kousek je již v mezích tolerance. V vysokorychlostní linkě vyrábějící 15 metrů za minutu, odstranění 23 metrů "setup scrap" na cívku šetří přibližně 1,5% celkové produkce materiálu.
Zajištění kvality v oblasti přesného řezání
Ne všechny přesné řezání jsou stejné. Spolehlivý Plechový balík PPGI dodavatel provádí následující kontroly:
1. Výška hrotu hrotu ≤ 0,05 mm zabraňuje poškrábání sousedních obalů během odvírání
2. Rozsah tolerance ± 0,5 mm — zajišťuje konzistentní objem materiálu pro každou tvarovanou součást
3. Variace šířky řezu ≤ 0,3 mm po celé délce — předchází neočekávanému naplnění nebo nedostatečnému naplnění tvárnice
4. Ochranné okraje — brání poškození okrajů během dopravy a manipulace
Společnost Shenyang Yuanhe Steel Trading Co., Ltd. provozuje řezačky, které splňují všechna čtyři kritéria, a to na základě více než 300 000 tun akumulovaných dodávek od roku 2017. přednátřený galvanizovaný ocelový plech naše partnerství s hutemi jako Anshan Shenlong a Tianjin Xinyu zaručuje stabilní dodávku vysoce kvalitního základního materiálu pro přesné zpracování.
Závěr
Rozhodnutí použít přesně střižený materiál Plechový balík PPGI není pouze otázkou pohodlí – je to strategický krok ke zlepšení výtěžku materiálu. Přizpůsobením šířky cívky šířce profilu, zachováním integrity okrajů pomocí rotačního řezání a regulací zakřivení cívky prostřednictvím napínacího vyrovnání mohou výrobci snížit celkové odpady materiálu o 6 až 12 procentních bodů. U zařízení spotřebujícího ročně 500 tun přednátřený galvanizovaný ocelový plech to znamená úsporu 30 až 60 tun materiálu – což přímo zlepšuje ziskovost.
Při hodnocení dodavatelů požádejte je o údaje o tolerancích dělení a specifikace kvality okraje. Rozdíl mezi standardním Plechový balík PPGI a přesně zpracovaným materiálem je měřitelný jak v milimetrech, tak v marži.
 EN