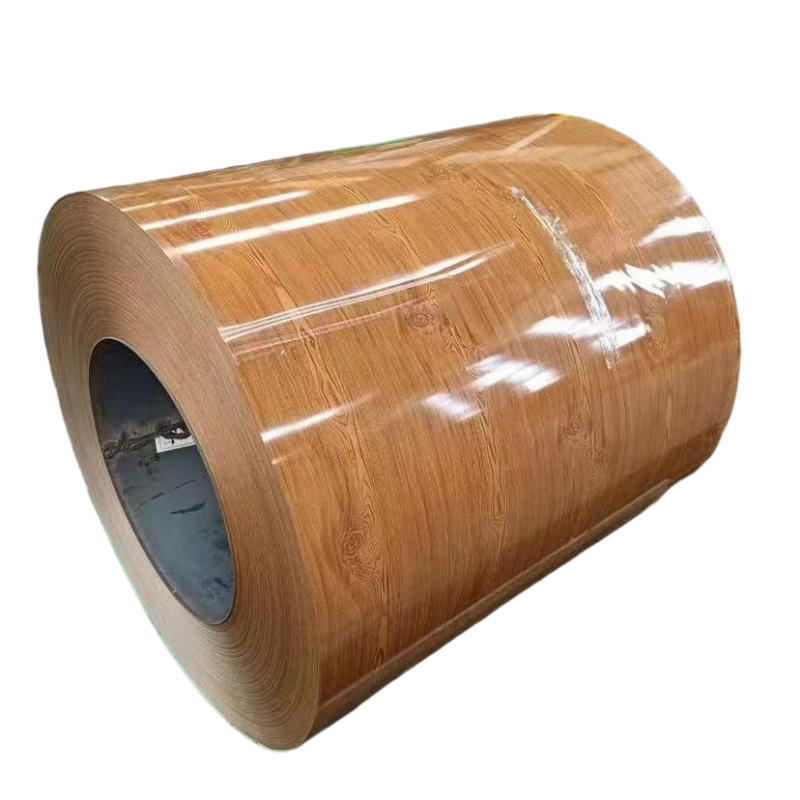
En los talleres modernos de conformado en frío y estampado, los residuos de material no son solo un problema de costes, sino un asunto de competitividad. Cada punto porcentual de tasa de desecho reduce directamente el margen de beneficio de los productos metálicos acabados. Tras una década de suministro rollo de acero galvanizado prelacado a líneas de producción automatizadas en todo el sudeste asiático, el Medio Oriente y África, he observado un patrón constante: las instalaciones que invierten en bobinas de corte preciso Bobina PPGI informan sistemáticamente una reducción del 8 % al 12 % en los residuos de material frente a las que utilizan bobinas maestras de anchura estándar.
Este artículo explica la lógica ingenieril detrás de esa diferencia, basándose en datos reales de producción y principios metalúrgicos.
El coste oculto de la anchura fuera de especificación
La mayoría de los laminadores suministran rollo de acero galvanizado prelacado en anchos estándar, normalmente de 1000 mm, 1219 mm o 1250 mm. Un fabricante de láminas para techos, sin embargo, podría necesitar un perfil conformado que se desenrolle exactamente a 980 mm. El cálculo es riguroso: una bobina de 1219 mm alimentando una línea de 980 mm genera 239 mm de recorte lateral en cada paso. En una bobina de 10 toneladas, esto equivale a casi 2 toneladas de material costoso Bobina PPGI convertido en chatarra metálica.
El corte preciso resuelve esta incompatibilidad. Al redividir la bobina maestra en varias tiras más estrechas —cada una con el ancho desarrollado exacto de un perfil específico— la pérdida por recorte se reduce prácticamente a cero. Por ejemplo, un cliente en Ciudad Ho Chi Minh pasó de utilizar bobinas maestras de 1219 mm a tres tiras cortadas con precisión de 610 mm cada una para su línea de láminas trapezoidales. Su consumo mensual rollo de acero galvanizado prelacado disminuyó un 9 %, mientras que su producción se mantuvo idéntica.
Cómo el corte preciso preserva la integridad del recubrimiento
Más allá de la optimización del ancho, el propio método de corte resulta fundamental. El corte convencional con guillotina puede provocar microfisuras a lo largo del borde cortado de una Bobina PPGI , exponiendo la capa de zinc a la entrada de humedad. Con el tiempo, la corrosión en los bordes avanza hacia el interior, obligando al fabricante a recortar 10–15 mm de cada extremo de la lámina.
El corte rotativo de precisión, por el contrario, utiliza cuchillas de aleación endurecida que cortan el rollo de acero galvanizado prelacado mediante una acción verdadera de tijera. El borde cortado permanece limpio, sin deslaminación de la pintura ni exposición del zinc. Un caso extraído de nuestros propios registros de calidad: un cliente que fabricaba carcasas para paneles sándwich redujo su tasa de rechazo en los bordes del 3,7 % al 0,4 % tras adoptar bobinas de PPGI cortadas con precisión Bobina PPGI procedentes de nuestra instalación de Shenyang.
Datos del mundo real: Reducción de residuos en cifras
Permítame compartir datos anonimizados de tres auditorías de producción que he realizado personalmente:
|
Línea de montaje
|
Antes (bobina maestra)
|
Después (bobina de PPGI cortada con precisión)
|
Reducción de residuos
|
|
Cubiertas corrugadas, Indonesia
|
7,2 % de recortes + 2,1 % de rechazo en los bordes
|
recorte del 0,8 % + rechazo del borde del 0,3 %
|
8.2%
|
|
Revestimiento de paredes, Emiratos Árabes Unidos
|
recorte del 6,8 % + rechazo del borde del 1,9 %
|
recorte del 0,5 % + rechazo del borde del 0,2 %
|
8.0%
|
|
Puerta enrollable, Kenia
|
recorte del 5,5 % + rechazo del borde del 1,5 %
|
recorte del 0,6 % + rechazo del borde del 0,1 %
|
6.3%
|
El patrón es claro: corte de precisión rollo de acero galvanizado prelacado proporciona sistemáticamente una tasa de desecho de un solo dígito, mientras que los usuarios de bobinas maestras suelen perder entre el 7 % y el 10 % de su material.
La función del conjunto de bobina y el control de curvatura
Un factor que a menudo se pasa por alto es la curvatura de la bobina: la curvatura natural que conserva una Bobina PPGI laminilla tras haber sido enrollada. Cuando una laminilla fuertemente enrollada entra en una máquina de perfilado por laminación, el extremo delantero puede desviarse lateralmente varios milímetros, lo que provoca desalineación y desperdicio de las primeras longitudes formadas.
Líneas profesionales de corte preciso en rollo de acero galvanizado prelacado proveedores especializados incorporan unidades de nivelación por tensión que reducen la curvatura de la bobina a menos de 3 mm por metro. Esto significa que la primera pieza conformada ya cumple con las tolerancias especificadas. En una línea de alta velocidad que produce 15 metros por minuto, eliminar los 2–3 metros de «desperdicio inicial» por bobina supone un ahorro aproximado del 1,5 % del caudal total de material.
Garantía de calidad en el corte preciso
No todo corte preciso es equivalente. Un proveedor fiable aplica los siguientes controles: Bobina PPGI control de bordes:
1. Altura de rebaba en el borde ≤ 0,05 mm — evita arañazos en las vueltas adyacentes durante el desenrollado
2. Tolerancia de anchura ± 0,5 mm — garantiza un volumen constante de material por pieza conformada
3. Variación del ancho de corte ≤ 0,3 mm en toda la longitud — evita un llenado inesperado o insuficiente del troquel
4. Banda protectora en los bordes — previene daños en los bordes durante el transporte y la manipulación
Shenyang Yuanhe Steel Trading Co., Ltd. opera líneas de corte longitudinal que cumplen los cuatro criterios, respaldadas por más de 300 000 toneladas de experiencia acumulada en suministro desde 2017. rollo de acero galvanizado prelacado nuestras alianzas con acerías como Anshan Shenlong y Tianjin Xinyu garantizan un suministro estable de sustratos de alta calidad para procesamiento de precisión.
Conclusión
La decisión de utilizar material cortado con precisión Bobina PPGI no es meramente una cuestión de conveniencia, sino un movimiento estratégico para mejorar el rendimiento del material. Al ajustar el ancho de la bobina al ancho del perfil, preservar la integridad de los bordes mediante el corte rotativo y controlar la curvatura de la bobina mediante nivelación por tensión, los fabricantes pueden reducir el desperdicio total de material entre 6 y 12 puntos porcentuales. Para una instalación que consume 500 toneladas de rollo de acero galvanizado prelacado anualmente, esto equivale a un ahorro de 30 a 60 toneladas de material: una mejora directa del resultado económico.
Al evaluar a los proveedores, solicite sus datos sobre la tolerancia al corte longitudinal y las especificaciones de calidad del borde. La diferencia entre uno estándar Bobina PPGI y uno procesado con precisión es medible tanto en milímetros como en margen.
 EN