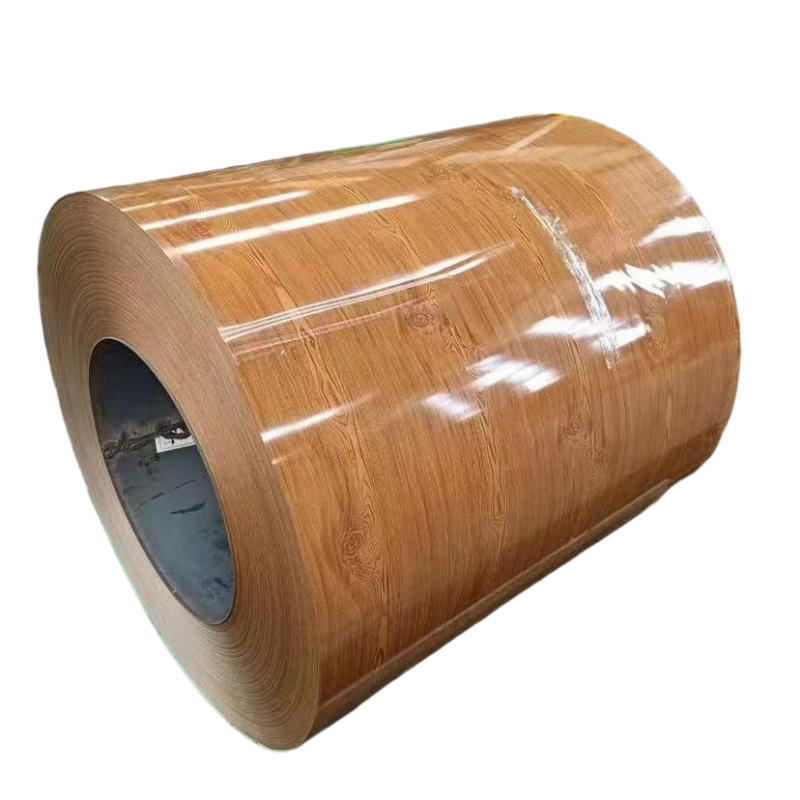
В современных цехах гибки и штамповки из рулона потерь материала — это не просто вопрос затрат, а вопрос конкурентоспособности. Каждый процент отходов напрямую снижает рентабельность готовых металлоизделий. За десятилетие поставок предварительно окрашенная оцинкованная стальная рулонная лента автоматизированным производственным линиям в Юго-Восточной Азии, на Ближнем Востоке и в Африке я отметил устойчивую закономерность: предприятия, инвестирующие в рулоны ППГИ с точной резкой, Рулон оцинкованной стали с полимерным покрытием (PPGI) постоянно сообщают о снижении отходов материала на 8–12% по сравнению с теми, кто использует стандартные рулоны исходной ширины.
В этой статье объясняется инженерная логика этого различия на основе реальных данных производства и металлургических принципов.
Скрытые издержки несоответствия по ширине
Большинство сталепрокатных заводов поставляют предварительно окрашенная оцинкованная стальная рулонная лента в стандартных ширинах — обычно 1000 мм, 1219 мм или 1250 мм. Однако производителю кровельных листов может потребоваться профиль заданной формы, разматываемый ровно на 980 мм. Арифметика сурова: рулон шириной 1219 мм, подаваемый на линию шириной 980 мм, даёт 239 мм кромочного обрезка при каждом проходе. На рулоне массой 10 тонн это почти 2 тонны дорогостоящего Рулон оцинкованной стали с полимерным покрытием (PPGI) металла, превращённого в лом.
Точная продольная резка устраняет такое несоответствие. Путём повторной продольной резки исходного рулона на несколько более узких полос — каждая из которых точно соответствует расчётной ширине конкретного профиля — потери от обрезки снижаются практически до нуля. Например, клиент из Хошимина перешёл с исходных рулонов шириной 1219 мм на три точно нарезанные полосы по 610 мм каждая для своей линии по производству трапециевидных листов. Его ежемесячное предварительно окрашенная оцинкованная стальная рулонная лента потребление материала сократилось на 9 % при неизменном объёме выпуска.
Как точная резка сохраняет целостность покрытия
Помимо оптимизации ширины, важен и сам способ резки. Традиционная ножничная резка может вызывать микротрещины по кромке разреза Рулон оцинкованной стали с полимерным покрытием (PPGI) , что приводит к попаданию влаги на цинковый слой. Со временем коррозия по кромке распространяется внутрь, вынуждая производителя обрезать 10–15 мм с каждого конца листа.
Точная ротационная продольная резка, напротив, использует закаленные сплавные ножи, которые разрезают предварительно окрашенная оцинкованная стальная рулонная лента по принципу истинного ножниц. Кромка разреза остаётся чистой, без отслаивания краски и оголения цинкового слоя. Пример из наших собственных архивов качества: клиент, производящий облицовочные листы для сэндвич-панелей, снизил долю брака по кромке с 3,7 % до 0,4 % после перехода на продольно разрезанный Рулон оцинкованной стали с полимерным покрытием (PPGI) материал с нашего шэньянского завода.
Данные из реальной практики: сокращение отходов в цифрах
Приведу анонимизированные данные трёх производственных аудитов, проведённых мной лично:
|
Линия производства
|
До (маточная катушка)
|
После (точно нарезанная катушка PPGI)
|
Сокращение отходов
|
|
Волнистые кровельные листы, Индонезия
|
7,2 % обрези + 2,1 % брака по кромке
|
обрезка 0,8 % + отбраковка кромки 0,3 %
|
8.2%
|
|
Облицовка стен, ОАЭ
|
обрезка 6,8 % + отбраковка кромки 1,9 %
|
обрезка 0,5 % + отбраковка кромки 0,2 %
|
8.0%
|
|
Рулонные ворота, Кения
|
обрезка 5,5 % + отбраковка кромки 1,5 %
|
обрезка 0,6 % + отбраковка кромки 0,1 %
|
6.3%
|
Узор четкий: резка с высокой точностью предварительно окрашенная оцинкованная стальная рулонная лента постоянно обеспечивает однозначный уровень отходов, тогда как пользователи рулонов-«мастеров» регулярно теряют от 7 до 10 % материала.
Роль установки рулона и контроля кривизны
Часто упускаемым из виду фактором является остаточная кривизна рулона — естественная кривизна, которую Рулон оцинкованной стали с полимерным покрытием (PPGI) сохраняет лента после намотки. Когда сильно закрученная лента поступает в станок для профилирования методом прокатки, её передний конец может отклониться в поперечном направлении на несколько миллиметров, что приводит к несоосности и браку первых отрезков.
Профессиональные линии точной продольной резки на предприятиях-переработчиках предварительно окрашенная оцинкованная стальная рулонная лента оснащены устройствами выравнивания натяжения, которые снижают остаточную кривизну рулона до менее чем 3 мм на метр. Это означает, что первое профилированное изделие уже соответствует заданным допускам. На высокоскоростной линии, производящей 15 метров в минуту, исключение «пускового брака» длиной 2–3 метра на каждый рулон позволяет сэкономить примерно 1,5 % от общего объёма перерабатываемого материала.
Обеспечение качества при точной продольной резке
Не вся точная резка одинакова. Надёжный Рулон оцинкованной стали с полимерным покрытием (PPGI) поставщик внедряет следующие контрольные мероприятия:
1. Высота заусенца на кромке ≤ 0,05 мм — предотвращает царапины на соседних витках при разматывании
2. Допуск по ширине ± 0,5 мм — обеспечивает постоянный объём материала на каждую формованную деталь
3. Вариация ширины прорези ≤ 0,3 мм по всей длине — предотвращает неожиданное переполнение или недозаполнение матрицы
4. Защитная кромочная лента — предотвращает повреждение кромок при транспортировке и обработке
Компания Shenyang Yuanhe Steel Trading Co., Ltd. эксплуатирует линии продольной резки, соответствующие всем четырём критериям, и располагает более чем 300 000 тоннами совокупного опыта поставок с 2017 года. предварительно окрашенная оцинкованная стальная рулонная лента наши партнёрские отношения с металлургическими комбинатами, такими как Anshan Shenlong и Tianjin Xinyu, обеспечивают стабильные поставки высококачественной основы для точностной обработки.
Заключение
Решение использовать прецизионно нарезанный Рулон оцинкованной стали с полимерным покрытием (PPGI) материал — это не просто удобство, а стратегический шаг по повышению выхода годного материала. Сопоставление ширины рулона с шириной профиля, сохранение целостности кромок за счёт роторной резки и контроль формы рулона посредством натяжного выравнивания позволяют снизить общий объём отходов материала на 6–12 процентных пунктов. Для предприятия, потребляющего 500 тонн предварительно окрашенная оцинкованная стальная рулонная лента в год, это означает экономию от 30 до 60 тонн материала — прямое улучшение финансовых показателей.
При оценке поставщиков запрашивайте у них данные о допусках при продольной резке и спецификации качества кромок. Разница между стандартной Рулон оцинкованной стали с полимерным покрытием (PPGI) и прецизионно обработанной продукцией измеряется как в миллиметрах, так и в марже.
 EN