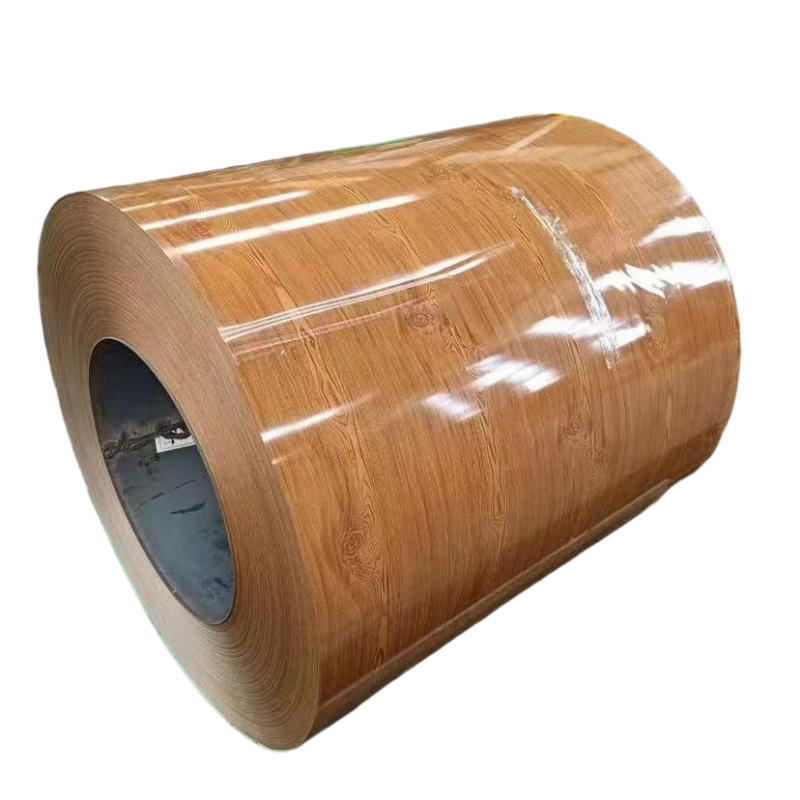
W nowoczesnych zakładach kształtujących na zimno i tłoczących odpady materiałowe to nie tylko kwestia kosztów – są one kluczowym czynnikiem konkurencyjności. Każdy punkt procentowy wskaźnika odpadów bezpośrednio obniża marżę zysku z gotowych wyrobów metalowych. Po dziesięciu latach dostaw wstępnie pomalowany wałek stalowy z galwanizacji do zautomatyzowanych linii produkcyjnych w Azji Południowo-Wschodniej, na Bliskim Wschodzie i w Afryce zaobserwowałem stały wzór: zakłady inwestujące w precyzyjnie tnące Ppgi coil cewki zgłaszają systematycznie o 8–12% niższe odpady materiałowe niż te, które korzystają ze standardowych cewek o pełnej szerokości.
W niniejszym artykule wyjaśniono inżynieryjne podstawy tej różnicy, opierając się na rzeczywistych danych produkcyjnych oraz zasadach metalurgii.
Ukryty koszt niewłaściwej szerokości
Większość hut stalowych dostarcza wstępnie pomalowany wałek stalowy z galwanizacji w standardowych szerokościach — zwykle 1000 mm, 1219 mm lub 1250 mm. Producent blach dachowych może jednak potrzebować profilu kształtowanego, który rozwija się dokładnie na szerokość 980 mm. Obliczenia są uciążliwe: cewka o szerokości 1219 mm podawana do linii o szerokości 980 mm generuje 239 mm odpadów z brzegu przy każdym przebiegu. W przypadku cewki o wadze 10 ton przekłada się to niemal na 2 tony drogiego Ppgi coil materiału przekształcanego w metalowy scrap.
Precyzyjne rozcinanie rozwiązuje ten problem niedopasowania. Przecinając ponownie cewkę macierzystą na kilka węższych pasów — każdy z nich o dokładnej szerokości rozwiniętego profilu — ilość odpadów z brzegu spada praktycznie do zera. Na przykład klient z Ho Chi Minh City przeszedł z cewek macierzystych o szerokości 1219 mm na trzy precyzyjnie przecięte pasy o szerokości 610 mm każdy dla swojej linii produkującej blachy trapezowe. Ich miesięczne wstępnie pomalowany wałek stalowy z galwanizacji zużycie zmniejszyło się o 9%, podczas gdy produkcja pozostała na niezmienionym poziomie.
Jak precyzyjne cięcie zachowuje integralność powłoki
Poza optymalizacją szerokości istotna jest także sama metoda cięcia. Konwencjonalne cięcie nożycami gilotynowymi może powodować mikropęknięcia wzdłuż krawędzi cięcia Ppgi coil , co powoduje narażenie warstwy cynku na przedostawanie się wilgoci. Z czasem korozja krawędzi przemieszcza się w głąb, zmuszając producenta do obcięcia 10–15 mm od każdego końca arkusza.
Precyzyjne toczenie nożowe, w przeciwieństwie do tego, wykorzystuje hartowane ostrza ze stopów, które tną wstępnie pomalowany wałek stalowy z galwanizacji w prawdziwej akcji nożyczkowej. Krawędź cięcia pozostaje czysta, bez odwarstwiania farby ani odsłonięcia cynku. Przykład z naszych własnych rejestrów jakości: klient produkujący blachy do paneli trójwarstwowych zmniejszył wskaźnik odrzutów krawędziowych z 3,7% do 0,4% po wprowadzeniu precyzyjnie tnących Ppgi coil z naszego zakładu w Shenyang.
Dane z życia wzięte: redukcja odpadów w liczbach
Pozwól, że podzielę się anonimowymi danymi z trzech audytów produkcyjnych, które osobiście przeprowadziłem:
|
Linia produkcyjna
|
Przed (cewka główna)
|
Po (precyzyjnie tnąca cewka PPGI)
|
Redukcja odpadów
|
|
Blachy faliste do pokryć dachowych, Indonezja
|
7,2% obcięć + 2,1% odrzutów krawędziowych
|
obcięcie 0,8 % + odrzut krawędzi 0,3 %
|
8.2%
|
|
Obramowanie ścian, ZEA
|
obcięcie 6,8 % + odrzut krawędzi 1,9 %
|
obcięcie 0,5 % + odrzut krawędzi 0,2 %
|
8.0%
|
|
Drzwi rolowe, Kenia
|
obcięcie 5,5 % + odrzut krawędzi 1,5 %
|
obcięcie 0,6 % + odrzut krawędzi 0,1 %
|
6.3%
|
Wzór jest wyraźny: cięcie precyzyjne wstępnie pomalowany wałek stalowy z galwanizacji systematycznie zapewnia jednocyfrowy poziom odpadów, podczas gdy użytkownicy cewek głównych regularnie tracą 7–10 % materiału.
Znaczenie ustawienia cewki i kontroli krzywizny
Często pomijanym czynnikiem jest krzywizna zwoju – naturalna krzywizna, jaką zachowuje Ppgi coil taśma po nawinięciu. Gdy silnie zwinięta taśma wpływa do maszyny do gięcia na zimno, jej czołowy koniec może odchylić się w bok o kilka milimetrów, co powoduje nieprawidłową pozycję i odpadanie początkowych odcinków.
Profesjonalne linie precyzyjnego podziału taśm w zakładach przetwarzających są wyposażone w jednostki wyważania napięcia, które zmniejszają krzywiznę zwoju do mniej niż 3 mm na metr. Oznacza to, że pierwszy wygięty element już od początku spełnia wymagane tolerancje. W szybkiej linii produkującej 15 metrów na minutę eliminacja 2–3-metrowego „odpadu przy uruchomieniu” na każdy zwoj pozwala zaoszczędzić około 1,5 % całkowitego przepływu materiału. wstępnie pomalowany wałek stalowy z galwanizacji przetwarzających
Zapewnienie jakości w precyzyjnym podziale taśm
Nie wszystkie operacje precyzyjnego cięcia są jednakowe. Wiarygodny Ppgi coil dostawca stosuje następujące środki kontroli:
1. Wysokość wyboju krawędzi ≤ 0,05 mm — zapobiega zadrapaniom na sąsiednich warstwach podczas rozwijania zwoju
2. Dopuszczalne odchylenie szerokości ± 0,5 mm — zapewnia stałą objętość materiału na każdą wytworzoną część
3. Wariancja szerokości cięcia ≤ 0,3 mm na całej długości — zapobiega nieoczekiwanemu wypełnieniu lub niedowypełnieniu matrycy
4. Ochronna krawędź taśmy — zapobiega uszkodzeniom krawędzi podczas transportu i manipulacji
Shenyang Yuanhe Steel Trading Co., Ltd. obsługuje linie cięcia spełniające wszystkie cztery kryteria, wsparte ponad 300 000 ton doświadczenia w dostawach od 2017 r. wstępnie pomalowany wałek stalowy z galwanizacji nasze partnerstwa z hutami takimi jak Anshan Shenlong i Tianjin Xinyu zapewniają stabilne zaopatrzenie w wysokiej jakości podłoże przeznaczone do precyzyjnej obróbki.
Wniosek
Decyzja o zastosowaniu precyzyjnie ciętego materiału Ppgi coil nie jest jedynie kwestią wygody – stanowi strategiczny krok w kierunku poprawy współczynnika wykorzystania materiału. Dopasowanie szerokości taśmy do szerokości profilu, zachowanie integralności krawędzi dzięki cięciu obrotowemu oraz kontrola krzywizny taśmy za pomocą wyrównywania napięciowego pozwalają producentom zmniejszyć całkowite zużycie materiału o 6–12 punktów procentowych. Dla zakładu zużywającego rocznie 500 ton wstępnie pomalowany wałek stalowy z galwanizacji oznacza to oszczędność 30–60 ton materiału – bezpośredni wpływ na wynik finansowy.
Podczas oceny dostawców należy zażądać od nich danych dotyczących tolerancji cięcia oraz specyfikacji jakości krawędzi. Różnica między produktem standardowym Ppgi coil a produktem przetwarzanym z precyzją jest mierzalna zarówno w milimetrach, jak i w marżach.
 EN