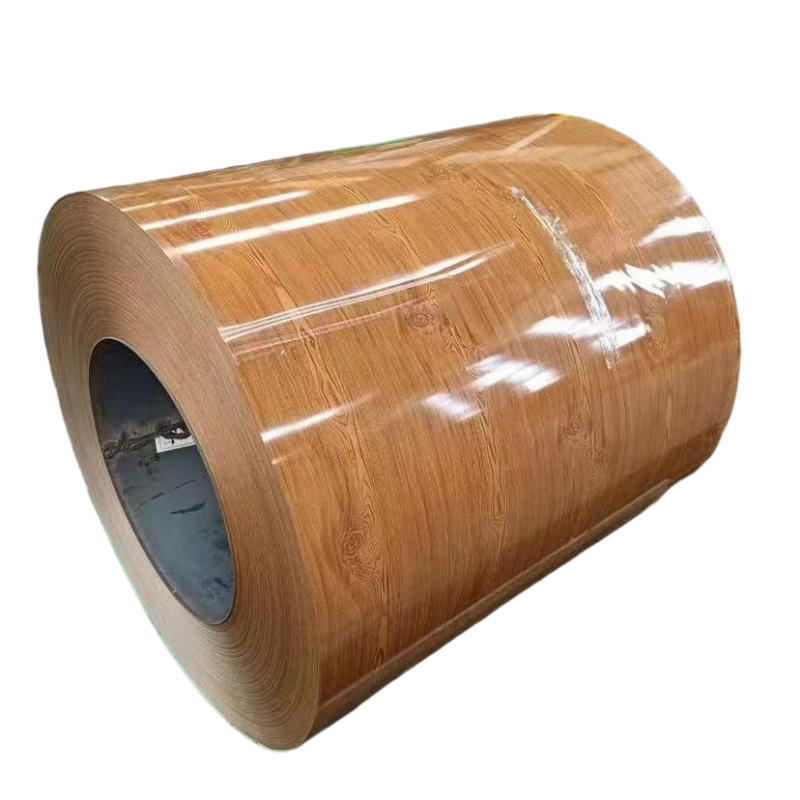
V moderných dielňach na valcovanie a tvárnenie je odpad z materiálu nie len nákladovou záležitosťou – je to záležitosť konkurencieschopnosti. Každý percentuálny bod miery odpadu priamo znižuje hrubú maržu hotových kovových výrobkov. Po desaťročnom dodávaní predfarbený pozinkovaný oceľový kotúč do automatizovaných výrobných línií v juhovýchodnej Ázii, na Strednom východe a v Afrike som pozoroval stály vzor: zariadenia, ktoré investujú do presne narezaných PPGI cievka cievok, pravidelne hlásia o 8–12 % nižší odpad z materiálu v porovnaní s tými, ktoré používajú štandardné cievky s hlavnou šírkou.
Tento článok vysvetľuje inžiniersku logiku za týmto rozdielom na základe skutočných výrobných údajov a metalurgických princípov.
Skrytá cena šírky mimo špecifikácie
Väčšina ocelární dodáva predfarbený pozinkovaný oceľový kotúč v štandardných šírkach – zvyčajne 1000 mm, 1219 mm alebo 1250 mm. Výrobca strešných plechov však môže potrebovať tvarovaný profil, ktorý sa rozvinie presne na 980 mm. Aritmetika je prísna: cievka šírky 1219 mm, ktorá zásobuje linku šírky 980 mm, vytvára pri každom prechode 239 mm okrajového odpadu. Pri cievke s hmotnosťou 10 ton je to takmer 2 tony drahého PPGI cievka materiálu, ktorý sa premieňa na odpadový kov.
Presné rezy riešia tento nesúlad. Opätovným rozrezaním hlavnej cievky na niekoľko úzkejších pásikov – každý z nich má presnú rozvinutú šírku konkrétneho profilu – sa množstvo odpadu z okrajov zníži takmer na nulu. Napríklad klient v Ho Či Minovom meste prešiel z hlavných cievok šírky 1219 mm na tri presne narezané pásiky šírky 610 mm každý pre svoju linku trapezoidných plechov. Jeho mesačná predfarbený pozinkovaný oceľový kotúč spotreba klesla o 9 %, pričom výstup zostal nezmenený.
Ako presné rezanie zachováva integritu povlaku
Okrem optimalizácie šírky je dôležitá aj samotná metóda rezu. Konvenčné nožnicové strihanie môže spôsobiť mikropraskliny pozdĺž rezaného okraja PPGI cievka , čím sa odhaľuje zinková vrstva pred vnikaním vlhkosti. Postupne sa korózia okrajov šíri dovnútra, čo núti výrobcu orezať 10–15 mm z každého konca plechu.
Naopak presné rotačné rezy používajú kalené zliatiny nožov, ktoré strihajú predfarbený pozinkovaný oceľový kotúč v pravom nožnicovom účinku. Rezaný okraj zostáva čistý, bez odštiepenia farby ani odhalenia zinku. Príklad z našich vlastných záznamov o kvalite: klient vyrábajúci povrchové dosky sendvičových panelov znížil mieru odmietnutia okrajov z 3,7 % na 0,4 % po prechode na presne rezaný PPGI cievka plech z našej továrne v Šenjangu.
Skutočné údaje: Zníženie odpadu číselne
Uvediem anonymizované údaje z troch výrobných auditov, ktoré som osobne vykonal:
|
Výrobná linka
|
Predtým (hlavná cievka)
|
Po (presne narezaná cievka PPGI)
|
Redukcia odpadu
|
|
Vlnitá strešná krytina, Indonézia
|
7,2 % orez + 2,1 % odmietnutie okrajov
|
0,8 % orez + 0,3 % odpad z okrajov
|
8.2%
|
|
Obklad stien, Spojené arabské emiráty
|
6,8 % orez + 1,9 % odpad z okrajov
|
0,5 % orez + 0,2 % odpad z okrajov
|
8.0%
|
|
Ruládové vrátna, Keňa
|
5,5 % orez + 1,5 % odpad z okrajov
|
0,6 % orez + 0,1 % odpad z okrajov
|
6.3%
|
Vzor je jasný: presné rezy predfarbený pozinkovaný oceľový kotúč konštantne dosahuje jednomiestny podiel odpadu, zatiaľ čo používatelia hlavných cievok pravidelne stratia 7–10 % materiálu.
Úloha nastavenia cievky a kontroly zakrivenia
Často podceňovaným faktorom je zakrivenie cievky – prirodzená krivka, ktorú PPGI cievka pás zachováva po navinutí. Keď do stroja na valcové tvárnenie vstupuje silne navinutý pás, jeho predný koniec sa môže odchýliť v bočnom smere o niekoľko milimetrov, čo spôsobuje nesúhlas a odpad z prvých vyrobených úsekov.
Profesionálne spracovateľské linky na presné rezy sú vybavené jednotkami na vyrovnávanie napätia, ktoré znížia zakrivenie cievky na menej ako 3 mm na meter. To znamená, že prvý tvarovaný kus je už v rámci požadovanej presnosti. Na vysokorýchlostnej linke, ktorá vyrába 15 metrov za minútu, eliminácia 2–3 metrov „nastavovacieho odpadu“ na každú cievku ušetrí približne 1,5 % celkovej materiálovej priepustnosti. predfarbený pozinkovaný oceľový kotúč spracovatelia
Zabezpečenie kvality pri presnom reze
Nie všetky presné rezy sú rovnocenné. Spoľahlivý PPGI cievka dodávateľ uplatňuje nasledujúce kontrolné opatrenia:
1. Výška hrany (hrubého okraja) ≤ 0,05 mm — zabráni poškrabaniu susedných závitov počas odvinovania
2. Tolerancia šírky ± 0,5 mm zabezpečuje konzistentný objem materiálu na tvarovanú časť
3. Variácia šírky štiepky ≤ 0,3 mm na celú dĺžku zabraňuje neočakávanej plnení alebo nedostatočnej plnení
4. Ochranný pás na okraji zabraňuje poškodeniu okrajov počas prepravy a manipulácie
Shenyang Yuanhe Steel Trading Co., Ltd. prevádzkuje rezacie linky, ktoré spĺňajú všetky štyri kritériá, podporované viac ako 300 000 tonami kumulatívnej predfarbený pozinkovaný oceľový kotúč skúsenosti s dodávkami od roku 2017. Naše partnerstvá s továrňami, ako sú Anshan Shenlong a Tianjin Xinyu, zabezpečujú stabilnú dodávku vysoko kvalitného substrátu pre presné spracovanie.
Záver
Rozhodnutie o použití presného rezu PPGI cievka nie je len pohodlie, je to strategický krok na zlepšenie materiálnej výnosnosti. Prirovnaním šírky cievky na šírku profilu, zachovaním integrity okraju rotatívnym rezaním a reguláciou nastavenia cievky pomocou vyrovnania napätia môžu výrobcovia znížiť celkový odpad materiálu o 612 percentuálnych bodov. Pre zariadenie spotrebujúce 500 ton predfarbený pozinkovaný oceľový kotúč ročne, čo znamená 3060 ton ušetreného materiálupriame zlepšenie výsledkov.
Pri posudzovaní dodávateľov sa opýtajte na údaje o tolerancii ich rezných operácií a špecifikácie kvality okrajov. Rozdiel medzi štandardným PPGI cievka a presne spracovaným materiálom je merateľný nielen v milimetroch, ale aj v marži.
 EN