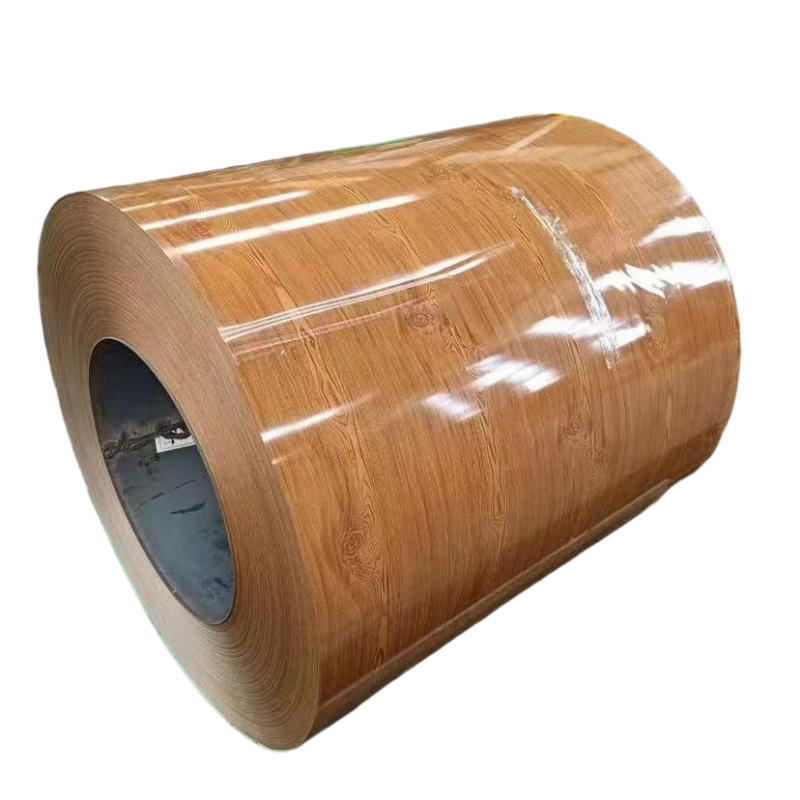
A modern folyamatos hengerelési és kisnyomó műhelyekben az anyaghulladék nem csupán költségkérdés – versenyképességi kérdés is. A selejtarány minden százalékpontja közvetlenül csökkenti a kész fémtárgyak nyereségmarzát. Több mint egy évtizednyi szállítási tapasztalat után előfestett cinkelt acéltekercs az automatizált gyártósorokra Délkelet-Ázsiában, a Közel-Keleten és Afrikában észleltem egy következetes mintát: azok a létesítmények, amelyek pontossági vágású PPGI tekercs berendezésekbe fektetnek, átlagosan 8–12%-kal kevesebb anyagpazarlást jelentenek, mint azok, amelyek szabványos szélességű tömegtekercseket használnak.
Ez a cikk a különbség mögött rejlő mérnöki logikát magyarázza el, valós gyártási adatokra és fémtani alapelvekre támaszkodva.
A szabványon kívüli szélesség rejtett költsége
A legtöbb acélgyár előfestett cinkelt acéltekercs szabványos szélességben szállítja a tekercseket – általában 1000 mm, 1219 mm vagy 1250 mm. Egy tetőlemez-gyártó viszont például pontosan 980 mm-es formázott profilra lehet szüksége, amelyet fel kell tekerni. A számítás kegyetlen: egy 1219 mm-es tekercs, amelyet egy 980 mm-es gyártósorra táplálnak, minden átfutásnál 239 mm szélességű peremvágást eredményez. Egy 10 tonnás tekercsnél ez majdnem 2 tonna drága PPGI tekercs anyagot jelent, amely hulladékfémként kerül felhasználásra.
A pontos vágás megoldja ezt a nem egyezést. Ha az alaptekercset újralevágnák több, szűkebb szalagra – mindegyik pontosan megfelel egy adott profil kifejtett szélességének – a hulladék szinte nullára csökken. Például egy hö-chi-minh-városi ügyfél 1219 mm-es alaptekercsről váltott át három, 610 mm-es, pontosan kivágott szalagra trapézlemez-gyártó vonalához. Havi előfestett cinkelt acéltekercs fogyasztása 9%-kal csökkent, miközben a termelés mennyisége változatlan maradt.
Hogyan őrzi meg a pontos vágás a bevonat épségét
A szélességoptimalizáción túl maga a vágási módszer is számít. A hagyományos guillotine-vágás mikrotöréseket okozhat a vágott él mentén egy PPGI tekercs , és így a cinkréteg nedvességbe kerül. Idővel az élkorroziónak belülről kell terjednie, ezért a gyártónak 10–15 mm-t le kell vágnia minden lemez végéről.
A pontos forgószalag-vágás, ellentétben ezzel, keményített ötvözetpengéket használ, amelyek a előfestett cinkelt acéltekercs valódi ollómozgással. A vágott szél egyenletes marad, festékleválás vagy cinkfelület-expozíció nélkül. Egy példa saját minőségi nyilvántartásunkból: egy szendvicspanel-felületet gyártó ügyfelünk az élrejáratok arányát 3,7%-ról 0,4%-ra csökkentette a precíziós vágás bevezetését követően PPGI tekercs saját sinyang-i gyártóüzemünkből.
Valós adatok: hulladékcsökkentés számokban
Hadd osszak anonymizált adatokat három, személyesen általam végzett termelési auditból:
|
Gyártósor
|
Korábban (főtekercs)
|
Utána (precíziósan vágott PPGI tekercs)
|
Hulladékcsökkentés
|
|
Hullámos tetőlemez, Indonézia
|
7,2% hulladék + 2,1% élrejárat
|
0,8% hulladék + 0,3% élrejárat
|
8.2%
|
|
Falburkolat, Egyesült Arab Emírségek
|
6,8 % szélvágás + 1,9 % szélszegély-hulladék
|
0,5 % szélvágás + 0,2 % szélszegély-hulladék
|
8.0%
|
|
Gördülő ajtó, Kenya
|
5,5 % szélvágás + 1,5 % szélszegély-hulladék
|
0,6 % szélvágás + 0,1 % szélszegély-hulladék
|
6.3%
|
A minta egyértelmű: pontosan vágott előfestett cinkelt acéltekercs állandóan egyjegyű hulladékrátát biztosít, míg a főtekercsekkel dolgozók rendszeresen 7–10 %-ot veszítenek anyagukból.
A tekercsbeállítás és a görbületvezérlés szerepe
Természetes görbület, amelyet egy PPGI tekercs megtekercselés után is megtart. Amikor egy erősen tekercselt szalag belép egy hengerformázó gépbe, a szalag eleje oldalirányban akár több milliméterrel is eltérhet, ami torzulást és az első darabok hulladékba kerülését okozza.
Professionális precíziós hasítóvonalak előfestett cinkelt acéltekercs a feldolgozók olyan feszültségkiegyenlítő egységeket tartalmaznak, amelyek a tekercs deformációt kevesebb mint 3 mm/m-re csökkentik. Ez azt jelenti, hogy az első kialakított darab már tűréshatáron belül van. Egy 15 méter/perc sebességgel működő gyorsvonalon a tekercsenkénti 2–3 méteres „beállítási hulladék” kizárása kb. az összes anyagátfolyam 1,5%-át takarítja meg.
Minőségellenőrzés a precíziós hasításnál
Nem minden precíziós vágás egyenlő. Egy megbízható PPGI tekercs szállító a következő ellenőrzéseket alkalmazza:
1. Élszegély-magasság ≤ 0,05 mm — megakadályozza a szomszédos tekercsbe csavarodások karcolását a feltekercselés során
2. Szélességi tűrés ± 0,5 mm — biztosítja a kialakított alkatrészek anyagmennyiségének egyenletességét
3. Hasítási szélesség változása ≤ 0,3 mm a teljes hosszon — elkerüli a váratlan, egyenetlen vagy hiányos öntési folyamatot
4. Védő peremképzés — megakadályozza a peremek sérülését szállítás és kezelés közben
A Shenyang Yuanhe Steel Trading Co., Ltd. olyan vágóvonalakkal rendelkezik, amelyek mind a négy kritériumnak megfelelnek, és amelyek mögött 2017 óta több mint 300 000 tonna összesített szállítási tapasztalat áll. előfestett cinkelt acéltekercs partnereink – például az Anshan Shenlong és a Tianjin Xinyu – biztosítják a nagy pontosságú feldolgozáshoz szükséges, magas minőségű alapanyag stabil ellátását.
Összefoglalás
A precíziós vágás alkalmazásának döntése nem csupán kényelmi kérdés – stratégiai lépés a nyersanyag-hozam javítása érdekében. PPGI tekercs a tekercs szélességének a profil szélességéhez való igazításával, a forgóvágással történő peremintegritás megőrzésével, valamint a feszültségképző szintezéssel történő tekercsformázás szabályozásával a gyártók 6–12 százalékponttal csökkenthetik az anyagveszteséget. Egy évente 500 tonna előfestett cinkelt acéltekercs felhasználására szorítkozó üzem esetében ez 30–60 tonna megtakarított anyagot jelent – közvetlen hatással a nettó eredményre.
Szállítók értékelésekor kérje el a szalagvágási tűréseikre és a szélek minőségére vonatkozó adatokat. A különbség egy standard PPGI tekercs és egy precíziós feldolgozású termék között mérhető mind milliméterben, mind a nyereségmarzsban.
 EN