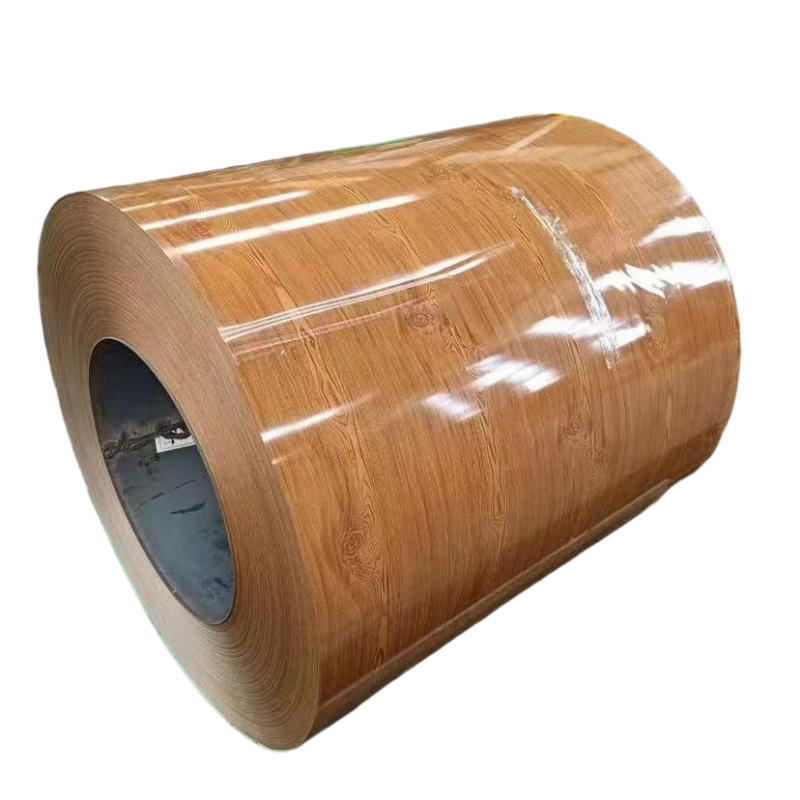
في ورش التشكيل بالدرفلة المستمر واللكم الحديثة، يُعد هدر المواد ليس مجرد مشكلة تكاليف فحسب، بل هو قضية تنافسية. فكل نقطة مئوية في معدل النفايات تؤثر مباشرةً في هامش الربح للمنتجات المعدنية النهائية. وبعد عقد من التوريد لفائف الفولاذ المجلفن المطلي مسبقًا للخطوط الإنتاجية الآلية في جنوب شرق آسيا والشرق الأوسط وأفريقيا، لاحظت نمطاً ثابتاً: إن المرافق التي تستثمر في لفائف الفولاذ المجلفن المطلي مسبقًا (PPGI) المقطوعة بدقة لفافة فولاذية مطلية ببوليمرات الزنك (PPGI) تبلغ نسبة هدر المواد فيها أقل بنسبة ٨–١٢٪ مقارنةً بتلك التي تستخدم لفائف الأم العريضة القياسية.
يشرح هذا المقال المنطق الهندسي الكامن وراء هذه الفجوة، مستندًا إلى بيانات إنتاج فعلية ومبادئ علم المعادن.
التكلفة الخفية للعرض غير المطابق للمواصفات
تُسلم معظم مصانع الصلب لفائف الفولاذ المجلفن المطلي مسبقًا بالعرض القياسي—عادةً ما يكون ١٠٠٠ مم أو ١٢١٩ مم أو ١٢٥٠ مم. ومع ذلك، قد يحتاج مصنع ألواح التسقيف إلى ملفّ مُشكَّل ينفرط ليصل عرضه بالضبط إلى ٩٨٠ مم. والحسابات هنا صعبة للغاية: فلفافة بعرض ١٢١٩ مم تغذّي خط إنتاج بعرض ٩٨٠ مم تُنتج ٢٣٩ مم من القطع الزائدة على الحافة في كل دورة. وبمرور لفافة وزنها ١٠ أطنان، يصبح مجموع هذه القطع الزائدة قرابة طنين من المعدن الثمين لفافة فولاذية مطلية ببوليمرات الزنك (PPGI) الذي يُحوَّل إلى خردة معدنية.
ويُحلّ التقطيع الدقيق هذه الفجوة. إذ يتم إعادة تقطيع اللفافة الأم إلى عدة شرائط أضيق—كل منها يتطابق بدقة مع العرض المطور المطلوب لملفّ معين—فتقترب نسبة الهدر الناتجة عن القطع من الصفر. فعلى سبيل المثال، انتقل عميل في مدينة هو تشي منه من استخدام لفافات أم بعرض ١٢١٩ مم إلى ثلاث شرائط مقطوعة بدقة بعرض ٦١٠ مم لكلٍّ منها، وذلك لخط إنتاج الألواح شبه المنحرفة. ونتيجة لذلك، انخفض استهلاكه الشهري لفائف الفولاذ المجلفن المطلي مسبقًا بنسبة ٩٪ مع بقاء الإنتاج دون تغيير.
كيف يحافظ التقطيع الدقيق على سلامة الطبقة الطلائية
وبالإضافة إلى تحسين العرض، فإن طريقة التقطيع نفسها لها أهمية كبيرة. فقد يؤدي التقطيع التقليدي بالمقصات (المنشار القاطع) إلى حدوث تشققات دقيقة على طول الحافة المقطوعة من لفافة فولاذية مطلية ببوليمرات الزنك (PPGI) ، مما يعرّض طبقة الزنك لاختراق الرطوبة. وبمرور الوقت، تنتشر صدأ الحواف تدريجيًّا نحو الداخل، ما يجبر المصنِّع على قصّ ١٠–١٥ مم من طرفي كل ورقة.
أما القص الدوراني الدقيق، في المقابل، فيستخدم شفرات سبائك صلبة تقوم بقص المادة لفائف الفولاذ المجلفن المطلي مسبقًا بفعل قصّ حقيقي مشابه لعملية المقص. ويظل حافة القطع نظيفةً دون تقشُّر للطلاء أو كشف لطبقة الزنك. ومن واقع سجلات الجودة الخاصة بنا: خفض عميلٌ كان يُنتج أغلفة الألواح الساندويتش نسبة رفض حواف المنتج من ٣,٧٪ إلى ٠,٤٪ بعد اعتماده لألواح الـPPGI المقطَّعة بدقة لفافة فولاذية مطلية ببوليمرات الزنك (PPGI) من مرفق شنيانغ الخاص بنا.
بيانات واقعية: خفض الهدر بالأرقام
اسمح لي أن أشارك بياناتٍ مُعمَّاة من ثلاث عمليات تدقيق إنتاجية أجريتها شخصيًّا:
|
خط الإنتاج
|
قبل التصنيع (اللفافة الأم)
|
بعد التصنيع (لفافة الـPPGI المقطَّعة بدقة)
|
تقليل النفايات
|
|
تسقيف مموج، إندونيسيا
|
٧,٢٪ هدر من الأطراف + ٢,١٪ رفض من الحواف
|
نسبة التصريف ٠,٨٪ + نسبة رفض الحواف ٠,٣٪
|
8.2%
|
|
تغليف الجدران، الإمارات العربية المتحدة
|
نسبة التصريف ٦,٨٪ + نسبة رفض الحواف ١,٩٪
|
نسبة التصريف ٠,٥٪ + نسبة رفض الحواف ٠,٢٪
|
8.0%
|
|
باب درّاجة لفّية، كينيا
|
نسبة التصريف ٥,٥٪ + نسبة رفض الحواف ١,٥٪
|
نسبة التصريف ٠,٦٪ + نسبة رفض الحواف ٠,١٪
|
6.3%
|
النمط واضح: القطع بدقة عالية لفائف الفولاذ المجلفن المطلي مسبقًا يؤدي باستمرار إلى معدل هدر أقل من رقم واحد، في حين يفقد مستخدمو لفائف الأم عادةً ما بين ٧٪ و١٠٪ من موادهم.
دور ضبط لفائف اللف والانحناء
عاملٌ غالبًا ما يُهمَل هو انحناء اللفافة — أي الانحناء الطبيعي الذي تحتفظ به لفافة فولاذية مطلية ببوليمرات الزنك (PPGI) الشريط بعد لفّه. وعندما يدخل شريطٌ ملتفٌ بشكلٍ كثيفٍ إلى آلة تشكيل باللف، فقد ينحرف الطرف الأمامي له جانبيًّا بمقدار عدة ملليمترات، ما يؤدي إلى عدم المحاذاة ورفض الأطوال الأولية.
تضم خطوط التقطيع الدقيقة في مصانع المعالجة الاحترافية لفائف الفولاذ المجلفن المطلي مسبقًا وحدات مستوية للتوتر تقلل من انحناء اللفافة إلى أقل من ٣ مم لكل متر. وهذا يعني أن أول قطعة مشكَّلة تكون ضمن الحدود المسموح بها فورًا. وفي خط إنتاج عالي السرعة يُنتِج ١٥ مترًا في الدقيقة، فإن إلغاء هدر الإعداد البالغ ٢–٣ أمتار لكل لفافة يوفِّر نحو ١,٥٪ من إجمالي تدفق المواد.
ضمان الجودة في التقطيع الدقيق
ليست كل عمليات القطع الدقيقة متساوية. ويُطبِّق مورِّدٌ موثوقٌ ما يلي من ضوابط: لفافة فولاذية مطلية ببوليمرات الزنك (PPGI) الضوابط التالية:
1. ارتفاع حافة التفلّت ≤ ٠,٠٥ مم — لمنع خدش اللفات المجاورة أثناء فك اللفافة
2. تحمل العرض ± ٠,٥ مم — يضمن حجمًا متسقًّا من المادة لكل جزء مُشكَّل
3. تباين عرض الشق ≤ ٠٫٣ مم على طول اللفافة بالكامل — يجنب امتلاء القالب أو عدم امتلائه بشكل غير متوقع
4. حافة واقية — تمنع تلف الحواف أثناء النقل والمناولة
شركة شنيانغ يوانه للتجارة في الفولاذ المحدودة تشغّل خطوط شق تفي بجميع المعايير الأربعة، ومدعومة بخبرة تراكمية في التوريد تبلغ أكثر من ٣٠٠٠٠٠ طن منذ عام ٢٠١٧. لفائف الفولاذ المجلفن المطلي مسبقًا وتضمن شراكاتنا مع المصانع مثل أنشان شينلونغ وتيانجين شينيو توفرًا مستقرًّا لمادة الأساس عالية الجودة للمعالجة الدقيقة.
الخاتمة
إن قرار استخدام المواد المقطوعة بدقة لفافة فولاذية مطلية ببوليمرات الزنك (PPGI) ليس مجرّد راحةٍ— بل هو خطوة استراتيجية لتحسين العائد من المادة. وبمطابقة عرض اللفافة لعرض المقطع، والحفاظ على سلامة الحواف عبر الشق الدوراني، والتحكم في انحناء اللفافة عبر التسوية بالشد، يمكن للمصنّعين خفض الهدر الكلي للمواد بنسبة تتراوح بين ٦ و١٢ نقطة مئوية. ولمنشأة تستهلك ٥٠٠ طن من لفائف الفولاذ المجلفن المطلي مسبقًا سنوياً، فإن ذلك يعادل توفير ما بين ٣٠ و٦٠ طناً من المادة— ما يحقّق تحسيناً مباشراً في صافي الربح.
عند تقييم المورِّدين، اطلب منهم بيانات تحملهم في عملية التقطيع ومواصفات جودة الحواف. والفرق بين المنتج القياسي لفافة فولاذية مطلية ببوليمرات الزنك (PPGI) والمنتج المعالَج بدقة يمكن قياسه بالميلليمترات وبالهامش.
 EN