Begrip van die kritieke rol van voorleweringinspeksie vir GI-spoel
Wanneer groot volumes GI-koespel van buitelandse verskaffers ingevoer word, is voorleweringsinspeksie nie ‘n formaliteit nie, maar ‘n finansiële beskerming. ‘n Enkele partjie groot volumes GI-koespel kan ‘n materiaalkoste van tienduisende dollars verteenwoordig, en gebreke wat na die aankoms van die skeepslading ontdek word, kan tot projekvertragings, douane-komplikasies en kostelike herwerk lei. Op grond van jare se praktiese ervaring in die gehaltebestuur van gecoatstaal behoort die inspeksieproses vir groot volumes GI-koespel ten minste ses kernkategorieë te dek: dimensionele akkuraatheid, sinkbedekkingintegriteit, oppervlakgehalte, meganiese eienskappe, chemiese samestelling en verpakkingsnakoming. Elke kategorie stem ooreen met spesifieke internasionale standaarde soos ASTM A653, JIS G3302 en EN 10346, wat aanvaarbare toleransiebereik en toetsmetodes definieer. Kopers wat hierdie inspeksie-items verstaan, kan effektief evalueer of ‘n verskaffer se gehaltebeheerstelsel werklik robuust is of bloot beweer dat dit dit is.
Dimensionele en Diktekontrolestandaarde
Die eerste inspeksie-item vir enige groot GI-spoel is dimensionele akkuraatheid, wat dikte, wydte en vlakheid insluit. Vir ver sinkte staalspoel wat volgens ASTM A653- of JIS G3302 SGCC-standaarde vervaardig word, word die dikte-toleransie gewoonlik gespesifiseer as plus of minus 'n klein persentasie van die nominale maat. In die praktyk gebruik inspektore digitale mikrometers om die dikte by verskeie punte oor die spoelwydte en langs die spoellengte te meet, terwyl hulle kyk na konsekwente maatbeheer. Wydte word bevestig met behulp van staalbandmaatstokke of lasermeettoestelle, met toleransiebandjies wat afhang van die gespesifiseerde walrand- of afgesnyde rand-toestand. Vlakheid word beoordeel deur 'n monsterlengte te ontrol en randgolf en middelvou aan standaardsteg-eenhede te meet. 'n Verskaffer wat 'n drie-vlak-kwaliteitsbeheerstelsel in plek het gedurende die hele vervaardigingsproses, soos sommige gevestigde vervaardigers doen, sal gewoonlik 'n waltoetsertifikaat verskaf wat die werklike dimensionele metings vir elke spoel in die groot GI-spoelversending aandui.
Sinkoatgewig- en hegtingtoetse
Die sinkbedekkingsgewig is waarskynlik die belangrikste inspeksie-item vir GI-spoel, aangesien dit direk die korrosiebestandheid en produkdienslewe bepaal. Die bedekkingsgewigreeks vir standaard gegalvaniseerde staalspoel wissel gewoonlik tussen Z20 en Z275 gram per vierkante meter, met die spesifieke vereiste wat deur die eindtoepassing bepaal word. Inspektore verifieer die bedekkingsgewig deur óf die gravimetriese stroopmetode, wat die chemiese verwydering van die sinklaag en die weeg van die verskil behels, óf die nie-ontwrigtende X-straalfluoresensiemetode. Bedekkingshegting word getoets deur buigtoetse, waarby 'n monster om 'n mandrel van 'n gespesifiseerde deursnee gebuig word en die bedekking vir afskrale of afskrale ondersoek word. 'n Behoorlik vervaardigde GI-spoel met 'n vel-pas-behandeling en gereelde spikkel moet geen bedekkingsafskeiding toon nie, selfs nie na 'n 180-grade-buig nie. Vir grootbestellings van GI-spoel moet kopers bedekkingsgewigtoetsresultate vir beide die boonste en onderste oppervlaktes versoek, aangesien ongelyke bedekkingsverspreiding 'n algemene defek in laer-kwaliteit produkte is.
Oppervlakgehalte- en Visuele Defekbeoordeling
Oppervlakinspeksie van grootmassa GI-spoel behels beide visuele ondersoek en taktilbeoordeling van die ver sinklaag. Gewone oppervlakdefekte sluit sinkspatsels, kaal plekke, dross-insluitings, krabbe, spoelbreuke en roesvlekke in. Inspektore ontwikkel gewoonlik verskeie meter vanaf die buiteomhulsel en binne deursnee van elke spoel en ondersoek die oppervlak onder toereikende beligting vir hierdie defekte. Die blinkpatroon moet eenvormig en konsekwent wees, of dit nou 'n gereelde blinkpatroon of 'n verminderde blinkpatroon is wat gespesifiseer word. Vir GI-spoel wat bedoel is vir verdere verf- of kleurbedekking, is oppervlakgladheid veral belangrik, aangesien enige onreëlmatighede deur die verlaag sal deurskyn. 'n Vel-pass-behandeling, wat baie gehalteverskaffers toepas, verbeter die oppervlakvlakheid en verwyder die vloeipuntverlenging wat stretcher-krake tydens vorming kan veroorsaak. Die oppervlak moet ook vir olievoorwaardes geïnspekteer word, aangesien sommige toepassings nie-geoliede oppervlaktes vereis terwyl ander voordeel trek uit 'n ligte roestverhinderende olie.
Meganiese eienskappe en chemiese samestellingvalidering
Meganiese eienskaptoetsing verseker dat die massiewe GI-spoel korrek sal presteer in afstromingsvorming- en vervaardigingsprosesse. Belangrike eienskappe sluit insluitingssterkte, treksterkte en uitrekpersentasie, wat bepaal word deur trektoetsing volgens ASTM A370 of gelykwaardige standaarde. Vir algemene grade soos DX51D+Z of SGCC is die tipiese insluitingssterktereg van 170 tot 380 MPa, met uitrekwaardes van 22 persent of hoër vir diepe-trekgrade. Die chemiese samestelling word bevestig deur spektrometriese analise van die basisstaal, waar koolstof, silikon, mangaan, fosfor en swawelinhoud teen die gespesifiseerde graadvereistes gecontroleer word. 'n Betroubare verskaffer sal fabriekstoetsertifikate verskaf wat beide meganiese en chemiese toetsresultate vir elke hittegetal in die versending dokumenteer. Kopers moet hierdie sertifikate kruisverwys met die werklike produkmerkings op elke spoel om voorspoorbaarheid deur die hele voorsieningsketting te verseker.
Verpakking, Merkings- en Dokumentasie-nakoming
Die finale inspeksiekategorie vir massasendings van GI-spoel dek verpakking, merking en dokumentasie, wat noodsaaklik is vir veilige internasionale versending en douane-uitskakeling. Standaard seevaardige verpakking vir GI-spoel sluit gewoonlik die volgende in: 'n binne waterbestandige papier, buite-metaal- of plastiekeindekappe, omtrekstalebande en houtpalete of staalkraagte. Elke spoel moet duidelik gemerk word met hittegetal, graad, afmetings, bedekkingsgewig, partynommer en verskafferidentifikasie. Die dokumentasie moet die malmeteriale-toetsertifikaat, paklys, handelsfaktuur en oorsprongsertifikaat insluit, en al hierdie dokumente moet konsistent wees met die werklike produkmerkings. Vir massasendings van GI-spoel moet die inspekteurs ook bevestig dat die binne- en buitediameter van die spoel ooreenstem met die skip- of kontenerlaaiplan, aangesien afmetingsmismatching laaiproebleme en vervoerskade kan veroorsaak.
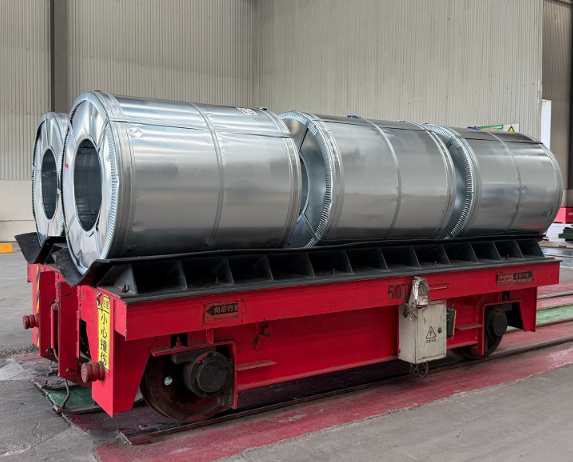
Praktiese Insamelingscenario: ’n Geval van ’n gehalteoudit van massasgewyse GI-koele
In ’n onlangse projek wat ’n boumateriaalverspreider in Suidoos-Asië behels het, het ’n koper 200 metrieke ton GI-spoel met Z275-bekleding en ’n dikte van 0,5 mm vir die vervaardiging van dakplate bestel. Tydens die voor-versendinginspeksie het die koper se derdeparty-inspekteur ontdek dat ongeveer 15 persent van die spoel sigbare oppervlaktekortkominge vertoon, insluitend sinkspatsels en slakmerke op die buiteomdraaiings. Deur ’n herinspeksie van die geraakte spoel te versoek en die verskaffer te vereis om die defektiewe materiaal voor laai te vervang, het die koper ’n geskatte R12 000 aan potensiële herwerkingskoste en ’n drie-weekse vervaardigingsvertraging vermy. Hierdie geval illustreer hoekom ’n gestruktureerde inspeksieprotokol noodsaaklik is vir die grootskaalse aankoop van GI-spoel. Verskaffers met gevestigde gehaltebeheerstelsels, soos dié wat ’n volgehoue voorraadvlak van meer as 10 000 ton handhaaf en ’n drievlakkige inspeksieproses implementeer, is gewoonlik beter geposisioneer om konsekwente gehalte oor grootvolume-bestellings te lewer. Kopers moet altyd die verskaffer se werklike gehaltebeheervermoëns deur middel van fabriekoudits of derdeparty-inspeksieverslae verifieer voordat hulle grootvolume-bestellings plaas.
Gewilde Vrae
Wat is die minimum sinkoatinggewig wat aanbeveel word vir buitelug-GI-spoeltoepassings?
Vir buitelugtoepassings soos dakbedekking en muurbekleding word gewoonlik 'n minimum sinkoatinggewig van Z180 aanbeveel, met Z275 wat verkies word vir kus- of hoë-lugvochtigheidomgewings. Die spesifieke vereiste moet gebaseer word op die verwagte diensomgewing, ontwerpleeftyd en toepaslike boukode.
Hoeveel spoele moet vir inspeksie geneem word in 'n groot GI-spoelversending?
Vir versendings van minder as 50 metrieke ton is dit moontlik en aanbeveel om elke spoel te inspiseer. Vir groter versendings van 100 tot 300 metrieke ton word gewoonlik 'n steekproefplan gebaseer op ISO 2859- of AQL-standaarde toegepas, met steekproefgroottes van 10 tot 20 persent van die totale aantal spoele, met fokus op verskeie hittegetalle en vervaardigingspartye.
Kan ek slegs staatmaak op die werf-toetsertifikaat sonder om 'n onafhanklike inspeksie uit te voer?
Alhoewel mille-toetsertifikate waardevolle baselyndata verskaf, verteenwoordig dit die vervaardiger se eie gehalteverslae en mag nie probleme wat tydens stoor, hantering of vervoer ontstaan, vaslê nie. Vir groot bestellings van GI-spiraal (galvaniseerde yster), wat ‘n beduidende finansiële waarde verteenwoordig, word onafhanklike derdeparty-inspeksie of ten minste ‘n visuele verifikasie by die laaihawe ten sterkste aanbeveel om te bevestig dat die werklike produk ooreenstem met die gedokumenteerde spesifikasies.
 EN













