Förstå den avgörande rollen av inspektion före leverans för GI-band
När man importerar stora mängder GI-band från utländska leverantörer är förleveransinspektion inte en formalitet utan en ekonomisk säkerhetsåtgärd. En enda partistorlek av GI-band kan representera tiotusentals dollar i materialkostnad, och fel som upptäcks efter att varan har anlänt kan leda till projektfördröjningar, tullproblem och kostsamma omarbetsåtgärder. Utifrån års lång praktisk erfarenhet av kvalitetsstyrning av belagda stålprodukter bör inspektionsprocessen för stora mängder GI-band omfatta minst sex kärnområden: målnoggrannhet, zinkbeläggningsintegritet, ytkvalitet, mekaniska egenskaper, kemisk sammansättning och förpackningskonformitet. Varje område motsvarar specifika internationella standarder, såsom ASTM A653, JIS G3302 och EN 10346, vilka definierar godkända toleransområden och provningsmetoder. Köpare som förstår dessa inspektionspunkter kan effektivt bedöma om en leverantörs kvalitetskontrollsystem verkligen är robust eller endast påstås vara det.
Standarder för verifiering av mått och tjocklek
Det första kontrollobjektet för alla massiva GI-rullar är dimensionell noggrannhet, vilket inkluderar tjocklek, bredd och planhet. För förzinkad stålrulle som tillverkas enligt ASTM A653- eller JIS G3302 SGCC-standarder anges tjocklektoleransen vanligtvis som plus eller minus en liten procentandel av den nominella tjockleken. I praktiken använder inspektörer digitala mikrometrar för att mäta tjockleken på flera punkter över rullens bredd och längs rullens längd, för att kontrollera konsekvent tjocklekskontroll. Bredden verifieras med stålmåttband eller laseravståndsmätare, där toleransbanden beror på om kanten är en sågkant eller en trimmad kant. Planheten bedöms genom att avrulla ett provlängd och mäta kantvåg och mittbuckling i förhållande till standardstegenheter. En leverantör som under hela produktionsprocessen upprätthåller ett trestegskvalitetskontrollsystem, som vissa etablerade tillverkare gör, kommer vanligtvis att tillhandahålla ett verkstadsprovcertifikat som visar de faktiska dimensionsmätningarna för varje rulle i leveransen av massiva GI-rullar.
Zinkbeläggningsvikt och vidhäftningstest
Zinkbeläggningsvikten är förmodligen den mest kritiska inspektionspunkten för GI-coil, eftersom den direkt avgör korrosionsbeständigheten och produktens livslängd. Beläggningsviktsintervallet för standard galvaniserad stålskiva ligger vanligtvis mellan Z20 och Z275 gram per kvadratmeter, där den specifika kravet bestäms av ändanvändningen. Inspektörer verifierar beläggningsvikten antingen med den gravimetriska stripmetoden, som innebär att zinklagret kemiskt avlägsnas och skillnaden i vikt vägs, eller med den icke-destruktiva röntgenfluorescensmetoden. Häftförmågan hos beläggningen testas genom böjprov, där ett prov böjs runt en mandrel med angiven diameter och beläggningen undersöks på avskalning eller flaking. En korrekt tillverkad GI-coil med skin-pass-behandling och regelbunden spangle bör visa ingen beläggningsseparation även efter en 180-graders böjning. För stora beställningar av GI-coil bör köpare begära testresultat för beläggningsvikten på både översidan och undersidan, eftersom ojämn beläggningsfördelning är en vanlig defekt i produkter av lägre kvalitet.
Ytkvalitet och bedömning av visuella defekter
Ytinspektion av massiva GI-rullar omfattar både visuell undersökning och taktil bedömning av zinkbeläggningen. Vanliga ytfel inkluderar zinksprut, obeblandade fläckar, drossinclusioner, repor, rullbrytningar och rostfläckar. Inspektörer avrullar vanligtvis flera meter från den yttre omslaget och den inre diametern på varje rulle och undersöker ytan under tillräcklig belysning för dessa fel. Kornmönstret bör vara enhetligt och konsekvent, oavsett om regelbundet korn eller minimerat korn anges. För GI-rullar avsedda för efterföljande målning eller färgbeläggning är ytans släthet särskilt viktig, eftersom eventuella ojämnheter kommer att synas genom mållagret. Skin-pass-behandling, som många kvalitetsleverantörer tillämpar, förbättrar ytans planhet och tar bort utdragsförsträckning vid flytgränsen, vilket kan orsaka sträckspår vid omformning. Ytan bör också kontrolleras vad gäller oljebeläggning, eftersom vissa applikationer kräver oljefria ytor medan andra nyttjas av en lätt rostskyddande olja.
Validering av mekaniska egenskaper och kemisk sammansättning
Mekanisk provning säkerställer att den massiva GI-coilen fungerar korrekt i efterföljande formnings- och bearbetningsprocesser. Viktiga egenskaper inkluderar flytgräns, draghållfasthet och förlängningsprocent, vilka bestäms genom dragprovning enligt ASTM A370 eller motsvarande standarder. För vanliga kvaliteter som DX51D+Z eller SGCC ligger den typiska flytgränsen mellan 170 och 380 MPa, medan förlängningsvärdena är 22 procent eller högre för djupdragningskvaliteter. Kemisk sammansättning verifieras genom spektrometrisk analys av grundstål, där kol-, kisel-, mangan-, fosfor- och svavelhalten kontrolleras mot de angivna kraven för respektive kvalitet. En pålitlig leverantör tillhandahåller fabriksprovcertifikat som dokumenterar både mekaniska och kemiska provresultat för varje smältetyp i leveransen. Köpare bör jämföra dessa certifikat med de faktiska produktmärkningarna på varje coil för att säkerställa spårbarhet genom hela leveranskedjan.
Förpackning, märkning och dokumentationsöverensstämmelse
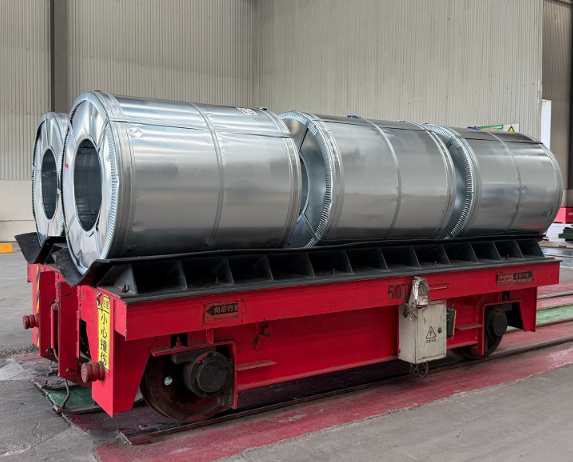
Den slutliga inspektionskategorin för massleverans av GI-rullar omfattar förpackning, märkning och dokumentation, vilka är avgörande för säker internationell transport och tullfrisläpp. Standardförpackning för sjötransport av GI-rullar inkluderar vanligtvis inre vattentät papper, yttre metall- eller plaständkapslar, cirkulär stålbändning samt träpallar eller stålkryss. Varje rulle ska tydligt märkas med smältnummer, kvalitet, mått, beläggningsvikt, partnummer och leverantörsidentifikation. Dokumentationen ska inkludera fabrikens provcertifikat, förpackningslistan, kommersiell faktura och ursprungscertifikat, alla vilka måste vara överensstämmande med de faktiska märkningarna på produkten. För massleveranser av GI-rullar bör inspektörer även verifiera att rullens innerdiameter och uterdiameter överensstämmer med lastningsplanen för fartyget eller containern, eftersom dimensionella avvikelser kan orsaka lastningsproblem och transportskador.
Praktiskt inköpsscenarier: Ett fall av kvalitetsgranskning av massor av GI-plåt
I ett nyligen avslutat projekt med en distributionsföretag för byggmaterial i Sydostasien beställde en köpare 200 metriska ton GI-band med Z275-beläggning och 0,5 mm tjocklek för tillverkning av takplåt. Vid inspektionen före leverans upptäckte köparens tredjepartsinspektör att cirka 15 procent av banden hade synliga ytskador, inklusive zinksprutning och drossmärken på de yttre lindningarna. Genom att begära om-inspektion av de berörda banden och kräva att leverantören ersatte det defekta materialet innan lastning undvek köparen en uppskattad kostnad för omarbete på 12 000 USD samt en produktionsfördröjning på tre veckor. Detta fall visar varför en strukturerad inspektionsprotokoll är avgörande vid massköp av GI-band. Leverantörer med etablerade kvalitetskontrollsystem – till exempel sådana som håller en konstant lagernivå på över 10 000 ton och tillämpar en trestegsinspektionsprocess – är i allmänhet bättre rustade att leverera konsekvent kvalitet vid stora volymorder. Köpare bör alltid verifiera leverantörens faktiska kvalitetskontrollförmåga genom fabriksrevisioner eller tredjepartsinspektionsrapporter innan de placerar massbeställningar.
Vanliga frågor
Vad är den minsta rekommenderade zinkbeläggningsvikten för utomhusanvändning av GI-coiler?
För utomhusapplikationer såsom tak och vägklädnad rekommenderas generellt en minsta zinkbeläggningsvikt på Z180, medan Z275 föredras i kustnära eller hög-fuktighetsmiljöer. Den specifika kravet bör fastställas utifrån den förväntade driftmiljön, konstruktionslivslängden och tillämpliga byggregler.
Hur många coilar ska provtas vid inspektion av en storparti GI-coiler?
För partier under 50 metriska ton är det möjligt och rekommenderat att inspektera varje coil. För större partier på 100–300 metriska ton tillämpas vanligtvis ett provtagningsplan baserat på ISO 2859 eller AQL-standarder, med provstorlekar på 10–20 procent av det totala antalet coilar, med fokus på flera värme-nummer och produktionspartier.
Kan jag lita enbart på fabrikens provcertifikat utan att utföra en oberoende inspektion?
Även om provcertifikat från verkstaden ger värdefull grundläggande data representerar de tillverkarens egna kvalitetsregister och kan inte fånga problem som uppstår under lagring, hantering eller transport. För stora beställningar av GI-coil (galvaniserad stålplåt på rulle) med betydande ekonomisk värde rekommenderas starkt oberoende tredjepartsinspektion, eller åtminstone en visuell kontroll vid lastningshamnen, för att bekräfta att den faktiska produkten överensstämmer med de dokumenterade specifikationerna.
 EN













