Forstå den kritiske rollen til inspeksjon før levering av GI-coil
Når man importerer bulk-GI-coil fra utenlandske leverandører, er forhåndsinnspektering ikke bare en formalitet, men en økonomisk sikkerhet. En enkelt parti bulk-GI-coil kan representere titusener av dollar i materiellkostnader, og mangler oppdaget etter at varen har ankommet kan føre til prosjektforsinkelser, tollproblemer og kostbare omgjøringer. Basert på årsvis praktisk erfaring med kvalitetsstyring av belagte stålprodukter bør inspeksjonsprosessen for bulk-GI-coil dekke minst seks sentrale kategorier: nøyaktighet i dimensjoner, integritet i sinkbelegget, overflatekvalitet, mekaniske egenskaper, kjemisk sammensetning og overholdelse av emballasjekrav. Hver kategori svarer til spesifikke internasjonale standarder som ASTM A653, JIS G3302 og EN 10346, som definerer akseptable toleranseområder og testmetoder. Kjøpere som forstår disse inspeksjonspunktene kan effektivt vurdere om et leverandørs kvalitetskontrollsystem virkelig er robust eller bare hevder å være det.
Standarder for verifisering av dimensjoner og tykkelse
Det første inspeksjonsobjektet for enhver stor GI-spol er dimensjonell nøyaktighet, som inkluderer tykkelse, bredde og flatthet. For forsinket stålspole produsert i henhold til ASTM A653- eller JIS G3302 SGCC-standarder er toleransen for tykkelse vanligvis spesifisert som pluss eller minus en liten prosentandel av den nominelle tykkelsen. I praksis bruker inspektører digitale mikrometre for å måle tykkelsen på flere punkter over spolens bredde og langs spolens lengde, og sjekker om tykkelsen er konstant. Bredden kontrolleres ved hjelp av ståltape eller laseravstandsmålingsutstyr, der toleransene avhenger av om det er snittkant eller trimmet kant angitt. Flattheten vurderes ved å avrulle et prøveavsnitt og måle kantbølger og sentralbukk mot standardstegenheter. En leverandør som har et tredelt kvalitetskontrollsystem gjennom hele produksjonsprosessen, som noen etablerte produsenter har, vil vanligvis levere en verketestsertifikat som viser de faktiske dimensjonale målingene for hver spole i en stor GI-spol-leveranse.
Testing av zinkbelægningsvekt og tilhefting
Zinkbelægningsvekten er kanskje det viktigste inspeksjonspunktet for GI-coil, siden den direkte avgjør korrosjonsbestandigheten og produktets levetid. Belægningsvektsområdet for standard galvanisert stålcoils ligger vanligvis mellom Z20 og Z275 gram per kvadratmeter, der den spesifikke kravet avhenger av bruksområdet. Inspektører kontrollerer belægningsvekten enten ved hjelp av den gravimetriske strip-metoden, som innebærer kjemisk fjerning av zinklaget og vekting av differansen, eller ved den ikke-destruktive røntgenfluorescensmetoden. Vedheftingen til belægningen testes ved bøyetest, der et prøveutvalg bøyes rundt en mandrel med angitt diameter, og belægningen undersøkes for avskalling eller flaking. En riktig produsert GI-coil med skin-pass-behandling og jevn spangle skal vise ingen belægningsseparasjon, selv etter en bøyning på 180 grader. For større bestillinger av GI-coil bør kjøperne kreve testresultater for belægningsvekt for både øverste og nederste overflate, siden ulik belægningsfordeling er en vanlig feil i produkter av lavere kvalitet.
Overflatekvalitet og vurdering av visuelle feil
Overflateinspeksjon av bulk-GI-coil omfatter både visuell undersøkelse og taktil vurdering av sinklaget. Vanlige overflatefeil inkluderer sinkstøv, nakne flekker, dross-inneklusjoner, skraper, spolebrudd og rustflekker. Inspektører ruller vanligvis ut flere meter fra den ytre viklingen og innerdiameteren på hver spole og undersøker overflaten under tilstrekkelig belysning for slike feil. Kornmønsteret (spangle) skal være jevnt og konsekvent, uavhengig av om det er angitt regulært kornmønster eller redusert kornmønster. For GI-coil som skal males eller farges i etterkant er overflatens glathet spesielt viktig, da eventuelle uregelmessigheter vil synes gjennom malingssjiktet. Skin-pass-behandling, som mange kvalitetsleverandører anvender, forbedrer overflatens flatthet og fjerner flytepunktutstrekning som kan føre til strekkmerker under forming. Overflaten skal også kontrolleres med hensyn på oljebelægning, siden noen applikasjoner krever ikke-oljede overflater, mens andre profitterer av en lett rustforebyggende olje.
Validering av mekaniske egenskaper og kjemisk sammensetning
Mekanisk egenskapstesting sikrer at den massive GI-coilen vil fungere riktig i nedstrømsformings- og fabrikasjonsprosesser. Viktige egenskaper inkluderer flytegrense, bruddfesthet og tøybarhetsprosent, som bestäms gjennom trekkeprøving i henhold til ASTM A370 eller tilsvarende standarder. For vanlige kvaliteter som DX51D+Z eller SGCC er den typiske flytegrensen 170–380 MPa, med tøybarhetsverdier på 22 prosent eller mer for dypttrekkbare kvaliteter. Den kjemiske sammensetningen verifiseres ved spektrometrisk analyse av grunnstålet, der innholdet av karbon, silisium, mangan, fosfor og svovel kontrolleres mot kravene for den angitte kvaliteten. En pålitelig leverandør vil levere smieprøvesertifikater som dokumenterer både mekaniske og kjemiske prøveresultater for hver smielotnummer i sendingen. Kjøpere bør sammenligne disse sertifikatene med de faktiske produktmerkingene på hver coil for å sikre sporbarehet gjennom hele verdikjeden.
Emballasje, merking og dokumentasjonskonformitet
Den endelige inspeksjonskategorien for bulk-GI-spiraler omfatter emballasje, merking og dokumentasjon, som er avgjørende for sikker internasjonal frakt og tollavvikling. Standard sjødyktig emballasje for GI-spiraler inkluderer vanntett papir inni, metall- eller plastendekapper på utsiden, stålbånd rundt spiralen og trepaller eller stålkrysser. Hver spiral skal være tydelig merket med varmenummer, kvalitet, dimensjoner, beleggstykkelse, batchnummer og leverandøridentifikasjon. Dokumentasjonen skal inneholde fabrikksertifikat for materialeprøving, pakkeliste, kommersiell faktura og opprinnelsescertifikat, og alle disse dokumentene må være i overensstemmelse med de faktiske merkene på produktet. Ved bulkfrakt av GI-spiraler må inspektører også verifisere at spiralens indre og ytre diameter samsvarer med lasteplanen for skipet eller containere, da avvik i dimensjoner kan føre til problemer under lasting og skade under transport.
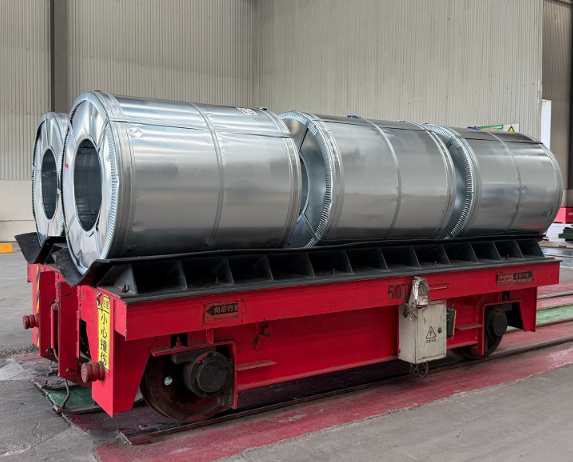
Praktisk innkjøpssenario: Et tilfelle med kvalitetskontroll av bulk-GI-spole
I et nylig prosjekt som involverte en forhandler av byggematerialer i Sørøst-Asia bestilte en kjøper 200 metriske tonn GI-spiral med Z275-bekledning og 0,5 mm tykkelse til produksjon av takplater. Under inspeksjon før forsendelse oppdaget tredjepartsinspektøren til kjøperen at ca. 15 prosent av spiralene viste synlige overflatefeil, inkludert sinkspott og slaggmerker på de ytre viklingene. Ved å be om ny inspeksjon av de berørte spiralene og kreve at leverandøren erstattet den defekte materialen før lasting unngikk kjøperen anslåtte kostnader på 12 000 USD i potensiell omforming og en produksjonsforsinkelse på tre uker. Dette tilfellet viser hvorfor en strukturert inspeksjonsprotokoll er avgjørende ved innkjøp av store mengder GI-spiral. Leverandører med etablerte kvalitetskontrollsystemer – for eksempel de som holder en konstant lagerbeholdning på mer enn 10 000 tonn og som har implementert en tredelt inspeksjonsprosess – er generelt bedre rustet til å levere konsekvent kvalitet ved bestillinger i stor mengde. Kjøpere bør alltid verifisere leverandørens faktiske kvalitetskontroll-kapasitet gjennom fabrikksauditter eller rapporter fra tredjepartsinspektører før de plasserer bestillinger i stor mengde.
Ofte stilte spørsmål
Hva er den anbefalte minste sinkbelægningsvekten for utendørs GI-spoler?
For utendørs applikasjoner som tak og veggpaneler anbefales generelt en minimumssinkbelægningsvekt på Z180, mens Z275 foretrekkes i kystnære eller fuktige miljøer. Den spesifikke kravet bør fastsettes ut fra det forventede bruksmiljøet, den beregnede levetiden og gjeldende byggeregler.
Hvor mange spoler skal tas ut til inspeksjon i en storparti GI-spoler?
For partier under 50 metriske tonn er det praktisk mulig – og anbefalt – å inspisere hver enkelt spole. For større partier på 100–300 metriske tonn anvendes vanligvis et utvalgsplan basert på ISO 2859 eller AQL-standarder, med utvalgsstørrelser på 10–20 prosent av totalt antall spoler, med fokus på flere varme- og produksjonsbatcher.
Kan jeg stole utelukkende på fabrikantens testattest uten å foreta en uavhengig inspeksjon?
Selv om milltestsertifikater gir verdifulle grunnlagsdata, representerer de kvalitetsdokumentasjonen til produsenten og kan ikke fange opp problemer som oppstår under lagring, håndtering eller transport. For store bestillinger av GI-ruller med betydelig økonomisk verdi anbefales det sterkt å gjennomføre en uavhengig tredjepartsinspeksjon, eller i det minste en visuell kontroll ved lastehavnen, for å bekrefte at det faktiske produktet samsvarer med de dokumenterte spesifikasjonene.
 EN













