Comprensión do papel crítico da inspección previa á entrega para a bobina GI
Ao importar bobinas de GI a granel de fornecedores estranxeiros, a inspección previa á entrega non é unha formalidade, senón unha salvagarda financeira. Un só lote de bobinas de GI a granel pode representar dezenas de miles de dólares en custo de material, e os defectos detectados despois da chegada do envío poden provocar retrasos nos proxectos, complicacións aduaneiras e retraballo oneroso. Baseándonos na nosa vasta experiencia práctica na xestión da calidade do acero recuberto, o proceso de inspección das bobinas de GI a granel debe abranguer polo menos seis categorías fundamentais: precisión dimensional, integridade do revestimento de zinc, calidade superficial, propiedades mecánicas, composición química e conformidade do embalaxe. Cada categoría corresponde a normas internacionais específicas, como ASTM A653, JIS G3302 e EN 10346, que definen as tolerancias aceptables e os métodos de ensaio. Os compradores que coñecen estes elementos de inspección poden avaliar eficazmente se o sistema de control de calidade dun fornecedor é realmente robusto ou simplemente o afirma.
Normas de verificación dimensional e de grosor
O primeiro elemento de inspección para calquera bobina de chapa de acero galvanizado en masa é a precisión dimensional, que inclúe o grosor, a anchura e a planicidade. Para as bobinas de acero galvanizado producidas segundo as normas ASTM A653 ou JIS G3302 SGCC, a tolerancia de grosor especifícase normalmente como máis ou menos un pequeno porcentaxe do grosor nominal. Na práctica, os inspectores utilizan micrómetros dixitais para medir o grosor en múltiples puntos ao longo da anchura e da lonxitude da bobina, comprobando o control consistente do grosor. A anchura verifícase mediante cintas métricas de acero ou dispositivos láser de medición, coas bandas de tolerancia que dependen da condición especificada da beira da laminadora ou da beira recortada. A planicidade avalíase desenrolando unha mostra de lonxitude e midindo as ondulacións nas beiras e as abombaduras centrais respecto das unidades estándar de referencia. Un fornecedor que mantén un sistema de control de calidade de tres niveis durante toda a produción, como fan algúns fabricantes consolidados, normalmente proporciona un certificado de ensaio de fábrica que amosa as medidas dimensionais reais de cada bobina no envío en masa de bobinas de chapa de acero galvanizado.
Ensaio do peso do revestimento de zinc e da súa adhesión
O peso do revestimento de zinc é, sen dúbida, o elemento máis crítico a inspeccionar na bobina de acero galvanizado (GI), pois determina directamente a resistencia á corrosión e a vida útil do produto. O intervalo de peso do revestimento para a bobina estándar de acero galvanizado normalmente oscila entre Z20 e Z275 gramos por metro cadrado, sendo o requisito específico determinado pola aplicación final. Os inspectores verifican o peso do revestimento empregando ben o método gravimétrico de eliminación, que consiste en eliminar quimicamente a capa de zinc e pesar a diferenza, ou ben o método non destructivo de fluorescencia de raios X. A adherencia do revestimento comprobase mediante ensaios de dobrado, nos que se dobra unha mostra arredor dun mandril de diámetro especificado e se examina o revestimento para detectar desprendementos ou descamacións. Unha bobina GI fabricada correctamente, con tratamento de passo superficial (skin-pass) e espángulo regular, non debe presentar separación do revestimento nin sequera despois dun dobrado de 180 graos. Para pedidos en grandes cantidades de bobinas GI, os compradores deben solicitar os resultados das probas de peso do revestimento tanto para a superficie superior como para a inferior, pois a distribución desigual do revestimento é un defecto frecuente nos produtos de menor calidade.
Avaliación da Calidade da Superficie e dos Defectos Visuais
A inspección superficial da bobina de acero galvanizado en masa implica tanto o exame visual como a avaliación táctil da capa de zinco. Os defectos superficiais comúns inclúen salpicaduras de zinco, zonas sen revestimento, inclusións de escoria, raios, roturas na bobina e manchas de ferrugem. Os inspectores normalmente desenrolan varios metros da envoltura exterior e do diámetro interior de cada bobina, examinando a superficie baixo unha iluminación adecuada para detectar estes defectos. O patrón de cristais (spangle) debe ser uniforme e consistente, xa sexa que se especifique un patrón regular ou un patrón minimizado. Para as bobinas de acero galvanizado destinadas a ser pintadas ou recubertas con cores posteriormente, a lisura superficial é especialmente importante, pois calquera irregularidade se trasladará á capa de pintura. O tratamento de pasada superficial (skin-pass), que moitos fornecedores de calidade aplican, mellora a planicidade superficial e elimina a deformación plástica inicial (yield-point elongation) que pode provocar estrías durante a conformación. Tamén se debe comprobar o estado de engraxado da superficie, pois algunhas aplicacións requiren superficies sen graxa, mentres que outras se benefician dunha lixeira capa de aceite preventivo contra a ferrugem.
Validación das Propiedades Mecánicas e da Composición Química
As probas de propiedades mecánicas garanten que a bobina de acero galvanizado en masa funcionará correctamente nos procesos de conformado e fabricación posteriores. As propiedades clave inclúen a resistencia ao límite elástico, a resistencia á tracción e o porcentaxe de alongamento, que se determinan mediante probas de tracción segundo a norma ASTM A370 ou normas equivalentes. Para graos comúns como DX51D+Z ou SGCC, o intervalo típico de resistencia ao límite elástico é de 170 a 380 MPa, con valores de alongamento do 22 % ou superiores para os graos destinados ao estampado en profundo. A composición química verifícase mediante análise espectrométrica do acero base, comprobando o contido de carbono, silicio, manganeso, fósforo e xofre fronte aos requisitos especificados para cada grao. Un fornecedor fiable proporcionará certificados de proba de fábrica que documenten tanto os resultados das probas mecánicas como os das probas químicas para cada número de fusión do envío. Os compradores deben contrastar estes certificados coas marcas reais do produto en cada bobina para garantir a rastrexabilidade ao longo da cadea de suministro.
Cumprimento do embalaxe, marcaxe e documentación
A categoría de inspección final para as bobinas en grosso de GI abarca o embalaxe, a marcaxe e a documentación, que son esenciais para o transporte internacional seguro e o desaduaneamento. O embalaxe normal para bobinas de GI apto para o transporte marítimo inclúe normalmente papel impermeabilizado interior, tapas extremas de metal ou plástico no exterior, cintas de acero circunferenciais e palets de madeira ou soportes de acero. Cada bobina debe estar claramente marcada co número do lote, a calidade, as dimensións, o peso do revestimento, o número do lote e a identificación do fornecedor. A documentación debe incluír o certificado de ensaio da fábrica, a lista de embalaxe, a factura comercial e o certificado de orixe, todos eles deben ser coherentes coas marcas reais do produto. Para os envíos en grosso de bobinas de GI, os inspectores tamén deben verificar que o diámetro interior e o diámetro exterior das bobinas coincidan co plano de carga do buque ou do contenedor, xa que as discrepancias dimensionais poden causar dificultades na carga e danos durante o transporte.
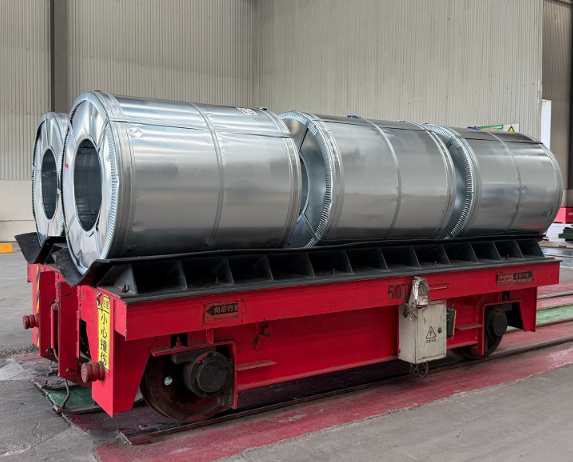
Escenario práctico de aprovisionamento: Un caso de auditoría de calidade de bobinas GI a granel
Nun proxecto recente que implicaba a un distribuidor de materiais de construción no sueste asiático, un comprador pediu 200 toneladas métricas de bobinas de acero galvanizado con revestimento Z275 e grosor de 0,5 mm para a produción de láminas para cubertas. Durante a inspección previa ao envío, o inspector independente do comprador descubriu que aproximadamente o 15 % das bobinas presentaban defectos visibles na superficie, incluídos salpicaduras de zinco e marcas de escoria nas envolturas exteriores. Ao solicitar unha nova inspección das bobinas afectadas e exigir ao fornecedor que substituíse os materiais defectuosos antes da carga, o comprador evitou uns custos potenciais de retraballo estimados en 12 000 $ e un retraso na produción de tres semanas. Este caso ilustra por que é esencial dispor dun protocolo estruturado de inspección para a adquisición en grandes volumes de bobinas de acero galvanizado. Os fornecedores con sistemas establecidos de control de calidade, como aqueles que mantén niveis constantes de existencias superiores a 10 000 toneladas e que aplican procesos de inspección en tres niveis, adoitan estar mellor preparados para garantir unha calidade consistente en pedidos de gran volume. Os compradores deben sempre verificar as capacidades reais de control de calidade do fornecedor mediante auditorías nas fábricas ou informes de inspección independentes antes de realizar pedidos en grandes volumes.
Preguntas frecuentes
Cal é o peso mínimo recomendado do revestimento de zinc para aplicacións exteriores de bobinas de acero galvanizado?
Para aplicacións exteriores como techos e revestimentos de paredes, xeralmente recoméndase un peso mínimo de revestimento de zinc de Z180, sendo preferible Z275 en entornos costeiros ou de alta humidade. O requisito específico debe determinarse en función do entorno de servizo esperado, da vida útil deseñada e dos códigos de construción aplicables.
Cantas bobinas deben seleccionarse para a inspección nun envío masivo de bobinas de acero galvanizado?
Para envíos inferiores a 50 toneladas métricas, é factible e recoméndase inspeccionar todas as bobinas. Para envíos máis grandes, de 100 a 300 toneladas métricas, aplícase xeralmente un plan de mostraxe baseado nas normas ISO 2859 ou AQL, con tamaños de mostra do 10 ao 20 por cento do número total de bobinas, centrándose en múltiples números de fusión e lotes de produción.
Podo confiar exclusivamente no certificado de ensaio de fábrica sen realizar unha inspección independente?
Aínda que os certificados de ensaio de fábrica proporcionan datos básicos valiosos, representan os propios rexistros de calidade do fabricante e poden non captar problemas que xurdan durante o almacenamento, a manipulación ou o transporte. Para pedidos en grandes cantidades de bobinas de GI que representan un valor financeiro significativo, recoméndase vivamente unha inspección independente por parte dun terceiro ou, como mínimo, unha verificación visual no porto de carga para confirmar que o produto real coincide coas especificacións documentadas.
 EN













