GI орду үчүн жеткирүүдөн мурун текшерүүнүн маанилүү ролун түшүнүү
Булактык GI катушкасын чет өлкөдөн импортлоо кезинде алгачкы тапшыруу үчүн текшерүү формалдуу иш эмес, баланстык коопсуздук болуп саналат. Бир партия булактык GI катушкасы материалдын баасы боюнча ондогон миң долларды түзүшү мүмкүн, ал эми жүктүн келгендеги кемчиликтери долбоордун кечигүүсүнө, каршылыктарга жана кыйынчылыктарга алып келет. Жабык болоттун сапатын башкарууда жылдар бою жүргүзүлгөн практикалык тажрыйба негизинде, булактык GI катушкасы үчүн текшерүү процесси кеминде шесть негизги категорияны камтышы керек: өлчөмдүк тактык, цинк менен жабылуунун бүтүндүгү, беттин сапаты, механикалык касиеттер, химиялык состав жана оролгоо талаптарына ылайыктуулугу. Ар бир категория ASTM A653, JIS G3302 жана EN 10346 көрсөткүчтөрүнө ылайык кабыл алынган чыдамдуулук диапазондорун жана сыноо ыкмаларын аныктайт. Бул текшерүү пункттарын түшүнгөн сатып алуучулар поставщиктин сапатын контролдоо системасы чындыгында надёждуу же жөнөкөй гана саясий тезис деп баалай алат.
Өлчөмдүк жана калыңдык текшерүү стандарттары
Көпчүлүк ГИ (горячеоцинкованный) катушкалар үчүн биринчи текшерүү пунктусу – өлчөмдүү талаптардын тактыгы, бул калыңдык, туурасы жана тегиздиги кирет. ASTM A653 же JIS G3302 SGCC стандарттарына ылайык чыгарылган цинк менен капталган болот катушкалары үчүн калыңдыктын айырмасы номиналдык калыңдыктын кичинекей процентине баарынан азайтат же кошат. Практикада текшерүүчүлөр калыңдыкты катушканын туурасы боюнча жана узундугу боюнча бир нече жерден цифровой микрометрлер менен өлчөйт, ошондой эле калыңдыктын бирдей сакталышын текшэрүү үчүн. Туурасын стальдан жасалган тасма же лазер өлчөгүч куралдар менен текшерет; айырма толуктоо же кесилген кыр шартына жараша белгиленет. Тегиздикти үлгүлүк узундуктун катушкасын чачыратып, кырдагы толкун жана борбордогу ийриликти стандарттуу тегиздик өлчөгүч бирдиктеринде өлчөп баалайт. Бир катар таанымал производительдердин кабыл алып жүргөн үч деңгээлдүү сапат контролүнүн системасын өндүрүштүн бардык этаптарында сактаган поставщик, көпчүлүк ГИ катушкаларынын жүргүзүлүшүндөгү ар бир катушканын нарыктағы өлчөмдүү өлчөмдөрүн көрсөткөн заводдук сыноо сертификатын берет.
Цинк менен каптама салмагы жана жабышуу сыноосу
Цинк коатынын салмагы GI орамы үчүн эң маанилүү текшерүү иштеринин бири болуп саналат, анткени ал туура түрдө коррозияга каршылык жана продукттун пайдалануу мөөртүн аныктайт. Стандарттык цинк менен капталган темир орамы үчүн коат салмагынын диапазону адатта Z20 менен Z275 грамм на квадрат метр аралыгында болот, ал конкреттүү талап колдонуу учуруна ылайык белгиленет. Текшерүүчүлөр цинк коатынын салмагын химиялык жол менен цинк катмарын алып таштап, салмактагы айырманы өлчөп чыгаруучу гравиметриялык жол же бузулбаган рентген-флуоресценттүү ыкма менен текшерет. Коаттын бекемдиги үчүн ийилүү сыноосу жүргүзүлөт, бул учурда үлгү белгилүү диаметрдеги цилиндрге ийилет жана коат таркалып же чоюлуп кетпейби, деп текшерилет. Терең ийилүү (180 градус) кийин да коат бөлүнбөгөн, терең ийилүүгө даярдык берилген жана мейкиндиктеги шаарчалары бар GI орамы туура өндүрүлгөн деп эсептелет. Көп сандагы GI орамдардын буйрутмасында сатып алуучулар цинк коатынын салмагы боюнча жогорку жана төмөнкү беттердин тест натыйжаларын суранышы керек, анткени төмөн сапаттагы продукттарда коаттын таралышы түз эмес болушу мүмкүн.
Беттин сапаты жана көрүнүштүк кемнин баалоосу
Жалпы ГИ катушкасынын бетин текшерүүгө гальванизацияланган катмардын көрүнүштүк жана тактилдик баалоосу кирет. Жалпы беттик кемчиликтерге цинк чачылып кетүү, ачык токойлор, дросс кошулмалары, сызаттар, катушка сынгандары жана коррозия изи калдырган даңкылар кирет. Текшерүүчүлөр мүнөзүнчө ар бир катушканын сырткы орамынан жана ичиндеги диаметринен бир нече метр орамды чачып, бул кемчиликтерди жетиштүү жарыкта бетти текшерет. Кристаллдык шаблон (спангл) бирдей жана үзгүлтүс болушу керек, анткени регулярдуу спангл же минималдуу спангл белгиленген болсо да. Боялган же түстүү жабыктыруу үчүн арткарылышы керек болгон ГИ катушкалары үчүн беттин жылгызыгы айрыкча маанилүү, анткени ар кандай түзсүздүктөр боёк катмары аркылуу көрүнөт. Кооз сапаттагы түзүүчүлөр көбүнчө колдонгон кожуу иштетүү (skin-pass treatment) беттин тегиздигин жакшыртат жана формалоо учурунда стретчердын чыгышына алып келгенде деформацияга чыдамдуулуктун жоголушун жоют. Бетти ошондой эле майлануу шарты боюнча текшерүү керек, анткени кээ бир колдонулуштарда майланбаган беттер талап кылынат, ал эми башкалары жеңил коррозияга каршы майдан пайда алат.
Механикалык касиеттер жана химиялык составдын тастыгы
Механикалык касиеттерди сыноо GI катуу катышынын төмөнкү сатыдагы формалоо жана жасалган өнүмдөрдүн даярдоо процесстеринде туура иштей тургандыгын камсыз кылат. Негизги касиеттерге чыдамдуулук чыдамдуулугу, тартылуу чыдамдуулугу жана узундукка келтирилген проценттик маани кирет, алар ASTM A370 же барабар стандарттар боюнча тартылуу сыноосу аркылуу аныкталат. DX51D+Z же SGCC сыяктуу жалпы маркалар үчүн чыдамдуулук чыдамдуулугунун турмуштук диапазону 170–380 МПа, терең тартылуу үчүн арналган маркалардын узундукка келтирилген мааниси 22% же андан жогору болот. Химиялык состав спектрометриялык анализ аркылуу негизги болоттун тазалыгын текшерүү менен тастыкталисэ, бул карбон, кремний, марганец, фосфор жана күкүрттүн мөлчөрүн белгиленген марка талаптарына ылайык текшерилет. Сенселик берүүчү өнүмдүн ар бир жылытуу номерине тиешелүү механикалык жана химиялык сыноо натыйжаларын документтөөчү заводдук сыноо сертификаттарын берет. Сатып алуучулар бул сертификаттарды ар бир катыштагы өнүмдүн белгилерине салыштырып, тийиштүүлүктү бардык ташып берүү тизмесинде камсыз кылуусу керек.
Опаковка, белгилөө жана документацияга ылайыктуулук
Бул GI катуу орчоолорунун жалпы текшерүүсүнүн аягындагы түрү, алар халыкаралык коопсуздуктун ташылышы жана таможа тазалоосу үчүн зарыл. GI катуу орчоолорунун стандартдуу деңизге жарамдуу опаковкасына ичинде суу өткөрбөгөн кагаз, сыртында металл же пластиктен жасалган баштар, чевиринде болоттун тасмасы жана уйдурулган такта же болоттун кризиси кирет. Ар бир орчоо жылуулук номору, сорттоо, өлчөмдөрү, жабык салмагы, партия номору жана поставщикти белгилөө менен ачык белгилениши керек. Документацияга прокаттын сыноо сертификаты, опаковкалык тизмеси, коммерциялык инвойс жана происхождение сертификаты кирет; бардык бул документтер продукттун белгилөөсү менен үйлэшүүсү керек. Жалпы GI катуу орчоолорунун жүктөлүшү үчүн инспекторлор орчоонун ичиндеги диаметри жана сырткы диаметри кеме же контейнерге жүктөлүш планына дал келүүсүн да текшерүү керек, антпесе жүктөлүштүн кыйынчылыгы жана ташылыш учурунда зыян көрүү мүмкүн.
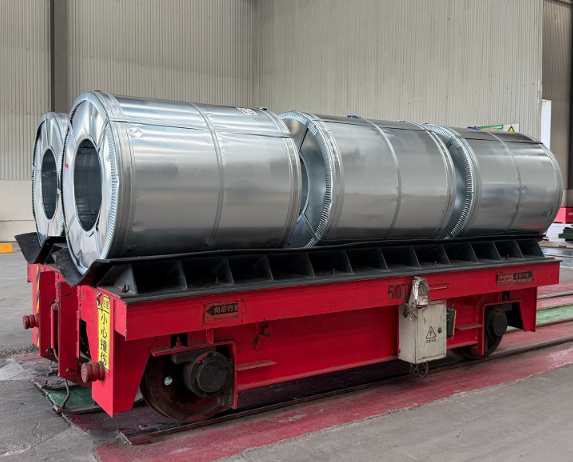
Практикалык сатып алуу сценарийи: Чоң көлөмдөгү GI катушкасынын сапасын текшерүү иши
Жакынкы заманда Түштүк-Чыгыш Азиядагы курулуш материалдарынын дистрибьютору менен байланыштуу проектте сатып алуучу 200 метрик тонна GI катуу орамды (Z275 жабык жана 0,5 мм калыңдыкта) чатырдын табактарын өндүрүү үчүн буйруткан. Жеткирүүгө чейинки текшерүүдө сатып алуучунун үчүнчү тараптын текшерүүчүсү орамдардын жакшыларында цинк бүртүктөрү жана сырткы орамдарда дросс белгилери көрүнүп турганын, башкача айтканда орамдардын жакшыларынын 15 проценти көрүнүп турган беттеги кемчиликтерге ээ экенин аныктаган. Сатып алуучу тарабынан кемчиликтүү орамдарды кайрадан текшерүүнү талап кылып, жүктөөгө чейин кемчиликтүү материалды камсыз кылуучу тарап тарабынан алмаштырылышын талап кылып, сатып алуучу потенциалдуу 12 000 долларлык кайра иштетүү чыгымдарын жана үч апталык өндүрүштүн токтоосун болтурган. Бул учур GI катуу орамдардын чоң көлөмдөгү сатып алуусу үчүн структураланган текшерүү протоколунун негизги мааниге ээ экенин көрсөтөт. 10 000 тоннадан ашык туруктуу запасын сактап, үч деңгээлдүү текшерүү процессин ишке ашырган сапатын контролдогон системалары бар камсыз кылуучулар, чоң көлөмдөгү буйрутмалар боюнча туруктуу сапатын тапшырууга жалпысынан жакшыраак даяр. Сатып алуучулар чоң көлөмдөгү буйрутмаларды бергенден мурун камсыз кылуучунун чындыгында сапатын контролдогон мүмкүнчүлүктөрүн фабриканын аудити же үчүнчү тараптын текшерүү долбоорлору аркылуу текшерүүгө тийиш.
Жи frequently берилген суроолор
Тышкы жагынан колдонуу үчүн GI орамынын минималдуу цинк коозу кандай болушу керек?
Чатыр жана стеналык коозу сыяктуу тышкы колдонулуштар үчүн Z180 цинк коозу минималдуу талап катары жалпысынан сунушталат, ал эми жээк жана жогорку дымкөтөрлүк шарттарында Z275 коозу иштетилет. Наадан талаптардын белгилениши күтүлгөн пайдалануу шарттарына, дизайндык өмүр узактыгына жана колдонулган имарат коддоруна негизделет.
Бир нече GI орамын чоң көлөмдөгү жүргүзүлүштө текшерүү үчүн канча орам тандалышы керек?
50 метрикалык тоннадан аз жүргүзүлүштөрдө ар бир орамды текшерүү мүмкүн жана сунушталат. 100–300 метрикалык тонна чоңдуктагы ирбеттер үчүн ISO 2859 же AQL стандартдарына негизделген таңдама планы колдонулат, анда жалпы орам санынын 10–20 проценти тандалат, бир нече жылуулук номерлерин жана өндүрүш партияларын көздөй таңдама жүргүзүлөт.
Мен өзүмчө текшерүү жүргүзбөстөн гана заводдун сыноо сертификатына ишене аламбы?
Миллдик сыноо сертификаттары маанилүү базалык маалыматтарды берсе да, алар өндүрүүчүнүн өзүнүн сапаттык жазууларын чагылдырат жана сактоо, ташуу же транзит убактысында пайда болгон кыйынчылыктарды чагылдыра албашы мүмкүн. Бирок, чоң көлөмдөгү GI орамдардын буйлурлары үчүн, анын баасы жогорку болгондуктан, өзүнчө үчүнчү тараптын текшерүүсү же жүктөө портунда кеминде көрүнүп турган текшерүү өтө керек, анткени бул документтеги белгилерге туура келген продукциянын нааданын тастыктоо үчүн.
 EN













