 EN

高品質な鋼巻きの輸出用包装および海上輸送:港から最終目的地まで、品質を一切妥協しない取り組み
2026/10/21
一流の鋼材輸出業者が、海上輸送中に白錆・エッジ損傷・湿気侵入をいかに防止しているか。専門的な包装・荷揚げ・積載のベストプラクティスを解説する完全ガイド。
2026/07/16

海外サプライヤーからバルクGIコイルを輸入する際、出荷前検査は単なる形式的な手続きではなく、財務上のリスクヘッジ手段です。1ロットのバルクGIコイルは、数十万ドルに及ぶ材料費を占めることがあり、貨物到着後に欠陥が発見された場合、プロジェクトの遅延、通関上の問題、および高額な再作業費用を招く可能性があります。被覆鋼板の品質管理に関する長年の実務経験に基づき、バルクGIコイルの検査プロセスは、少なくとも以下の6つの主要項目をカバーすべきです:寸法精度、亜鉛めっきの完全性、表面品質、機械的特性、化学組成、および包装規格適合性。各項目には、ASTM A653、JIS G3302、EN 10346などの国際規格が対応しており、許容公差範囲および試験方法が明記されています。これらの検査項目を理解しているバイヤーは、サプライヤーの品質管理システムが実質的に堅牢であるか、単なる宣伝に過ぎないかを効果的に評価できます。
バルクGIコイルの最初の検査項目は寸法精度であり、これには厚さ、幅、および平坦度が含まれます。ASTM A653またはJIS G3302 SGCC規格に準拠して製造された亜鉛めっき鋼帯の場合、厚さ公差は通常、公称ゲージのわずかな百分率(プラスマイナス)で規定されます。実際には、検査員がデジタルマイクロメーターを用いて、コイル幅およびコイル長さに沿った複数の位置で厚さを測定し、ゲージの均一性を確認します。幅は鋼巻尺またはレーザー測定器を用いて検証され、公差範囲は指定されたミルエッジまたはトリムエッジの状態によって異なります。平坦度は、試料長を巻き解いてから、エッジウェーブおよびセンターぶくれを標準ステッジ単位で測定することにより評価されます。一部の確立されたメーカーが採用しているように、製造工程全体で3段階の品質管理システムを維持するサプライヤーは、通常、バルクGIコイル出荷分の各コイルについて実測寸法を記載した工場検査証明書(ミルテスト証明書)を提供します。
亜鉛めっき量は、GI(溶融亜鉛めっき)鋼帯において arguably 最も重要な検査項目であり、耐食性および製品の使用寿命を直接左右します。標準的な溶融亜鉛めっき鋼帯のめっき量は通常、Z20~Z275 g/m²の範囲であり、具体的な要求仕様は最終用途によって定められます。検査担当者は、化学的に亜鉛層を剥離して重量差を測定する「重量法(ストリップ法)」、あるいは非破壊的な「X線蛍光分析法(XRF法)」のいずれかを用いてめっき量を確認します。めっき密着性は、規定直径のマンドレルで試験片を曲げる「曲げ試験」により評価され、曲げ後にめっき層に剥離や剥がれがないかを観察します。スキンパス処理を施し、均一なスパングル(結晶模様)が形成された適切に製造されたGI鋼帯は、180度の曲げ後でもめっき層の分離を示しません。大量のGI鋼帯を購入する際には、品質の低い製品に見られる「上下表面間のめっき量不均一」という欠陥を防ぐため、購入者は上下面それぞれのめっき量試験結果を要求すべきです。
バルクGIコイルの表面検査には、亜鉛めっき層に対する目視検査と触診が含まれます。一般的な表面欠陥には、亜鉛スパッタ、無めっき部(ベアスポット)、ドロス混入、傷、コイル破断、錆跡などがあります。検査担当者は通常、各コイルの外周および内径から数メートル分の巻き出しを行い、十分な照明下でこれらの欠陥を確認します。結晶粒(スパングル)模様は、規則的なスパングル仕様でも最小化スパングル仕様でも、均一かつ一貫性のあるものである必要があります。塗装またはカラーコーティングを施すことを前提としたGIコイルでは、表面の滑らかさが特に重要であり、不均一な箇所は塗膜を通して浮き出る(テレグラフ)可能性があります。多くの高品質サプライヤーが実施するスキンパス処理は、表面の平坦性を向上させ、成形時にストレッチャーストレインを引き起こす原因となる降伏点延長を除去します。また、油付着状態も確認する必要があります。用途によっては無油表面が求められる場合もあれば、軽度の防錆油付与が望ましい場合もあります。
機械的特性試験は、溶融亜鉛めっき鋼帯(GIコイル)が下流工程における成形および加工プロセスで適切に機能することを保証します。主要な特性には降伏強度、引張強度、および延長率があり、これらはASTM A370またはこれと同等の規格に基づく引張試験によって測定されます。DX51D+ZやSGCCなどの一般的な鋼種では、通常の降伏強度範囲は170~380 MPaであり、深絞り用鋼種の延長率は22%以上となります。化学組成は、ベースとなる鋼材の分光分析により検証され、炭素、ケイ素、マンガン、リン、硫黄の含有量が各鋼種の仕様要件と一致しているか確認されます。信頼性の高いサプライヤーは、出荷される各ロット番号(ヒートナンバー)について、機械的特性および化学組成の試験結果を記載した工場試験証明書(ミル・テスト・サーティフィケート)を提供します。購入者は、これらの証明書を各コイルに記載された実際の製品表示と照合し、サプライチェーン全体におけるトレーサビリティを確保する必要があります。
亜鉛めっき鋼帯(GIコイル)のバルク出荷向け最終検査項目であり、国際輸送および通関手続きの安全性を確保するために不可欠な包装、表示、および文書に関する検査を含む。GIコイルの標準的な海運適合包装には、内側に防水紙、外側に金属またはプラスチック製のエンドキャップ、周囲に鋼製バンド、および木製パレットまたは鋼製クレードルが用いられる。各コイルには、熱処理番号、鋼種、寸法、めっき量、ロット番号、および供給元識別情報が明確に表示される必要がある。添付文書には、工場試験証明書(ミル・テスト・サーティフィケート)、梱包明細書(パッキングリスト)、商業インボイス、および原産地証明書が含まれ、これらは実際の製品表示と整合性を保つ必要がある。バルクGIコイルの出荷においては、検査担当者はさらに、コイルの内径および外径が船舶またはコンテナの積載計画と一致することを確認する必要がある。寸法の不一致は積載困難や輸送中の損傷を引き起こす可能性がある。
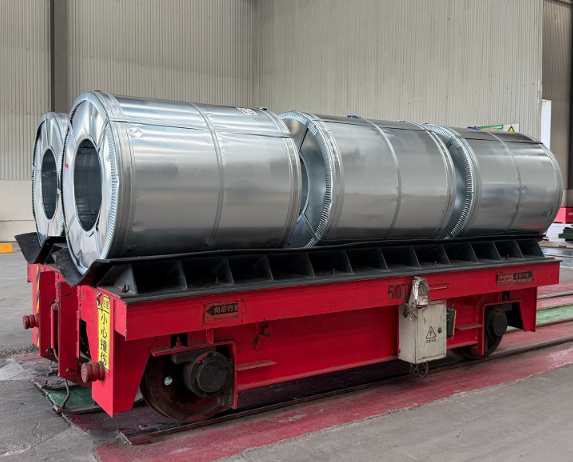
最近、東南アジアの建設資材卸売業者を対象としたプロジェクトにおいて、バイヤーが屋根材製造用に溶融亜鉛めっき鋼帯(GIコイル)200メトリックトン(Z275メッキ、厚さ0.5mm)を発注しました。出荷前検査の際、バイヤーが手配した第三者検査機関が、約15%のコイルに外周部に亜鉛スパッターやドロス痕などの目視可能な表面欠陥が存在することを確認しました。これに対し、バイヤーは該当コイルの再検査を要求し、積載前に不良品の交換をサプライヤーに義務付けました。その結果、推定で12,000米ドル相当の再加工費用および3週間の生産遅延を回避しました。この事例は、大量のGIコイル調達において体系的な検査プロトコルがいかに重要であるかを示しています。在庫常備量が10,000トン以上であり、三段階検査プロセスを実施するなど、確立された品質管理(QC)体制を有するサプライヤーは、大口注文においても一貫した品質を提供する能力に優れています。バイヤーは、大量注文を発注する前に、工場監査や第三者検査報告書などを通じて、サプライヤーの実際のQC対応能力を必ず確認すべきです。
屋根材や壁面クラッドなどの屋外用途では、一般的に亜鉛被覆量Z180以上の使用が推奨されます。沿岸部や高湿度環境では、より耐食性の高いZ275が好ましいです。具体的な要件は、想定される使用環境、設計寿命、および適用される建築基準に基づいて決定する必要があります。
50メトリックトン未満の出荷物については、すべてのコイルを検査することが現実的であり、推奨されます。100~300メトリックトンの大量出荷物については、通常、ISO 2859またはAQL規格に基づくサンプリング計画を適用し、全コイル数の10~20%をサンプルとして選定します。この際、複数の熱処理番号および製造ロットから均等にサンプルを採取することが重要です。
ミル試験証明書は貴重な基準データを提供しますが、これは製造元が自ら作成した品質記録であり、保管・取扱・輸送中に生じる問題を反映していない場合があります。大量の亜鉛めっき鋼板(GI)コイル注文のように、金額的に大きな価値を持つ案件では、実際の製品が記載された仕様と一致することを確認するため、独立した第三者機関による検査、あるいは最低限でも積載港における目視検査を強く推奨します。

2026/10/21
一流の鋼材輸出業者が、海上輸送中に白錆・エッジ損傷・湿気侵入をいかに防止しているか。専門的な包装・荷揚げ・積載のベストプラクティスを解説する完全ガイド。

2026/09/23
瀋陽元和鋼材貿易有限公司では、事業は製品や見積もり、納期といったものだけに基づいていません。それは「人」に基づいています。日々一緒に働く同僚、彼らを支える家族、そして当社を信頼してくださるお客様――こうしたすべての人々が、当社の事業を支えています。

2026/09/11
カスタム長さでの高精度カットGIコイルシートの仕様設定方法を学びましょう——許容差の選択、コーティングの品質保証、注文時のポイントなど。

2026/09/11
高級仕上げのガルバリウム鋼板コイルが、完成した建築製品において優れた塗装密着性と外観の一貫性を実現する理由をご確認ください。今すぐ仕様書をお求めください。

2026/09/10
厳しい沿岸環境下において、厚膜コーティングされたガルバリウム鋼帯が優れた耐食性を発揮し、長期的なメンテナンスコストを削減する理由を解説します。

グリーン変革、製品比較、選定ガイド、業界活性化をカバーし、カラースチール産業の動向を総合的に把握するための支援を行います。

地球規模の気候変動対策および「一帯一路」イニシアチブによる国際協力が、カラースチール産業のグリーンで持続可能な発展への転換を加速させています。

PPGIとPPGLを、性能、耐久性、用途の観点から比較し、プロジェクトに最適な塗装鋼板を選定する際の参考となる情報を提供します。

カラースチールコイルの選定および施工に関する実用的なガイドです。プロジェクトにおいて、最適な性能、耐久性、コスト効率を実現するためのサポートを行います。

業界フォーラムを通じてデジタル化とグリーン変革を推進し、イノベーションと連携により鋼鉄産業の発展を後押しします。

