Porozumenie kritickému významu pred-dodávkovej prehliadky pre GI cievku
Pri dovoze hromadných rolí zinkovaného ocele (GI) od zahraničných dodávateľov nie je predodberová kontrola iba formálny krok, ale finančná ochrana. Jedna dávka hromadných rolí zinkovanej ocele môže predstavovať materiálové náklady vo výške desiatok tisíc dolárov a nedostatky zistené po príchode zásielky môžu spôsobiť oneskorenia projektu, komplikácie pri colnom prechode a nákladné opravy. Na základe rokov praktických skúseností s riadením kvality povlakovanej ocele by proces kontroly hromadných rolí zinkovanej ocele mal zahŕňať aspoň šesť základných kategórií: presnosť rozmerov, integritu zinkového povlaku, kvalitu povrchu, mechanické vlastnosti, chemické zloženie a zhodu balenia. Každá z týchto kategórií zodpovedá konkrétnym medzinárodným normám, ako sú ASTM A653, JIS G3302 a EN 10346, ktoré definujú prípustné tolerančné rozsahy a metódy testovania. Kupujúci, ktorí tieto položky kontroly pochopia, dokážu efektívne posúdiť, či je systém kontroly kvality dodávateľa skutočne robustný, alebo len deklaruje takú robustnosť.
Normy pre overenie rozmerov a hrúbky
Prvou kontrolnou položkou pre akýkoľvek hromadný zinkovaný oceľový kotúč je rozmerná presnosť, ktorá zahŕňa hrúbku, šírku a rovnosť. Pre zinkovaný oceľový kotúč vyrobený v súlade so štandardmi ASTM A653 alebo JIS G3302 SGCC sa tolerancia hrúbky zvyčajne uvádza ako plus alebo mínus malé percento menovej hrúbky. V praxi kontrolori používajú digitálne mikrometre na meranie hrúbky v niekoľkých bodoch cez šírku kotúča a pozdĺž jeho dĺžky, pričom kontrolujú konzistentnú kontrolu hrúbky. Šírka sa overuje pomocou oceľových pásov alebo laserových meracích zariadení, pričom tolerančné pásma závisia od špecifikovanej podmienky okraja (valcovací okraj alebo orezaný okraj). Rovnosť sa posudzuje rozvinutím vzorky určitej dĺžky a meraním vlnitosti okraja a vystúpenia strednej časti vzhľadom na štandardné jednotky na meranie rovnosti. Dodávateľ, ktorý uplatňuje trojstupňový systém kontroly kvality počas celého výrobného procesu – ako to robia niektorí uznávaní výrobcovia – zvyčajne poskytuje certifikát výrobného závodu, v ktorom sú uvedené skutočné rozmerné údaje pre každý kotúč v dodávke hromadných zinkovaných oceľových kotúčov.
Hmotnosť zinkového povlaku a skúška adhézie
Hmotnosť zinkového povlaku je pravdepodobne najkritičtějšou položkou pri kontrole cievok z galvanizovanej ocele (GI), pretože priamo určuje odolnosť voči korózii a životnosť výrobku. Rozsah hmotnosti zinkového povlaku pre štandardné cievky z galvanizovanej ocele sa zvyčajne pohybuje medzi Z20 a Z275 gramov na meter štvorcový, pričom konkrétny požiadavkový rozsah je určený koncovým použitím. Kontrola hmotnosti povlaku sa vykonáva buď gravimetrickou metódou odstraňovania povlaku (strip method), pri ktorej sa zinkový povlak chemicky odstráni a zmeria sa rozdiel v hmotnosti, alebo nezničivou metódou fluorescenčnej röntgenovej spektrometrie (XRF). Adhézia povlaku sa skúša ohybovými skúškami, pri ktorých sa vzorka ohne okolo mandrelu s určeným priemerom a povlak sa preskúma na prítomnosť odštiepovania alebo odpadávania. Správne vyrobená cievka z galvanizovanej ocele (GI) s úpravou povrchu skin-pass a bežným štruktúrovaním povlaku (spangle) by nemala ukazovať žiadne oddelenie povlaku ani po ohybe o 180 stupňov. Pri objednávkach cievok z galvanizovanej ocele (GI) vo veľkom množstve by si nakupujúci mali vyžiadať výsledky skúšok hmotnosti povlaku pre obe povrchy – horný aj dolný – pretože nerovnomerné rozloženie povlaku je bežnou chybou výrobkov nižšej kvality.
Hodnotenie kvality povrchu a vizuálnych defektov
Pri povrchovej skúške hromadného zinkovaného (GI) cievkového materiálu sa vykonáva vizuálna kontrola aj dotyková skúška zinkového povlaku. Medzi bežné povrchové defekty patria rozstrek zinku, nezinkované miesta, inklúzie drossu, poškrabania, prerušenia cievky a hrdzové škvrny. Kontrolori zvyčajne odvinú niekoľko metrov materiálu z vonkajšieho závitu a vnútorného priemeru každej cievky a pod vhodným osvetlením skúmajú povrch na prítomnosť týchto defektov. Vzor zinkových kryštálov (tzv. spangle) by mal byť rovnaký a konzistentný, bez ohľadu na to, či je požadovaný pravidelný alebo minimalizovaný vzor. Pre GI cievkový materiál určený na neskoršie náterovanie alebo farebné povlakovanie je obzvlášť dôležitá povrchová hladkosť, pretože akékoľvek nerovnosti sa prejavujú cez náterovú vrstvu. Úprava tzv. skin-pass, ktorú uplatňujú mnohé kvalitné dodávateľské firmy, zlepšuje plošnosť povrchu a odstraňuje deformáciu pri dolnom medze klzu, ktorá môže spôsobiť vznik stretcherových trhliniek počas tvárnenia. Okrem toho sa musí skontrolovať aj stav mazania povrchu, keďže niektoré aplikácie vyžadujú nepomazaný povrch, zatiaľ čo iné profitujú z ľahkého protihrdzového oleja.
Overovanie mechanických vlastností a chemického zloženia
Skúška mechanických vlastností zabezpečuje, že hromadná žľabovaná oceľová páska s pozinkovaným povrchom (GI) bude správne fungovať pri následných procesoch tvárnenia a spracovania. Kľúčové vlastnosti zahŕňajú mez úmernosti, pevnosť v ťahu a percentuálny podiel predĺženia, ktoré sa stanovujú prostredníctvom skúšky ťahu podľa ASTM A370 alebo ekvivalentných noriem. Pre bežné triedy, ako napríklad DX51D+Z alebo SGCC, je typický rozsah meze úmernosti 170 až 380 MPa a hodnoty predĺženia sú 22 percent alebo vyššie pre triedy určené na hlboké taženie. Chemické zloženie sa overuje spektrometrickou analýzou základnej ocele, pri ktorej sa kontroluje obsah uhlíka, kremíka, mangánu, fosforu a síry v súlade s požiadavkami špecifikovanej triedy. Spoľahlivý dodávateľ poskytne certifikáty skúšok z výrobného závodu, ktoré dokumentujú výsledky mechanických aj chemických skúšok pre každé číslo tavby v dodávke. Odberatelia by mali tieto certifikáty porovnať s označením výrobku na každej cievke, aby zabezpečili sledovateľnosť po celom dodávateľskom reťazci.
Dodržiavanie požiadaviek na balenie, označovanie a dokumentáciu
Kategória finálnej kontroly pre hromadné cievky z pozinkovanej ocele (GI) zahŕňa balenie, označovanie a dokumentáciu, ktoré sú nevyhnutné pre bezpečné medzinárodné prepravovanie a tamnú kontrolu. Štandardné námorné balenie pre cievky z pozinkovanej ocele zvyčajne pozostáva z vnútorného vodovzdorného papiera, vonkajších kovových alebo plastových koncových krytov, obvodového oceľového pásu a drevených palet alebo oceľových podkladov. Každá cievka musí byť jasne označená číslom tavby, triedou, rozmermi, hmotnosťou povlaku, číslom šarže a identifikáciou dodávateľa. Dokumentácia musí obsahovať certifikát skúšok výrobného závodu, zoznam balenia, obchodnú faktúru a certifikát pôvodu, pričom všetky tieto dokumenty musia byť v súlade so skutočným označením výrobku. Pri hromadných dodávkach cievok z pozinkovanej ocele by inšpektori mali tiež overiť, či vnútorný a vonkajší priemer cievok zodpovedá plánu naloženia do lode alebo kontajnera, pretože nesúlad rozmerov môže spôsobiť problémy pri naložení a poškodenie počas prepravy.
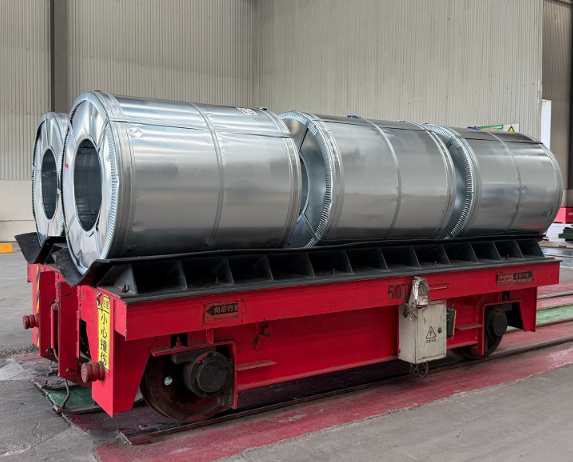
Praktický prípad zdrojovania: Audit kvality hromadného GI valca
V nedávnom projekte zahŕňajúcom distribútora stavebných materiálov v juhovýchodnej Ázii si kupujúci objednal 200 metrických ton GI cievok s povlakom Z275 a hrúbkou 0,5 mm na výrobu strešných plechov. Počas predodberovej inšpekcie zistil tretí stranou zamestnaný inšpektor kupujúceho, že približne 15 percent cievok vykazovalo viditeľné povrchové chyby vrátane rozstrekov zinku a známok škváry na vonkajších závitoch. Tým, že si kupujúci vyžadoval opätovnú inšpekciu postihnutých cievok a požadoval od dodávateľa nahradiť chybný materiál pred nakladaním, sa vyhol odhadovaným nákladom na opätovné spracovanie vo výške 12 000 USD a oneskoreniu výroby o tri týždne. Tento prípad ilustruje, prečo je štruktúrovaný inšpekčný protokol nevyhnutný pri hromadnom nákupе GI cievok. Dodávatelia s ustanovenými systémami kontroly kvality, napríklad tí, ktorí udržiavajú trvalé zásoby nad 10 000 ton a uplatňujú trojstupňové inšpekčné procesy, sú všeobecne lepšie pripravení na dodávanie konzistentnej kvality pri objednávkach veľkého rozsahu. Kupujúci by mali vždy overiť skutočné schopnosti dodávateľa v oblasti kontroly kvality prostredníctvom auditov výrobných závodov alebo správ tretích strán o inšpekciách pred umiestnením hromadných objednávok.
Často kladené otázky
Aká je minimálna odporúčaná hmotnosť zinkového povlaku pre vonkajšie aplikácie GI cievok?
Pre vonkajšie aplikácie, ako sú strešné krytiny a fasádne obklady, sa všeobecne odporúča minimálna hmotnosť zinkového povlaku Z180, pričom pre pobréžne alebo vysokovlhkostné prostredia je uprednostňovaný povlak Z275. Konkrétne požiadavky by mali byť určené na základe očakávaného prevádzkového prostredia, návrhovej životnosti a platných stavebných predpisov.
Koľko cievok sa má vybrať na kontrolu pri hromadnej dodávke GI cievok?
Pri dodávkach do 50 metrických ton je možné a odporúča sa skontrolovať každú cievku. Pri väčších dodávkach 100 až 300 metrických ton sa zvyčajne uplatňuje plán výberu vzoriek podľa noriem ISO 2859 alebo AQL, pričom veľkosť vzorky predstavuje 10 až 20 percent celkového počtu cievok s dôrazom na viaceré čísla tepelných dávok a výrobných šarží.
Môžem sa spoľahnúť výlučne na certifikát výrobcu bez vykonania nezávislej kontroly?
Hoci certifikáty skúšok z výrobného závodu poskytujú cenné východiskové údaje, predstavujú vlastné záznamy výrobcu o kvalite a nemusia zachytiť problémy, ktoré vzniknú počas skladovania, manipulácie alebo prepravy. Pri objednávkach hromadných rolí pozinkovanej ocele (GI), ktoré predstavujú významnú finančnú hodnotu, sa dôrazne odporúča nezávislá kontrola tretími stranami alebo minimálne vizuálna kontrola na nákladnom prístave, aby sa potvrdilo, že skutočný výrobok zodpovedá dokumentovaným špecifikáciám.
 EN













