Comprensión del papel fundamental de la inspección previa a la entrega para la bobina de acero galvanizado (GI)
Al importar bobinas de acero galvanizado (GI) a granel de proveedores extranjeros, la inspección previa a la entrega no es una mera formalidad, sino una salvaguarda financiera. Un solo lote de bobinas de acero galvanizado (GI) a granel puede representar decenas de miles de dólares en costos de materiales, y los defectos detectados tras la llegada del embarque pueden provocar retrasos en el proyecto, complicaciones aduaneras y costosas reformas. Con base en años de experiencia práctica en la gestión de calidad del acero recubierto, el proceso de inspección de las bobinas de acero galvanizado (GI) a granel debe abarcar al menos seis categorías fundamentales: precisión dimensional, integridad del recubrimiento de zinc, calidad superficial, propiedades mecánicas, composición química y cumplimiento del embalaje. Cada categoría se corresponde con normas internacionales específicas, como ASTM A653, JIS G3302 y EN 10346, que definen los rangos de tolerancia aceptables y los métodos de ensayo. Los compradores que comprenden estos elementos de inspección pueden evaluar eficazmente si el sistema de control de calidad de un proveedor es realmente robusto o simplemente lo afirma.
Normas de verificación dimensional y de calibre
El primer elemento de inspección para cualquier bobina de acero galvanizado en rollo es la precisión dimensional, que incluye el espesor, el ancho y la planicidad. Para las bobinas de acero galvanizado fabricadas según las normas ASTM A653 o JIS G3302 SGCC, la tolerancia de espesor suele especificarse como más o menos un pequeño porcentaje del calibre nominal. En la práctica, los inspectores utilizan micrómetros digitales para medir el espesor en varios puntos a lo ancho de la bobina y a lo largo de su longitud, verificando un control constante del calibre. El ancho se verifica mediante cintas métricas de acero o dispositivos láser de medición, con bandas de tolerancia que dependen de la condición especificada del borde laminado o del borde recortado. La planicidad se evalúa desenrollando una muestra de longitud determinada y midiendo las ondulaciones en los bordes y el abombamiento central respecto a unidades estándar de planicidad. Un proveedor que mantenga un sistema de control de calidad de tres niveles durante toda la producción, como hacen algunos fabricantes consolidados, normalmente proporcionará un certificado de ensayo de fábrica que muestre las mediciones dimensionales reales de cada bobina en el envío en masa de bobinas de acero galvanizado.
Prueba del peso del recubrimiento de zinc y de la adherencia
El peso del recubrimiento de zinc es, sin duda, el elemento de inspección más crítico para la bobina de acero galvanizado (GI), ya que determina directamente la resistencia a la corrosión y la vida útil del producto. El rango de peso del recubrimiento para la bobina estándar de acero galvanizado suele oscilar entre Z20 y Z275 gramos por metro cuadrado, siendo el requisito específico determinado por la aplicación final. Los inspectores verifican el peso del recubrimiento mediante el método gravimétrico de decapado, que consiste en eliminar químicamente la capa de zinc y pesar la diferencia, o mediante el método no destructivo de fluorescencia de rayos X. La adherencia del recubrimiento se evalúa mediante ensayos de doblado, en los que una muestra se dobla alrededor de un mandril de diámetro especificado y se examina el recubrimiento para detectar desprendimiento o descamación. Una bobina GI fabricada correctamente, con tratamiento de pasada ligera (skin-pass) y espángulo regular, no debe presentar separación del recubrimiento incluso tras un doblado de 180 grados. Para pedidos al por mayor de bobinas GI, los compradores deben solicitar los resultados de los ensayos de peso del recubrimiento tanto para la superficie superior como para la inferior, ya que la distribución irregular del recubrimiento es un defecto común en productos de menor calidad.
Evaluación de la calidad superficial y los defectos visuales
La inspección superficial de la bobina de acero galvanizado en masa implica tanto un examen visual como una evaluación táctil de la capa de zinc. Los defectos superficiales comunes incluyen salpicaduras de zinc, zonas desnudas, inclusiones de escoria, rayaduras, roturas de la bobina y manchas de óxido. Normalmente, los inspectores desenrollan varios metros desde la envoltura exterior y el diámetro interior de cada bobina, examinando la superficie bajo una iluminación adecuada para detectar estos defectos. El patrón de cristales (spangle) debe ser uniforme y consistente, ya sea que se especifique un patrón regular o uno minimizado. Para las bobinas de acero galvanizado destinadas a pintura posterior o recubrimiento colorido, la lisura superficial es especialmente importante, ya que cualquier irregularidad se trasladará a través de la capa de pintura. El tratamiento de pasada ligera (skin-pass), aplicado por muchos proveedores de calidad, mejora la planicidad superficial y elimina la elongación en el punto de fluencia, que puede provocar estrías de estiramiento durante el conformado. Asimismo, se debe verificar el estado de engrase de la superficie, ya que algunas aplicaciones requieren superficies sin aceite, mientras que otras se benefician de una ligera capa de aceite preventivo contra la corrosión.
Validación de las propiedades mecánicas y la composición química
Las pruebas de propiedades mecánicas garantizan que la bobina de acero galvanizado en caliente (GI) funcionará correctamente en los procesos posteriores de conformado y fabricación. Las propiedades clave incluyen la resistencia al fluencia, la resistencia a la tracción y el porcentaje de alargamiento, las cuales se determinan mediante ensayos de tracción según la norma ASTM A370 o estándares equivalentes. Para grados comunes como DX51D+Z o SGCC, el rango típico de resistencia al fluencia es de 170 a 380 MPa, con valores de alargamiento iguales o superiores al 22 % para grados destinados a embutición profunda. La composición química se verifica mediante análisis espectrométrico del acero base, evaluando el contenido de carbono, silicio, manganeso, fósforo y azufre conforme a los requisitos especificados para cada grado. Un proveedor confiable proporcionará certificados de ensayo de fábrica que documenten tanto los resultados de los ensayos mecánicos como los químicos para cada número de colada incluido en el envío. Los compradores deben contrastar estos certificados con las marcas reales impresas en cada bobina para asegurar la trazabilidad a lo largo de toda la cadena de suministro.
Cumplimiento de los requisitos de embalaje, marcado y documentación
La categoría de inspección final para las bobinas de acero galvanizado (GI) a granel abarca el embalaje, el marcado y la documentación, elementos esenciales para el transporte internacional seguro y el despacho aduanero. El embalaje estándar apto para el transporte marítimo de bobinas de acero galvanizado suele incluir papel impermeable interior, tapas extremas metálicas o plásticas exteriores, cinchas de acero circunferenciales y paletas de madera o soportes de acero. Cada bobina debe estar claramente marcada con el número de colada, la calidad, las dimensiones, el peso del recubrimiento, el número de lote y la identificación del proveedor. La documentación debe incluir el certificado de ensayo de fábrica, la lista de empaque, la factura comercial y el certificado de origen, todos los cuales deben coincidir con las marcas reales del producto. Para los envíos a granel de bobinas de acero galvanizado, los inspectores también deben verificar que el diámetro interior y el diámetro exterior de las bobinas coincidan con el plan de carga del buque o del contenedor, ya que las discrepancias dimensionales pueden ocasionar dificultades durante la carga y daños en tránsito.
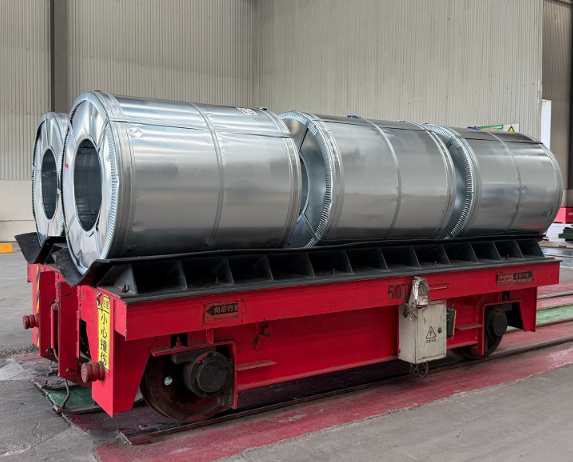
Escenario práctico de aprovisionamiento: Caso de auditoría de calidad de bobinas GI a granel
En un proyecto reciente que involucró a un distribuidor de materiales de construcción en el sudeste asiático, un comprador solicitó 200 toneladas métricas de bobinas de acero galvanizado (GI) con recubrimiento Z275 y espesor de 0,5 mm para la producción de láminas para techos. Durante la inspección previa al embarque, el inspector externo del comprador descubrió que aproximadamente el 15 % de las bobinas presentaba defectos visibles en la superficie, como salpicaduras de zinc y marcas de escoria en las capas exteriores. Al solicitar una nueva inspección de las bobinas afectadas y exigir al proveedor que sustituyera el material defectuoso antes de su carga, el comprador evitó costos estimados de reacondicionamiento por valor de 12 000 USD y un retraso de tres semanas en la producción. Este caso demuestra por qué un protocolo estructurado de inspección es esencial para la adquisición en grandes volúmenes de bobinas de acero galvanizado (GI). Los proveedores con sistemas establecidos de control de calidad, como aquellos que mantienen niveles constantes de inventario superiores a 10 000 toneladas e implementan procesos de inspección en tres niveles, suelen estar mejor posicionados para garantizar una calidad constante en pedidos de gran volumen. Los compradores siempre deben verificar las capacidades reales de control de calidad del proveedor mediante auditorías en fábrica o informes de inspección realizados por terceros antes de realizar pedidos en grandes volúmenes.
Preguntas frecuentes
¿Cuál es el peso mínimo recomendado del recubrimiento de cinc para aplicaciones al aire libre con bobinas de acero galvanizado (GI)?
Para aplicaciones al aire libre, como techos y revestimientos de paredes, generalmente se recomienda un peso mínimo de recubrimiento de cinc de Z180, siendo Z275 la opción preferida en entornos costeros o de alta humedad. El requisito específico debe determinarse según el entorno de servicio previsto, la vida útil proyectada y los códigos de construcción aplicables.
¿Cuántas bobinas deben muestrearse para su inspección en un envío en masa de bobinas de acero galvanizado (GI)?
Para envíos inferiores a 50 toneladas métricas, es factible y recomendable inspeccionar cada bobina. Para envíos mayores, de 100 a 300 toneladas métricas, normalmente se aplica un plan de muestreo basado en las normas ISO 2859 o AQL, con tamaños de muestra del 10 al 20 % del número total de bobinas, centrándose en múltiples números de colada y lotes de producción.
¿Puedo confiar únicamente en el certificado de ensayo de fábrica sin realizar una inspección independiente?
Aunque los certificados de ensayo de fábrica proporcionan datos básicos valiosos, representan los propios registros de calidad del fabricante y pueden no capturar problemas que surjan durante el almacenamiento, la manipulación o el transporte. Para pedidos al por mayor de bobinas de acero galvanizado (GI) que representan un valor financiero significativo, se recomienda encarecidamente una inspección independiente por parte de un tercero o, como mínimo, una verificación visual en el puerto de carga para confirmar que el producto real coincide con las especificaciones documentadas.
 EN













