Comprendere il ruolo critico dell'ispezione pre-consegna per la bobina GI
Quando si importano bobine di acciaio zincato a caldo (GI) in grandi quantità da fornitori esteri, l’ispezione pre-consegna non è una semplice formalità, ma una salvaguardia finanziaria. Un singolo lotto di bobine di acciaio zincato a caldo in grandi quantità può rappresentare decine di migliaia di dollari di costo materiale, e i difetti rilevati dopo l’arrivo della spedizione possono causare ritardi nei progetti, complicazioni doganali e costosi interventi di ripristino. Sulla base di anni di esperienza pratica nella gestione della qualità dell’acciaio rivestito, il processo di ispezione per le bobine di acciaio zincato a caldo in grandi quantità deve coprire almeno sei categorie fondamentali: precisione dimensionale, integrità del rivestimento di zinco, qualità della superficie, proprietà meccaniche, composizione chimica e conformità dell’imballaggio. Ogni categoria corrisponde a specifiche norme internazionali, quali ASTM A653, JIS G3302 ed EN 10346, che definiscono i campi di tolleranza accettabili e i metodi di prova. Gli acquirenti che conoscono questi elementi di ispezione possono valutare efficacemente se il sistema di controllo qualità di un fornitore è effettivamente solido o semplicemente dichiarato tale.
Norme per la verifica delle dimensioni e dello spessore
Il primo elemento da ispezionare per qualsiasi bobina in acciaio zincato a caldo (GI) in grandi quantità è l'accuratezza dimensionale, che comprende lo spessore, la larghezza e la planarità. Per le bobine di acciaio zincato prodotte secondo gli standard ASTM A653 o JIS G3302 SGCC, la tolleranza di spessore è generalmente specificata come più o meno una piccola percentuale dello spessore nominale. Nella pratica, gli ispettori utilizzano micrometri digitali per misurare lo spessore in più punti lungo la larghezza della bobina e lungo la sua lunghezza, verificando un controllo coerente dello spessore. La larghezza viene verificata mediante nastri metrici in acciaio o dispositivi di misurazione laser, con fasce di tolleranza che dipendono dalle condizioni specificate del bordo laminato o del bordo tagliato. La planarità viene valutata svolgendo un campione di lunghezza e misurando l’ondulazione dei bordi e il rigonfiamento centrale rispetto alle unità standard di riferimento per la planarità. Un fornitore che adotta un sistema di controllo qualità a tre livelli durante l’intero processo produttivo, come fanno alcuni produttori consolidati, fornisce tipicamente un certificato di prova del laminatoio che riporta le effettive misure dimensionali per ciascuna bobina nella spedizione in grandi quantità di bobine GI.
Prova del peso del rivestimento in zinco e dell'adesione
Il peso del rivestimento in zinco è probabilmente l'elemento di ispezione più critico per la bobina zincata (GI), poiché determina direttamente la resistenza alla corrosione e la durata del prodotto. L'intervallo di peso del rivestimento per le bobine in acciaio zincato standard varia generalmente da Z20 a Z275 grammi per metro quadrato, con il requisito specifico stabilito dall'applicazione finale. Gli ispettori verificano il peso del rivestimento utilizzando o il metodo gravimetrico a striscia, che prevede la rimozione chimica dello strato di zinco e la pesatura della differenza, oppure il metodo non distruttivo a fluorescenza a raggi X. L'adesione del rivestimento viene testata mediante prove di piegatura, nelle quali un campione viene piegato attorno a un mandrino di diametro specificato e il rivestimento viene esaminato per rilevare distacchi o scaglie. Una bobina zincata (GI) correttamente prodotta, con trattamento di skin-pass e fioritura regolare, non deve presentare alcuna separazione del rivestimento neppure dopo una piegatura di 180 gradi. Per ordini in grandi quantità di bobine zincate (GI), gli acquirenti dovrebbero richiedere i risultati dei test del peso del rivestimento sia per la superficie superiore che per quella inferiore, poiché una distribuzione non uniforme del rivestimento è un difetto comune nei prodotti di qualità inferiore.
Valutazione della qualità superficiale e dei difetti visivi
L'ispezione superficiale della bobina di lamiera zincata a caldo (GI) in grande quantità prevede sia un esame visivo che una valutazione tattile dello strato di zinco. I difetti superficiali più comuni includono schizzi di zinco, zone non zincate (bare spots), inclusioni di scoria (dross), graffi, rotture della bobina e macchie di ruggine. Gli ispettori solitamente svolgono alcuni metri di lamiera sia dal rivestimento esterno che dal diametro interno di ciascuna bobina, esaminando la superficie in condizioni di illuminazione adeguata alla ricerca di tali difetti. Il motivo dei cristalli di zinco (spangle) deve essere uniforme e coerente, sia che venga specificato il tipo regolare sia quello a spangle ridotto. Per le bobine GI destinate a successivi trattamenti di verniciatura o di rivestimento colorato, la planarità superficiale è particolarmente importante, poiché qualsiasi irregolarità si ripercuoterà sullo strato di vernice. Il trattamento di skin-pass, applicato da molti fornitori qualificati, migliora la planarità superficiale ed elimina l’allungamento al limite di snervamento, che potrebbe causare deformazioni (stretcher strains) durante le operazioni di formatura. Va inoltre verificato lo stato dell’oleatura superficiale, poiché alcune applicazioni richiedono superfici non oleate, mentre altre traggono vantaggio da un leggero olio anticorrosivo.
Convalida delle proprietà meccaniche e della composizione chimica
I test sulle proprietà meccaniche garantiscono che la bobina in lamiera zincata a caldo (GI) in massa funzioni correttamente nei successivi processi di formatura e lavorazione. Le principali proprietà includono il limite di snervamento, la resistenza a trazione e la percentuale di allungamento, determinate mediante prove di trazione secondo la norma ASTM A370 o standard equivalenti. Per le grade più comuni, come DX51D+Z o SGCC, l’intervallo tipico del limite di snervamento è compreso tra 170 e 380 MPa, con valori di allungamento pari almeno al 22% per le grade adatte alla stampaggio profondo. La composizione chimica viene verificata tramite analisi spettrometrica dell’acciaio di base, controllando i contenuti di carbonio, silicio, manganese, fosforo e zolfo rispetto ai requisiti specificati per ciascuna grade. Un fornitore affidabile rilascia certificati di prova di laminato che documentano sia i risultati dei test meccanici che quelli chimici per ogni numero di colata presente nella spedizione. Gli acquirenti devono incrociare tali certificati con le marcature effettive presenti su ciascuna bobina per garantire la tracciabilità lungo tutta la catena di approvvigionamento.
Conformità dell'imballaggio, della marcatura e della documentazione
La categoria di ispezione finale per le bobine in lamiera zincata (GI) sfuse comprende l'imballaggio, la marcatura e la documentazione, elementi essenziali per la spedizione internazionale sicura e per lo sdoganamento. L'imballaggio standard idoneo al trasporto marittimo per le bobine in lamiera zincata prevede generalmente una carta impermeabile interna, tappi terminali esterni in metallo o plastica, fasciature circonferenziali in acciaio e pallet in legno o supporti in acciaio. Ogni bobina deve essere chiaramente marcata con il numero del lotto di fusione, la qualità, le dimensioni, il peso del rivestimento, il numero del lotto e l'identificativo del fornitore. La documentazione deve includere il certificato di prova del laminatoio, la lista d'imballo, la fattura commerciale e il certificato di origine, tutti i quali devono essere coerenti con le marcature effettive presenti sul prodotto. Per le spedizioni di bobine in lamiera zincata sfuse, gli ispettori devono inoltre verificare che il diametro interno e quello esterno delle bobine corrispondano al piano di carico della nave o del contenitore, poiché eventuali discrepanze dimensionali possono causare difficoltà nel caricamento e danni durante il trasporto.
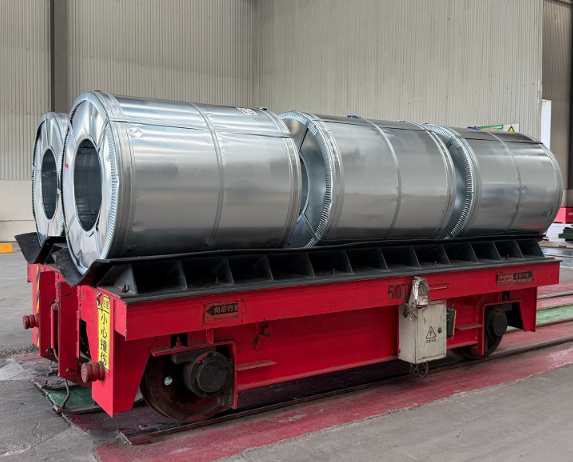
Scenario pratico di approvvigionamento: un caso di audit sulla qualità di una bobina GI in quantità elevata
In un recente progetto che coinvolgeva un distributore di materiali da costruzione nel Sud-Est asiatico, un acquirente ha ordinato 200 tonnellate metriche di nastro in lamiera zincata (GI coil) con rivestimento Z275 e spessore di 0,5 mm per la produzione di lamiere per tetti. Durante l’ispezione pre-speditiva, l’ispettore terzo incaricato dall’acquirente ha rilevato che circa il 15% dei nastri presentava difetti superficiali visibili, tra cui schizzi di zinco e tracce di scoria sugli strati esterni. Richiedendo una nuova ispezione dei nastri interessati e imponendo al fornitore di sostituire il materiale difettoso prima del caricamento, l’acquirente ha evitato costi stimati di riwork pari a 12.000 USD e un ritardo produttivo di tre settimane. Questo caso dimostra perché un protocollo strutturato di ispezione è essenziale nell’acquisto in grandi quantità di nastro in lamiera zincata (GI coil). I fornitori dotati di sistemi consolidati di controllo qualità, ad esempio quelli che mantengono livelli di stock costanti superiori a 10.000 tonnellate e applicano processi di ispezione articolati su tre livelli, sono generalmente in grado di garantire una qualità costante anche per ordini di grande volume. Gli acquirenti dovrebbero sempre verificare le effettive capacità di controllo qualità del fornitore mediante audit in fabbrica o rapporti di ispezione effettuati da terze parti prima di piazzare ordini in grandi quantità.
Domande frequenti
Qual è il peso minimo del rivestimento di zinco raccomandato per le applicazioni all'aperto con nastri in lamiera zincata a caldo (GI)?
Per applicazioni all'aperto, come tetti e rivestimenti per pareti, si raccomanda generalmente un peso minimo del rivestimento di zinco pari a Z180, mentre Z275 è preferibile in ambienti costieri o ad alta umidità. Il requisito specifico deve essere determinato in base all'ambiente operativo previsto, alla durata di progetto e ai codici edilizi applicabili.
Quanti nastri devono essere sottoposti a ispezione in una spedizione in blocco di nastri in lamiera zincata a caldo (GI)?
Per spedizioni inferiori a 50 tonnellate metriche, ispezionare ogni nastro è fattibile e raccomandato. Per spedizioni più grandi, da 100 a 300 tonnellate metriche, viene solitamente applicato un piano di campionamento basato sulle norme ISO 2859 o sugli standard AQL, con dimensioni del campione pari al 10–20% del numero totale di nastri, concentrandosi su più numeri di lotto termico e su diversi lotti di produzione.
Posso basarmi esclusivamente sul certificato di prova del laminatoio senza effettuare un’ispezione indipendente?
Sebbene i certificati di prova del laminatoio forniscono dati di base preziosi, essi rappresentano i registri interni del produttore relativi alla qualità e potrebbero non riscontrare problemi insorti durante lo stoccaggio, la movimentazione o il trasporto. Per ordini in grandi quantità di nastri in lamiera zincata a caldo (GI), che rappresentano un valore finanziario significativo, si raccomanda vivamente un’ispezione indipendente da parte di un ente terzo oppure, al minimo, una verifica visiva nel porto di caricamento per confermare che il prodotto effettivo corrisponda alle specifiche documentate.
 EN













