Memahami Peran Penting Inspeksi Pra-Pengiriman untuk Kumparan GI
Saat mengimpor kumparan GI curah dari pemasok luar negeri, inspeksi pra-pengiriman bukanlah formalitas semata, melainkan perlindungan finansial. Satu lot kumparan GI curah dapat mewakili biaya material puluhan ribu dolar AS, dan cacat yang ditemukan setelah kedatangan pengiriman dapat menyebabkan penundaan proyek, komplikasi bea cukai, serta biaya perbaikan ulang yang tinggi. Berdasarkan pengalaman bertahun-tahun dalam manajemen kualitas baja berlapis, proses inspeksi untuk kumparan GI curah harus mencakup setidaknya enam kategori inti: akurasi dimensi, integritas lapisan seng, kualitas permukaan, sifat mekanis, komposisi kimia, dan kepatuhan kemasan. Setiap kategori merujuk pada standar internasional tertentu seperti ASTM A653, JIS G3302, dan EN 10346, yang menetapkan rentang toleransi dan metode pengujian yang dapat diterima. Pembeli yang memahami item-item inspeksi ini dapat secara efektif mengevaluasi apakah sistem pengendalian kualitas pemasok benar-benar andal atau hanya klaim tanpa bukti.
Standar Verifikasi Dimensi dan Tebal
Item inspeksi pertama untuk setiap kumparan GI curah adalah akurasi dimensi, yang mencakup ketebalan, lebar, dan kerataan. Untuk kumparan baja galvanis yang diproduksi sesuai standar ASTM A653 atau JIS G3302 SGCC, toleransi ketebalan biasanya ditentukan sebagai plus atau minus persentase kecil dari ketebalan nominal. Dalam praktiknya, pemeriksa menggunakan mikrometer digital untuk mengukur ketebalan di beberapa titik sepanjang lebar kumparan dan sepanjang panjang kumparan, guna memeriksa konsistensi kontrol ketebalan. Lebar diverifikasi dengan menggunakan pita baja atau perangkat pengukur laser, dengan rentang toleransi tergantung pada kondisi tepi pabrik atau tepi yang telah dipotong sesuai spesifikasi. Kerataan dinilai dengan membuka sebagian kumparan sebagai sampel dan mengukur gelombang tepi serta tonjolan pusat terhadap unit stedge standar. Pemasok yang menerapkan sistem pengendalian kualitas tiga tingkat selama proses produksi—seperti yang dilakukan beberapa produsen mapan—umumnya menyertakan sertifikat uji pabrik yang menunjukkan pengukuran dimensi aktual untuk setiap kumparan dalam pengiriman kumparan GI curah.
Pengujian Berat Lapisan Seng dan Daya Rekat
Berat lapisan seng merupakan item inspeksi yang paling kritis untuk gulungan baja berlapis seng (GI), karena secara langsung menentukan ketahanan terhadap korosi dan masa pakai produk. Kisaran berat lapisan untuk gulungan baja galvanis standar umumnya berkisar antara Z20 hingga Z275 gram per meter persegi, dengan persyaratan spesifik ditentukan berdasarkan aplikasi akhirnya. Petugas inspeksi memverifikasi berat lapisan menggunakan salah satu dari dua metode: metode strip gravimetri—yang melibatkan penghilangan lapisan seng secara kimia dan pengukuran selisih beratnya—atau metode fluoresensi sinar-X non-destruktif. Adhesi lapisan diuji melalui uji lentur, di mana sampel dibengkokkan mengelilingi mandrel berdiameter tertentu dan lapisannya diperiksa untuk terjadinya pengelupasan atau kerontokan. Gulungan baja berlapis seng (GI) yang diproduksi secara tepat dengan perlakuan skin-pass dan spangle reguler seharusnya tidak menunjukkan pemisahan lapisan bahkan setelah dibengkokkan 180 derajat. Untuk pesanan gulungan baja berlapis seng (GI) dalam jumlah besar, pembeli sebaiknya meminta hasil pengujian berat lapisan untuk permukaan atas maupun bawah, karena distribusi lapisan yang tidak merata merupakan cacat umum pada produk berkualitas lebih rendah.
Penilaian Kualitas Permukaan dan Cacat Visual
Inspeksi permukaan kumparan GI curah melibatkan pemeriksaan visual dan penilaian taktil terhadap lapisan galvanis. Cacat permukaan umum meliputi percikan seng, area tanpa lapisan (bare spots), inklusi dross, goresan, putusnya kumparan, dan noda karat. Inspektur biasanya membuka beberapa meter kumparan dari lilitan luar dan diameter dalam masing-masing kumparan, kemudian memeriksa permukaan di bawah pencahayaan yang memadai untuk mendeteksi cacat-cacat tersebut. Pola spangle harus seragam dan konsisten, baik pola spangle reguler maupun pola spangle yang diminimalkan sesuai spesifikasi. Untuk kumparan GI yang ditujukan untuk proses pengecatan atau pelapisan warna berikutnya, kehalusan permukaan sangat penting karena ketidakrataan apa pun akan tampak jelas melalui lapisan cat. Perlakuan skin-pass—yang diterapkan oleh banyak pemasok berkualitas—meningkatkan kerataan permukaan serta menghilangkan elongasi titik luluh yang dapat menyebabkan retakan peregangan (stretcher strains) selama proses pembentukan. Permukaan juga harus diperiksa kondisi pelumasannya, karena sebagian aplikasi memerlukan permukaan tanpa pelumas, sedangkan aplikasi lain justru memerlukan lapisan minyak ringan untuk pencegahan karat.
Validasi Sifat Mekanis dan Komposisi Kimia
Pengujian sifat mekanis memastikan bahwa kumparan GI curah akan berfungsi dengan baik dalam proses pembentukan dan fabrikasi hilir. Sifat-sifat utama meliputi kekuatan luluh, kekuatan tarik, dan persentase perpanjangan, yang ditentukan melalui pengujian tarik sesuai standar ASTM A370 atau setara. Untuk kelas umum seperti DX51D+Z atau SGCC, rentang kekuatan luluh tipikal adalah 170 hingga 380 MPa, dengan nilai perpanjangan sebesar 22 persen atau lebih tinggi untuk kelas deep drawing. Komposisi kimia diverifikasi melalui analisis spektrometrik terhadap baja dasar, dengan memeriksa kandungan karbon, silikon, mangan, fosfor, dan belerang sesuai persyaratan kelas yang ditentukan. Pemasok yang andal akan menyediakan sertifikat uji pabrik yang mendokumentasikan hasil pengujian mekanis dan kimia untuk setiap nomor heat dalam pengiriman. Pembeli harus memverifikasi silang sertifikat ini dengan penandaan produk aktual pada setiap kumparan guna memastikan ketertelusuran di seluruh rantai pasok.
Kesesuaian Kemasan, Penandaan, dan Dokumentasi
Kategori inspeksi akhir untuk kumparan GI curah mencakup kemasan, penandaan, dan dokumentasi, yang merupakan hal penting untuk pengiriman internasional yang aman dan proses pembersihan bea cukai. Kemasan standar layak laut untuk kumparan GI umumnya terdiri atas kertas tahan air di bagian dalam, tutup ujung logam atau plastik di bagian luar, ikatan baja melingkar, serta palet kayu atau dudukan baja. Setiap kumparan harus diberi tanda secara jelas dengan nomor heat, mutu, dimensi, berat lapisan, nomor batch, dan identifikasi pemasok. Dokumentasi harus mencakup sertifikat uji pabrik, daftar kemasan, faktur komersial, dan sertifikat asal, semuanya harus konsisten dengan penandaan aktual pada produk. Untuk pengiriman kumparan GI curah, pemeriksa juga harus memverifikasi bahwa diameter dalam dan diameter luar kumparan sesuai dengan rencana pemuatan kapal atau kontainer, karena ketidaksesuaian dimensi dapat menyebabkan kesulitan pemuatan dan kerusakan selama transit.
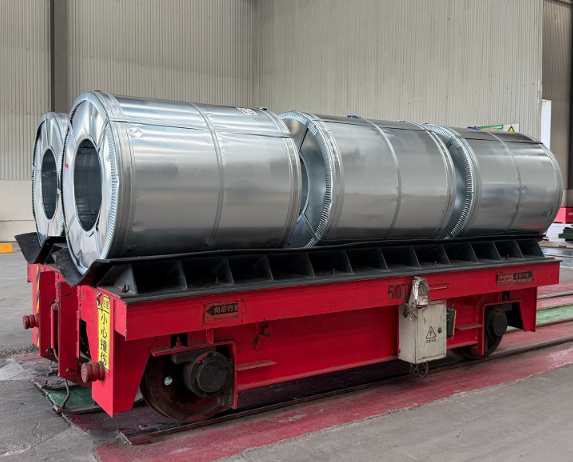
Skenario Pengadaan Praktis: Kasus Audit Kualitas Coil GI dalam Jumlah Besar
Dalam proyek terbaru yang melibatkan distributor bahan bangunan di Asia Tenggara, seorang pembeli memesan 200 ton metrik coil GI dengan lapisan Z275 dan ketebalan 0,5 mm untuk produksi lembaran atap. Selama inspeksi pra-pengiriman, inspektur pihak ketiga milik pembeli menemukan bahwa sekitar 15 persen coil menunjukkan cacat permukaan yang terlihat, termasuk percikan seng dan bekas terak (dross) pada lilitan luar. Dengan meminta inspeksi ulang terhadap coil yang terkena dampak serta mewajibkan pemasok mengganti material cacat sebelum proses pemuatan, pembeli berhasil menghindari biaya perbaikan potensial senilai sekitar USD 12.000 dan keterlambatan produksi selama tiga minggu. Kasus ini menunjukkan mengapa protokol inspeksi yang terstruktur sangat penting dalam pengadaan bulk coil GI. Pemasok yang memiliki sistem pengendalian kualitas yang mapan—misalnya, yang mempertahankan stok tetap lebih dari 10.000 ton serta menerapkan proses inspeksi tiga tingkat—umumnya lebih mampu memberikan kualitas konsisten untuk pesanan bervolume besar. Pembeli harus selalu memverifikasi kemampuan pengendalian kualitas (QC) aktual pemasok melalui audit pabrik atau laporan inspeksi pihak ketiga sebelum menempatkan pesanan dalam jumlah besar.
Pertanyaan yang Sering Diajukan
Berapa berat lapisan seng minimum yang direkomendasikan untuk aplikasi gulungan GI (galvanis) di luar ruangan?
Untuk aplikasi di luar ruangan seperti atap dan pelapis dinding, berat lapisan seng minimum Z180 umumnya direkomendasikan, sedangkan Z275 lebih disukai untuk lingkungan pesisir atau berkelembaban tinggi. Persyaratan spesifik harus ditentukan berdasarkan lingkungan operasional yang diharapkan, masa pakai desain, dan kode bangunan yang berlaku.
Berapa banyak gulungan yang harus diambil sampelnya untuk pemeriksaan dalam pengiriman massal gulungan GI?
Untuk pengiriman di bawah 50 ton metrik, memeriksa setiap gulungan merupakan hal yang layak dan direkomendasikan. Untuk pengiriman lebih besar, yaitu 100 hingga 300 ton metrik, biasanya diterapkan rencana pengambilan sampel berdasarkan standar ISO 2859 atau AQL, dengan ukuran sampel sebesar 10 hingga 20 persen dari jumlah total gulungan, dengan fokus pada beberapa nomor heat dan lot produksi.
Apakah saya dapat mengandalkan sepenuhnya sertifikat uji pabrik tanpa melakukan pemeriksaan independen?
Meskipun sertifikat uji pabrik memberikan data dasar yang bernilai, dokumen tersebut mewakili catatan kualitas internal produsen dan mungkin tidak mencakup masalah yang muncul selama penyimpanan, penanganan, atau pengiriman. Untuk pesanan kumparan GI curah yang bernilai finansial signifikan, inspeksi pihak ketiga independen atau, paling tidak, verifikasi visual di pelabuhan pemuatan sangat direkomendasikan guna memastikan bahwa produk aktual sesuai dengan spesifikasi yang terdokumentasi.
 EN













