ເຂົ້າໃຈບົດບາດທີ່ສຳຄັນຂອງການກວດສອບກ່ອນການຈັດສົ່ງສຳລັບເຄືອບສັງກະສີ GI
ເມື່ອນຳເຂົ້າມວນລວມ GI coil ຈາກຜູ້ສະໜອງຕ່າງປະເທດ ການກວດສອບກ່ອນຈັດສົ່ງບໍ່ໄດ້ເປັນພຽງແຕ່ຂັ້ນຕອນທີ່ຕ້ອງເຮັດເທົ່ານັ້ນ ແຕ່ເປັນການປ້ອງກັນທາງດ້ານການເງິນ. ມວນລວມໜຶ່ງຊຸດຂອງ GI coil ອາດຈະມີມູນຄ່າວັດຖຸຫຼາຍຫຼາຍພັນໂດລາ ແລະ ຂໍ້ບົກບ່ອນທີ່ພົບເຫັນຫຼັງຈາກການຈັດສົ່ງມາຮອດ ອາດຈະເຮັດໃຫ້ເກີດການລ່າຊ້າໃນໂຄງການ ບັນຫາກັບການຢືນຢັນສິນຄ້າທີ່ດ່ານ customs ແລະ ການເຮັດວຽກຄືນໃໝ່ທີ່ມີຄ່າໃຊ້ຈ່າຍສູງ. ໂດຍອີງໃສ່ປະສົບການທາງດ້ານການຈັດການຄຸນນະພາບຂອງເຫຼັກທີ່ມີການປູກຝັງ (coated steel) ມາເປັນເວລາດົນນານ ຂະບວນການກວດສອບສຳລັບ GI coil ຈະຕ້ອງຄອບຄຸມຢ່າງໜ້ອຍຫົກດ້ານຫຼັກ: ຄວາມຖືກຕ້ອງຂອງຂະໜາດ ແລະ ຄວາມໜາ, ຄວາມເປັນເອກະລາດຂອງຊັ້ນສາງສີ (zinc coating), ຄຸນນະພາບຂອງໜ້າເນື້ອ, ຄຸນສົມບັດທາງກົນ, ປະກອບເຄມີ, ແລະ ການປະກອບຫີບຫໍ່ຕາມເງື່ອນໄຂ. ແຕ່ລະດ້ານຈະສອດຄ່ອງກັບມາດຕະຖານສາກົນທີ່ເປັນທີ່ຮູ້ຈັກເຊັ່ນ: ASTM A653, JIS G3302, ແລະ EN 10346 ເຊິ່ງກຳນົດຂອບເຂດຄວາມເປັນທີ່ຍອມຮັບ ແລະ ວິທີການທົດສອບ. ຜູ້ຊື້ທີ່ເຂົ້າໃຈເຖິງຂໍ້ກວດສອບເຫຼົ່ານີ້ ສາມາດປະເມີນຄຸນນະພາບຂອງລະບົບການຄວບຄຸມຄຸນນະພາບຂອງຜູ້ສະໜອງໄດ້ຢ່າງມີປະສິດທິຜົນ ວ່າເປັນລະບົບທີ່ແທ້ຈິງແລ້ວແຂງແຮງ ຫຼື ເປັນພຽງແຕ່ການອ້າງອີງເທົ່ານັ້ນ.
ມາດຕະຖານການກວດສອບຂະໜາດ ແລະ ຄວາມໜາ
ລາຍການການກວດສອບທຳອິດສຳລັບມວນລວມຂອງເຫຼັກທີ່ຖືກຊຸບສັງกะສີ (GI) ແມ່ນຄວາມຖືກຕ້ອງຂອງມິຕິ ເຊິ່ງປະກອບດ້ວຍຄວາມໜາ, ຄວາມກວ້າງ ແລະ ຄວາມເລຽບ. ສຳລັບເຫຼັກທີ່ຖືກຊຸບສັງກະສີໃນຮູບແບບມວນລວມທີ່ຜະລິດຕາມມາດຕະຖານ ASTM A653 ຫຼື JIS G3302 SGCC, ຄວາມເຄີຍຂອງຄວາມໜາມັກຈະຖືກກຳນົດເປັນບວກຫຼືລົບເປັນເປີເຊັນນ້ອຍໆຂອງຄວາມໜາທີ່ກຳນົດໄວ້. ໃນການປະຕິບັດຈິງ, ຜູ້ກວດສອບຈະໃຊ້ມີເຕີເລືອກດິຈິຕອນເພື່ອວັດຄວາມໜາທີ່ຈຸດຕ່າງໆຫຼາຍຈຸດທົ່ວຄວາມກວ້າງຂອງມວນລວມ ແລະ ເສັ້ນຍາວຂອງມວນລວມ ເພື່ອກວດສອບການຄວບຄຸມຄວາມໜາຢ່າງເປັນເອກະລາດ. ຄວາມກວ້າງຈະຖືກຢືນຢັນດ້ວຍເທບເຫຼັກ ຫຼື ເຄື່ອງວັດແທກດ້ວຍເລເຊີ, ໂດຍມີຂອບເຂດຄວາມເຄີຍທີ່ແຕກຕ່າງກັນໄປຕາມສະພາບຂອງດ້ານທີ່ຜະລິດໂດຍເຄື່ອງຈັກ ຫຼື ດ້ານທີ່ຖືກຕັດແຕ່ງ. ຄວາມເລຽບຈະຖືກປະເມີນຜ່ານການຖອດມວນລວມຕົວຢ່າງອອກມາເປັນໄລຍະ່ນ້ອຍໆ ແລ້ວວັດຄວາມເບິ່ງຂອງດ້ານຂ້າງ ແລະ ການບີບຕົວທີ່ສ່ວນກາງຕໍ່ຫົວໜ່ວຍການວັດແທກມາດຕະຖານ. ຜູ້ສະໜອງທີ່ຮັກສາລະບົບການຄວບຄຸມຄຸນນະພາບສາມລະດັບໃນທຸກຂັ້ນຕອນການຜະລິດ ເຊິ່ງບໍລິສັດຜູ້ຜະລິດທີ່ເປັນທີ່ຮູ້ຈັກດີເດີມຈະເຮັດ, ມັກຈະໃຫ້ໃບຮັບຮອງການທົດສອບຈາກເຄື່ອງຈັກ (mill test certificate) ທີ່ສະແດງຄ່າມິຕິທີ່ວັດແທກໄດ້ຈິງສຳລັບແຕ່ລະມວນລວມໃນການຈັດສົ່ງມວນລວມ GI ໃນຈຳນວນຫຼາຍ.
ການທົດສອບນ້ຳໜັກຂອງຊັ້ນສາຍເຫຼັກທີ່ມີການປູກຊີ້ນສັງກະສີ ແລະ ຄວາມແໜ່ນ
ນ້ຳໜັກຂອງຊັ້ນສາຍແດນເປັນເລື່ອງທີ່ສຳຄັນທີ່ສຸດໃນການກວດສອບສາຍແດນ GI ເພາະວ່າມັນກຳນົດຄວາມຕ້ານທານຕໍ່ການກັດກິນ ແລະ ອາຍຸການໃຊ້ງານຂອງຜະລິດຕະພັນໂດຍກົງ. ຊ່ວງນ້ຳໜັກຂອງຊັ້ນສາຍແດນສຳລັບສາຍແດນເຫຼັກທີ່ຖືກຊຸບສາຍແດນທົ່ວໄປຢູ່ລະຫວ່າງ Z20 ແລະ Z275 ກຣາມຕໍ່ແຕ່ລະຕາເມື່ອ, ໂດຍຄວາມຕ້ອງການທີ່ເຈາະຈົງຈະຖືກກຳນົດຕາມການນຳໃຊ້ສຸດທ້າຍ. ຜູ້ກວດສອບຈະຢືນຢັນນ້ຳໜັກຂອງຊັ້ນສາຍແດນດ້ວຍວິທີການຕັດເອົາຊັ້ນສາຍແດນ (gravimetric strip method) ເຊິ່ງປະກອບດ້ວຍການຖອດຊັ້ນສາຍແດນອອກດ້ວຍວິທີເຄມີ ແລ້ວຊົ່ງນ້ຳໜັກຄວາມແຕກຕ່າງ, ຫຼື ວິທີການ X-ray fluorescence ທີ່ບໍ່ທຳລາຍຕົວຢ່າງ. ຄວາມແໜ່ນຂອງຊັ້ນສາຍແດນຈະຖືກທົດສອບດ້ວຍການທົດສອບການງອ (bend tests) ໂດຍການງອຕົວຢ່າງອ້ອມບ່ອນທີ່ມີເສັ້ນຜ່າສູນກາງທີ່ກຳນົດໄວ້ ແລ້ວສັງເກດຊັ້ນສາຍແດນເພື່ອຄົ້ນຫາການລອກຫຼື ການແຕກ. ສາຍແດນ GI ທີ່ຜະລິດຢ່າງຖືກຕ້ອງດ້ວຍການປິ່ນປົວພື້ນຜິວ (skin-pass treatment) ແລະ ມີຮູບແບບສາຍແດນທີ່ເປັນປົກກະຕິ ຈະບໍ່ມີການແຍກຊັ້ນສາຍແດນເກີດຂຶ້ນເຖິງແມ່ນຈະງອ 180 ອົງສາ. ສຳລັບການສັ່ງຊື້ສາຍແດນ GI ໃນຈຳນວນຫຼາຍ, ຜູ້ຊື້ຄວນຂໍຜົນການທົດສອບນ້ຳໜັກຂອງຊັ້ນສາຍແດນສຳລັບທັງໆໜ້າເທິງ ແລະ ໜ້າລຸ່ມ, ເພາະວ່າການແຈກຢາຍຊັ້ນສາຍແດນທີ່ບໍ່ເທົ່າທຽມກັນເປັນຂໍ້ບົກຜ່ອງທີ່ເກີດຂຶ້ນເຖິງແມ່ນແຕ່ຜະລິດຕະພັນທີ່ມີຄຸນນະພາບຕ່ຳ.
ການປະເມີນຄຸນນະພາບໜ້າຕື່ງ ແລະ ຄວາມບິ່ດີທີ່ສາມາດເຫັນໄດ້
ການກວດສອບໜ້າເປີດຂອງມູນເຊື່ອງ GI ມີທັງການກວດສອບດ້ວຍຕາ ແລະ ການກວດສອບດ້ວຍການສຳຜັດຊັ້ນສັງກາດ. ຄວາມບິດເບື່ອນທີ່ເກີດຂຶ້ນເຖິງແມ່ນຈະເກີດຂຶ້ນຢູ່ເທື່ອລະຫຼາຍຄັ້ງ ລວມເຖິງ ການກະຈາຍຂອງສັງກາດ, ຈຸດທີ່ບໍ່ມີສັງກາດ, ສິ່ງປົນເປືືອນຈາກດອກ (dross), ສາກ, ການຫັກຂອງມູນເຊື່ອງ, ແລະ ຮອຍດຳຈາກການເກີດຊີ້ນ. ຜູ້ກວດສອບມັກຈະເປີດມູນເຊື່ອງອອກຈາກສ່ວນທີ່ຢູ່ດ້ານນອກ ແລະ ສ່ວນທີ່ຢູ່ດ້ານໃນຂອງແຕ່ລະມູນເຊື່ອງເປີດອອກໄປເຖິງຫຼາຍເມັດເທີ ແລະ ກວດສອບໜ້າເປີດພາຍໃຕ້ແສງສະຫວ່າງທີ່ເໝາະສົມເພື່ອຊອກຫາຄວາມບິດເບື່ອນເຫຼົ່ານີ້. ຮູບແບບຂອງເມັດສັງກາດ (spangle) ຄວນມີຄວາມເປັນເອກະພາບ ແລະ ຄົງທີ່ ບໍ່ວ່າຈະເປັນຮູບແບບ spangle ທີ່ປົກກະຕິ ຫຼື spangle ທີ່ຖືກຫຼຸດລົງໃຫ້ໜ້ອຍທີ່ສຸດ. ສຳລັບມູນເຊື່ອງ GI ທີ່ຈະນຳໄປໃຊ້ໃນການເຮັດສີ ຫຼື ສີທີ່ມີສີສັນຕໍ່ໄປ ຄວາມເລືອນຂອງໜ້າເປີດຈະມີຄວາມສຳຄັນຢ່າງຍິ່ງ ເນື່ອງຈາກຄວາມບໍ່ເປັນເອກະພາບໃດໆຈະສະທ້ອນອອກມາທີ່ຊັ້ນສີ. ການປິ່ນປົວດ້ວຍການກະທຳດ້ວຍການກົດ (skin-pass treatment) ທີ່ຜູ້ສະໜອງຄຸນນະພາບດີຫຼາຍຄົນນຳໃຊ້ ຈະຊ່ວຍປັບປຸງຄວາມເລືອນຂອງໜ້າເປີດ ແລະ ຂັບອອກການຍືດຕົວທີ່ເກີດຈາກຈຸດໃຫ້ຄວາມຕ້ານ (yield-point elongation) ທີ່ອາດຈະເກີດການແຕກຫຼື ສາກເວລາທີ່ມີການປັບຮູບ. ອີກທັງຄວນກວດສອບສະພາບການທີ່ມີນ້ຳມັນທີ່ໜ້າເປີດດ້ວຍ ເນື່ອງຈາກບາງການນຳໃຊ້ຕ້ອງການໜ້າເປີດທີ່ບໍ່ມີນ້ຳມັນ ແຕ່ບາງການນຳໃຊ້ກໍຈະໄດ້ຮັບປະໂຫຍດຈາກນ້ຳມັນທີ່ມີຄຸນສົມບັດຕ້ານການເກີດຊີ້ນທີ່ເບົາ.
ການຢືນຢັ້ງຄຸນສົມບັດທາງກົລະພາບ ແລະ ປະກອບເຄມີ
ການທົດສອບຄຸນສົມບັດທາງກົລະຈັກເຮັດໃຫ້ແນ່ໃຈວ່າມື້ນີ້ GI ຈະປະຕິບັດຢ່າງຖືກຕ້ອງໃນຂະບວນການການຂຶ້ນຮູບ ແລະ ການຜະລິດຕໍ່ໄປ. ຄຸນສົມບັດທີ່ສຳຄັນລວມເຖິງ ຄວາມແຂງແຮງທີ່ເລີ່ມເກີດການເຄື່ອນຍ້າຍ (yield strength), ຄວາມແຂງແຮງທີ່ເກີດຈາກການດຶງ (tensile strength), ແລະ ອັດຕາການຍືດຕົວ (elongation percentage), ເຊິ່ງໄດ້ຮັບການກຳນົດຈາກການທົດສອບການດຶງຕາມມາດຕະຖານ ASTM A370 ຫຼື ມາດຕະຖານທີ່ເທົ່າທຽບກັນ. ສຳລັບຄຸນນະພາບທົ່ວໄປເຊັ່ນ: DX51D+Z ຫຼື SGCC, ຊ່ວງຄວາມແຂງແຮງທີ່ເລີ່ມເກີດການເຄື່ອນຍ້າຍທີ່ປົກກະຕິແມ່ນ 170 ເຖິງ 380 MPa, ພ້ອມດ້ວຍອັດຕາການຍືດຕົວທີ່ 22% ຫຼື ສູງກວ່າສຳລັບຄຸນນະພາບທີ່ເໝາະສຳລັບການຂຶ້ນຮູບເລິກ. ປະກອບສ່ວນເຄມີຖືກຢືນຢັນດ້ວຍການວິເຄາະສະເປັກໂຕຣເມຕຣິຂອງເຫຼັກພື້ນຖານ, ໂດຍການກວດສອບເນື້ອໃນຂອງຄາບອນ, ໄຊລິໂຄນ, ມັງການ, ໂຟຟີຣັດ, ແລະ ຊູເຟີຣັດຕາມຂໍ້ກຳນົດຂອງຄຸນນະພາບທີ່ກຳນົດໄວ້. ຜູ້ສະໜອງທີ່ເຊື່ອຖືໄດ້ຈະໃຫ້ເອກະສານຮັບຮອງຈາກໂຮງງານຜະລິດ (mill test certificates) ທີ່ບັນທຶກຜົນການທົດສອບທັງດ້ານຄຸນສົມບັດທາງກົລະຈັກ ແລະ ຄຸນສົມບັດເຄມີສຳລັບເລກທີ່ລຸ້ນ (heat number) ໃນແຕ່ລະການຈັດສົ່ງ. ຜູ້ຊື້ຄວນປຽບທຽບເອກະສານດັ່ງກ່າວກັບສະລັອກທີ່ຕິດຢູ່ເທິງມື້ນີ້ແຕ່ລະມື້ນີ້ເພື່ອຮັບປະກັນການຕິດຕາມທີ່ສາມາດເຮັດໄດ້ທົ່ວທັງຫຼວງສາຍການຈັດສົ່ງ.
ການປະກອບຫີບຫໍ່, ການຕີດສະແຕມແລະເອກະສານທີ່ສອດຄ່ອງ
ປະເພດການກວດສອບສຸດທ້າຍສຳລັບມູນເຊື້ອທີ່ມີການປະກອບຫີບຫໍ່ຢ່າງເຂັ້ມງວດ (GI coil) ລວມເຖິງການປະກອບຫີບຫໍ່, ການຕີດສະແຕມ ແລະ ເອກະສານທີ່ຈຳເປັນສຳລັບການຂົນສົ່ງສາກົນຢ່າງປອດໄພ ແລະ ການລາຍງານສຸດທ້າຍໃນດ່ານ. ການປະກອບຫີບຫໍ່ທີ່ເໝາະສົມສຳລັບການຂົນສົ່ງທາງທະເລສຳລັບມູນເຊື້ອທີ່ມີການປະກອບຫີບຫໍ່ຢ່າງເຂັ້ມງວດ (GI coil) ມັກຈະປະກອບດ້ວຍເອກະສານກັນນ້ຳທາງດ້ານໃນ, ສ່ວນປົກປິດທ້າຍທີ່ເຮັດຈາກເຫຼັກ ຫຼື ພາສຕິກທາງດ້ານນອກ, ສາຍຮັດເຫຼັກທີ່ລ້ອມຮອບ, ແລະ ພາດສະດຸເຮັດຈາກໄມ້ ຫຼື ຊັ້ນເຫຼັກທີ່ເຮັດເປັນຮູບຄຣາດເລ. ມູນເຊື້ອແຕ່ລະອັນຄວນຈະຖືກຕີດສະແຕມຢ່າງຊັດເຈນດ້ວຍເລກທີ່ຄວາມຮ້ອນ, ຊະນິດ, ມິຕິ, ນ້ຳໜັກຂອງຊັ້ນປ້ອງກັນ, ເລກທີ່ຊຸດ, ແລະ ຂໍ້ມູນການປະກົດຕົວຂອງຜູ້ສະໜອງ. ເອກະສານຄວນປະກອບດ້ວຍເອກະສານຮັບຮອງການທົດສອບຈາກໂຮງງານຜະລິດ, ບັນຊີລາຍການການປະກອບຫີບຫໍ່, ຈັດຕາເລືອກທາງການຄ້າ, ແລະ ໃບຮັບຮອງຕົ້ນກຳເນີດ, ທັງໝົດນີ້ຕ້ອງສອດຄ່ອງກັບຂໍ້ມູນທີ່ຕີດສະແຕມຢູ່ເທິງຜະລິດຕະພັນຈິງ. ສຳລັບການຈັດສົ່ງມູນເຊື້ອທີ່ມີການປະກອບຫີບຫໍ່ຢ່າງເຂັ້ມງວດ (GI coil) ໃນຈຳນວນຫຼາຍ, ຜູ້ກວດສອບຄວນຢືນຢັນເຖິງຄວາມສອດຄ່ອງຂອງເສັ້ນຜ່າສູນກາງດ້ານໃນ ແລະ ເສັ້ນຜ່າສູນກາງດ້ານນອກຂອງມູນເຊື້ອກັບແຜນການການຈັດຫຼັກໃນເຮືອ ຫຼື ຕູ້ຂົນສົ່ງ, ເນື່ອງຈາກຄວາມບໍ່ສອດຄ່ອງດ້ານມິຕິອາດເຮັດໃຫ້ເກີດຄວາມຍາກລຳບາກໃນການຈັດຫຼັກ ແລະ ອາດເຮັດໃຫ້ເກີດຄວາມເສຍຫາຍໃນระหว่างການຂົນສົ່ງ.
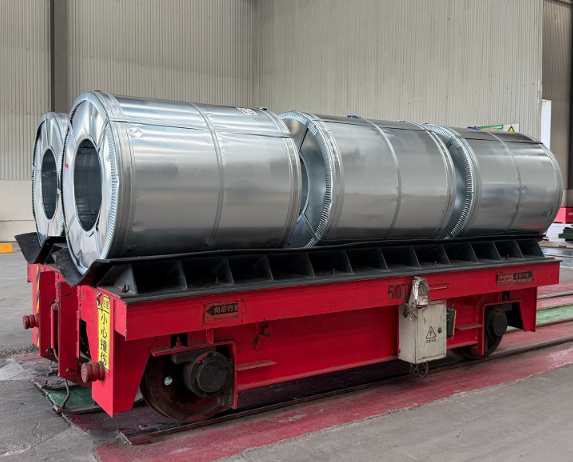
ສະຖານະການຈັດຊື້ທີ່ເປັນປະໂຫຍດ: ການກວດສອບຄຸນນະພາບຂອງມ້ວນ GI ໃນຈຳນວນຫຼາຍ
ໃນໂຄງການຫຼ້າສຸດທີ່ກ່ຽວຂ້ອງກັບຜູ້ຈັດຈຳຫຼາຍວັດຖຸກໍາສ້າງໃນເອຊຽຕາເວັນຕົກສຽງໃຕ້ ຜູ້ຊື້ໄດ້ສັ່ງຊື້ແຜ່ນເຫຼັກທີ່ມີຊັ້ນສັງກາດ (GI coil) ຈຳນວນ 200 ຕັນລາວ (metric tons) ທີ່ມີຊັ້ນສັງກາດ Z275 ແລະ ຄວາມໜາ 0.5 ມີລີແມັດ ເພື່ອນຳໃຊ້ໃນການຜະລິດແຜ່ນຄຸມຫຼັງຄາ. ໃນระหว່າງການກວດສອບກ່ອນການຈັດສົ່ງ ຜູ້ກວດສອບພາກທີສາມຂອງຜູ້ຊື້ໄດ້ພົບວ່າປະມານ 15 ເປີເຊັນຂອງແຜ່ນເຫຼັກທີ່ສັ່ງຊື້ມີຂໍ້ບົກເບື່ອນທີ່ເຫັນໄດ້ຢູ່ເທື່ອງໜ້າ ລວມທັງການກະຈາຍຂອງສັງກາດ (zinc splatter) ແລະ ຮ່ອຍດອກ (dross marks) ຢູ່ໃນຊັ້ນນອກ. ໂດຍການຮ້ອງຂໍໃຫ້ກວດສອບຄືນອີກຄັ້ງຕໍ່ແຜ່ນເຫຼັກທີ່ບົກເບື່ອນ ແລະ ຂໍໃຫ້ຜູ້ສະໜອງແທນທີ່ແຜ່ນເຫຼັກທີ່ບົກເບື່ອນກ່ອນການຂຶ້ນລົດ ຜູ້ຊື້ຈຶ່ງຫຼີກລ່ຽງຄ່າໃຊ້ຈ່າຍໃນການປັບປຸງຄືນ (rework costs) ປະມານ 12,000 ໂດລາສະຫະລັດ ແລະ ການລ່າຊ້າໃນການຜະລິດເປັນເວລາ 3 ອາທິດ. ຈະເຫັນໄດ້ຈາກກໍລະນີນີ້ວ່າ ການມີຂະບວນການກວດສອບທີ່ຈັດຕັ້ງຢ່າງເປັນລະບົບນັ້ນເປັນສິ່ງຈຳເປັນຫຼາຍສຳລັບການຈັດຊື້ແຜ່ນເຫຼັກທີ່ມີຊັ້ນສັງກາດ (GI coil) ໃນຈຳນວນຫຼາຍ. ຜູ້ສະໜອງທີ່ມີລະບົບຄວບຄຸມຄຸນນະພາບທີ່ດີ ເຊັ່ນ: ມີສິນຄ້າສຳຮອງຢູ່ໃນສາງຢ່າງຕໍ່ເນື່ອງເຖິງ 10,000 ຕັນ ແລະ ມີຂະບວນການກວດສອບສາມລະດັບ ມັກຈະສາມາດສົ່ງຄຸນນະພາບທີ່ຄົງທີ່ໄດ້ດີກວ່າໃນການສັ່ງຊື້ຈຳນວນຫຼາຍ. ຜູ້ຊື້ຄວນກວດສອບຄວາມສາມາດທີ່ແທ້ຈິງຂອງລະບົບຄວບຄຸມຄຸນນະພາບ (QC) ຂອງຜູ້ສະໜອງຢ່າງເປັນທາງການຜ່ານການທັກສະການຢ້ຽມຢາມໂຮງງານ (factory audits) ຫຼື ລາຍງານການກວດສອບຈາກພາກທີສາມ (third-party inspection reports) ກ່ອນຈະສັ່ງຊື້ໃນຈຳນວນຫຼາຍ.
ຄໍາ ຖາມ ທີ່ ມັກ ຖາມ
ນ້ຳໜັກຂອງຊີນເຄີທີ່ຕ້ານທາງຕ່ຳສຸດທີ່ແນະນຳໃຫ້ໃຊ້ສຳລັບການນຳໃຊ້ມວນລວມ (GI coil) ທີ່ຢູ່ໄຕ້ທ້ອງຟ້າແມ່ນເທົ່າໃດ?
ສຳລັບການນຳໃຊ້ໄຕ້ທ້ອງຟ້າເຊັ່ນ: ການປູກຫຼັງຄາ ແລະ ການຫຸ້ມຜະໜາງ, ນ້ຳໜັກຂອງຊີນເຄີທີ່ຕ້ານທາງຕ່ຳສຸດທີ່ແນະນຳໃຫ້ແມ່ນ Z180, ໂດຍທີ່ Z275 ແມ່ນເປັນທີ່ຕ້ອງການຫຼາຍຂື້ນສຳລັບເຂດທີ່ຢູ່ໃກ້ກັບທະເລ ຫຼື ເຂດທີ່ມີຄວາມຊຸ່ມຊື້ນສູງ. ຄວາມຕ້ອງການທີ່ເຈາະຈົງຄວນຖືກກຳນົດຕາມສະພາບແວດລ້ອມທີ່ຄາດວ່າຈະໃຊ້ງານ, ອາຍຸການອອກແບບ, ແລະ ລະບຽບການກ່ອນກໍ່ສ້າງທີ່ກ່ຽວຂ້ອງ.
ຄວນເອົາມວນລວມ (coil) ຈຳນວນເທົ່າໃດມາກວດສອບໃນການຈັດສົ່ງມວນລວມ (GI coil) ໃນຈຳນວນຫຼາຍ?
ສຳລັບການຈັດສົ່ງທີ່ໝາຍເຖິງ 50 ໂຕນເມືອງ, ການກວດສອບທຸກໆມວນລວມ (coil) ແມ່ນເປັນໄປໄດ້ ແລະ ແນະນຳໃຫ້ເຮັດ. ສຳລັບການຈັດສົ່ງທີ່ໃຫຍ່ກວ່າເຊັ່ນ: 100 ເຖິງ 300 ໂຕນເມືອງ, ແຜນການເອົາຕົວຢ່າງອີງຕາມມາດຕະຖານ ISO 2859 ຫຼື AQL ແມ່ນມັກຖືກນຳໃຊ້, ໂດຍຈຳນວນຕົວຢ່າງຈະຢູ່ທີ່ 10 ເຖິງ 20% ຂອງຈຳນວນມວນລວມທັງໝົດ, ໂດຍໃຫ້ຄວາມສຳຄັນກັບຈຳນວນຄວາມຮ້ອນທີ່ແຕກຕ່າງກັນ ແລະ ການຜະລິດໃນແຕ່ລະຊຸດ.
ຂ້ອຍສາມາດເຊື່ອໝັ້ນໃນເອກະສານຮັບຮອງການທົດສອບຈາກໂຮງງານຜະລິດ (mill test certificate) ເທົ່ານັ້ນໂດຍບໍ່ຕ້ອງດຳເນີນການກວດສອບດ້ວຍຕົວເອງຫຼືບໍ?
ໃນເວລາທີ່ໃບຢືນຢັນການທົດສອບຂອງໂຮງງານຜະລິດໃຫ້ຂໍ້ມູນເບື້ອງຕົ້ນທີ່ມີຄຸນຄ່າ, ມັນເປັນບັນທຶກຄຸນນະພາບຂອງຜູ້ຜະລິດເອງ ແລະ ອາດຈະບໍ່ສາມາດຈັບຈຸດບົກລົມທີ່ເກີດຂຶ້ນໃນระหว່າງການເກັບຮັກສາ, ການຈັດການ ຫຼື ການຂົນສົ່ງ. ສຳລັບການສັ່ງຊື້ມວນລວມຂອງເຫຼັກຊຸບສັງกะສີ (GI) ໃນຮູບແບບມວນລວມທີ່ມີມູນຄ່າທາງການເງິນທີ່ສຳຄັນ, ການກວດສອບໂດຍບຸກຄົນທີສາມທີ່ເປັນອິດສະຫຼະ ຫຼື ຢ່າງນ້ອຍກໍຕາມການກວດສອບດ້ວຍຕາທີ່ທ່າຂົນສົ່ງເປັນສິ່ງທີ່ແນະນຳຢ່າງຮຸນແຮງເພື່ອຢືນຢັນວ່າຜະລິດຕະພັນທີ່ຈັດສົ່ງຈິງໆ ສອດຄ່ອງກັບຂໍ້ກຳນົດທີ່ໄດ້ບັນທຶກໄວ້.
 EN













