Comprendre le rôle critique de l’inspection préalable à la livraison des bobines GI
Lors de l’importation de bobines en acier galvanisé (GI) en vrac provenant de fournisseurs étrangers, l’inspection préalable à la livraison n’est pas une simple formalité, mais une mesure de protection financière. Une seule cargaison de bobines GI en vrac peut représenter des coûts matériels s’élevant à plusieurs dizaines de milliers de dollars, et la découverte de défauts après l’arrivée de l’expédition peut entraîner des retards de projet, des complications douanières et des reprises coûteuses. Sur la base d’années d’expérience pratique dans la gestion de la qualité des aciers revêtus, le processus d’inspection des bobines GI en vrac doit couvrir au moins six catégories essentielles : précision dimensionnelle, intégrité du revêtement de zinc, qualité de surface, propriétés mécaniques, composition chimique et conformité de l’emballage. Chaque catégorie correspond à des normes internationales spécifiques, telles que les normes ASTM A653, JIS G3302 et EN 10346, qui définissent les tolérances acceptables et les méthodes d’essai. Les acheteurs maîtrisant ces éléments d’inspection peuvent évaluer efficacement si le système de contrôle qualité d’un fournisseur est réellement robuste ou s’il se contente d’en faire la déclaration.
Normes de vérification dimensionnelle et d’épaisseur
Le premier élément à inspecter pour toute bobine en tôle galvanisée (GI) en vrac est la précision dimensionnelle, qui comprend l’épaisseur, la largeur et la planéité. Pour les bobines en acier galvanisé conformes aux normes ASTM A653 ou JIS G3302 SGCC, la tolérance d’épaisseur est généralement spécifiée sous la forme d’un petit pourcentage positif ou négatif par rapport à l’épaisseur nominale. En pratique, les inspecteurs utilisent des micromètres numériques pour mesurer l’épaisseur en plusieurs points à travers la largeur de la bobine et le long de sa longueur, afin de vérifier la constance du calibre. La largeur est contrôlée à l’aide de rubans en acier ou de dispositifs de mesure laser, les tolérances dépendant de l’état spécifié du bord usiné ou du bord décapé. La planéité est évaluée en déroulant un échantillon de longueur déterminée et en mesurant les ondulations latérales et les gauchissements centraux par rapport aux unités standard de référence (« stedge »). Un fournisseur qui met en œuvre un système de contrôle qualité à trois niveaux tout au long de la production, comme le font certains fabricants établis, fournit généralement un certificat d’essai d’usine indiquant les mesures dimensionnelles réelles pour chaque bobine de la livraison en vrac de bobines GI.
Essai de poids de revêtement en zinc et d’adhérence
Le poids de revêtement en zinc est sans doute l’élément d’inspection le plus critique pour les bobines d’acier galvanisé (GI), car il détermine directement la résistance à la corrosion et la durée de vie du produit. La plage de poids de revêtement pour les bobines d’acier galvanisé standard se situe généralement entre Z20 et Z275 grammes par mètre carré, la valeur exacte étant déterminée par l’application finale. Les inspecteurs vérifient le poids de revêtement soit par la méthode gravimétrique par trempage, qui consiste à retirer chimiquement la couche de zinc puis à mesurer la différence de masse, soit par la méthode non destructive de fluorescence X. L’adhérence du revêtement est évaluée au moyen d’essais de pliage, au cours desquels un échantillon est plié autour d’un mandrin de diamètre spécifié, puis examiné afin de détecter tout décollement ou écaillage du revêtement. Une bobine d’acier galvanisé (GI) correctement fabriquée, avec traitement de passage léger (skin-pass) et aspect cristallin régulier (spangle), ne doit présenter aucune séparation du revêtement, même après un pliage à 180 degrés. Pour les commandes en vrac de bobines d’acier galvanisé (GI), les acheteurs doivent demander les résultats des essais de poids de revêtement pour les faces supérieure et inférieure, car une répartition inégale du revêtement constitue un défaut courant sur les produits de moindre qualité.
Évaluation de la qualité de surface et des défauts visuels
L’inspection de surface des bobines en tôle galvanisée à chaud en vrac implique à la fois un examen visuel et une évaluation tactile de la couche de zinc. Les défauts de surface courants comprennent les projections de zinc, les zones non recouvertes, les inclusions de laitance, les rayures, les ruptures de bobine et les taches de rouille. Les inspecteurs déroulent généralement plusieurs mètres à partir de l’enroulement extérieur et du diamètre intérieur de chaque bobine, puis examinent la surface sous un éclairage adéquat afin de détecter ces défauts. Le motif de cristaux de zinc (« spangle ») doit être uniforme et cohérent, qu’un motif régulier ou un motif minimisé soit spécifié. Pour les bobines en tôle galvanisée à chaud destinées à une peinture ultérieure ou à un revêtement coloré, la régularité de la surface est particulièrement importante, car toute irrégularité se répercutera à travers la couche de peinture. Le traitement par passage léger (« skin-pass »), appliqué par de nombreux fournisseurs de qualité, améliore la planéité de la surface et élimine l’allongement au point de limite d’élasticité, susceptible de provoquer des marques de traction lors de la mise en forme. La surface doit également être vérifiée quant à son état d’huilage : certaines applications exigent des surfaces non huilées, tandis que d’autres bénéficient d’une fine couche d’huile antirouille.
Validation des propriétés mécaniques et de la composition chimique
Les essais des propriétés mécaniques garantissent que la bobine d’acier galvanisé à chaud en vrac fonctionnera correctement lors des opérations de formage et de fabrication en aval. Les propriétés clés comprennent la limite d’élasticité, la résistance à la traction et le pourcentage d’allongement, déterminés par des essais de traction conformément à la norme ASTM A370 ou à une norme équivalente. Pour les nuances courantes telles que DX51D+Z ou SGCC, la limite d’élasticité typique se situe entre 170 et 380 MPa, tandis que les valeurs d’allongement sont de 22 % ou plus pour les nuances destinées au formage profond. La composition chimique est vérifiée par analyse spectrométrique de l’acier de base, afin de contrôler la teneur en carbone, silicium, manganèse, phosphore et soufre conformément aux exigences spécifiées pour chaque nuance. Un fournisseur fiable fournit des certificats d’essai d’usine qui documentent les résultats des essais mécaniques et chimiques pour chaque numéro de coulée inclus dans l’expédition. Les acheteurs doivent confronter ces certificats avec les marquages réels apposés sur chaque bobine afin d’assurer la traçabilité tout au long de la chaîne d’approvisionnement.
Conformité en matière d’emballage, de marquage et de documentation
La catégorie d’inspection finale pour les bobines d’acier galvanisé (GI) en vrac couvre l’emballage, le marquage et la documentation, éléments essentiels pour un transport international sûr et pour le dédouanement. L’emballage standard adapté à la mer pour les bobines d’acier galvanisé comprend généralement un papier imperméable intérieur, des embouts métalliques ou plastiques extérieurs, des sangles d’acier périphériques et des palettes en bois ou des berceaux en acier. Chaque bobine doit être clairement marquée avec le numéro de fusion, la nuance, les dimensions, la masse surfacique de revêtement, le numéro de lot et l’identification du fournisseur. La documentation doit inclure le certificat d’essai de laminage, la liste d’emballage, la facture commerciale et le certificat d’origine, tous devant être cohérents avec les marquages effectifs apposés sur le produit. Pour les expéditions de bobines d’acier galvanisé en vrac, les inspecteurs doivent également vérifier que le diamètre intérieur et le diamètre extérieur des bobines correspondent au plan de chargement du navire ou du conteneur, car des écarts dimensionnels peuvent entraîner des difficultés de chargement et des dommages pendant le transport.
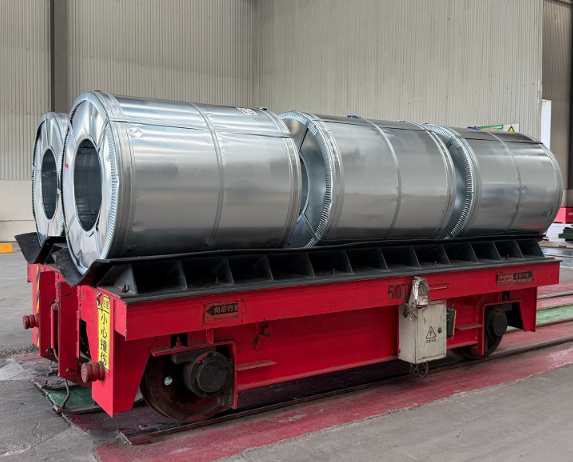
Scénario pratique d’approvisionnement : une affaire d’audit qualité de bobines GI en vrac
Dans un projet récent impliquant un distributeur de matériaux de construction en Asie du Sud-Est, un acheteur a commandé 200 tonnes métriques de bobines en acier galvanisé (GI) avec revêtement Z275 et une épaisseur de 0,5 mm pour la production de tôles de toiture. Lors de l’inspection préalable à l’expédition, l’inspecteur tiers mandaté par l’acheteur a constaté que près de 15 % des bobines présentaient des défauts superficiels visibles, notamment des projections de zinc et des marques de laitance sur les tours extérieurs. En demandant une nouvelle inspection des bobines concernées et en exigeant que le fournisseur remplace les matériaux défectueux avant le chargement, l’acheteur a évité des coûts de reprise estimés à 12 000 $ et un retard de production de trois semaines. Ce cas illustre pourquoi un protocole d’inspection structuré est essentiel lors de l’achat en vrac de bobines en acier galvanisé (GI). Les fournisseurs disposant de systèmes établis de contrôle qualité — tels que ceux qui maintiennent des stocks permanents supérieurs à 10 000 tonnes et appliquent des procédures d’inspection à trois niveaux — sont généralement mieux à même de garantir une qualité constante sur des commandes de grande quantité. Les acheteurs doivent toujours vérifier les capacités réelles du fournisseur en matière de contrôle qualité par le biais d’audits sur site ou de rapports d’inspection tiers avant de passer des commandes en vrac.
Questions fréquemment posées
Quel est le poids minimal de revêtement de zinc recommandé pour les applications extérieures de bobines en tôle galvanisée (GI) ?
Pour les applications extérieures telles que la toiture et le bardage, un poids minimal de revêtement de zinc de Z180 est généralement recommandé, tandis que Z275 est privilégié dans les environnements côtiers ou à forte humidité. L'exigence spécifique doit être déterminée en fonction de l'environnement de service prévu, de la durée de vie prévue et des codes du bâtiment applicables.
Combien de bobines doivent être prélevées pour inspection dans une expédition en vrac de bobines en tôle galvanisée (GI) ?
Pour les expéditions inférieures à 50 tonnes métriques, il est possible et recommandé d'inspecter chaque bobine. Pour les expéditions plus importantes, de 100 à 300 tonnes métriques, un plan d'échantillonnage fondé sur les normes ISO 2859 ou AQL est généralement appliqué, avec des tailles d'échantillon représentant 10 à 20 % du nombre total de bobines, en privilégiant plusieurs numéros de fusion et lots de production.
Puis-je me fier uniquement au certificat de contrôle usine sans effectuer d'inspection indépendante ?
Bien que les certificats de contrôle usine fournissent des données de base précieuses, ils constituent les propres registres de qualité du fabricant et peuvent ne pas refléter les problèmes survenant pendant le stockage, la manutention ou le transport. Pour les commandes en vrac de bobines en tôle galvanisée représentant une valeur financière importante, il est fortement recommandé de faire procéder à une inspection indépendante par un tiers ou, à tout le moins, à une vérification visuelle au port de chargement afin de confirmer que le produit réel correspond aux spécifications documentées.
 EN













