A szállítás előtti ellenőrzés kulcsfontosságú szerepének megértése a horganyzott acél tekercsek esetében
Amikor nagy mennyiségű horganyzott acéltekercset (GI coil) importálunk külföldi szállítóktól, az előszállítási ellenőrzés nem csupán formality, hanem pénzügyi biztonsági intézkedés. Egyetlen nagy mennyiségű GI-tekercs-partíció anyagköltsége tízezer dollárt is meghaladhat, és a szállítmány érkezése után felfedezett hibák projektkésésekhez, vámügyi problémákhoz és költséges újrafeldolgozáshoz vezethetnek. A bevonatos acél minőségirányításában szerzett évekig tartó gyakorlati tapasztalat alapján a nagy mennyiségű GI-tekercs ellenőrzési folyamata legalább hat alapvető kategóriát kell, hogy lefedjen: méretbeli pontosság, cinkbevonat integritása, felületminőség, mechanikai tulajdonságok, kémiai összetétel és csomagolási megfelelőség. Mindegyik kategória konkrét nemzetközi szabványokhoz – például az ASTM A653-hoz, a JIS G3302-höz és az EN 10346-hoz – kapcsolódik, amelyek elfogadható tűréshatárokat és vizsgálati módszereket határoznak meg. Azok a vásárlók, akik ismerik ezeket az ellenőrzési elemeket, hatékonyan meg tudják ítélni, hogy egy szállító minőségirányítási rendszere valóban erős-e, vagy csupán azt állítja.
Méret- és vastagság-ellenőrzési szabványok
A nagykereskedelmi horganyzott acéltekercsek első ellenőrzési pontja a méretbeli pontosság, amely magában foglalja a vastagságot, a szélességet és a síkságot. Az ASTM A653 vagy JIS G3302 SGCC szabványoknak megfelelően gyártott horganyzott acéltekercsek esetében a vastagságtűrés általában a névleges vastagság kis százalékos értékének plusz–mínusz tartományában van meghatározva. Gyakorlatban az ellenőrök digitális mikrométereket használnak a vastagság mérésére a tekercs szélessége és hossza mentén több ponton is, hogy ellenőrizzék a konzisztens vastagságszabályozást. A szélességet acél mérőszalaggal vagy lézeres mérőeszközökkel ellenőrzik, a tűréshatárok a megadott gyári szélszegély vagy vágott szélszegély feltételétől függően változnak. A síkságot egy minta hosszúságú tekercs kibontásával vizsgálják, és az élhullámzást és középső gödrösséget standard mérőeszközökkel (stedge egységek) mérik. Az olyan szállító, amely a termelés során – például néhány megbízható gyártó esetében – háromszintes minőség-ellenőrzési rendszert alkalmaz, általában gyári minőségi tanúsítványt bocsát ki, amely a nagykereskedelmi horganyzott acéltekercs-szállítmány minden egyes tekercsére vonatkozó tényleges méretadatokat tartalmazza.
Cinkbevonat tömege és tapadási vizsgálat
A cinkbevonat súlya talán a legfontosabb ellenőrzési tényező a horganyzott tekercsek esetében, mivel közvetlenül meghatározza a korrózióállóságot és a termék élettartamát. A szokásos horganyzott acéltekercsek cinkbevonat-súlyának tartománya általában 20–275 g/m² között mozog (Z20–Z275), a pontos követelményt az alkalmazási cél határozza meg. Az ellenőrök a cinkbevonat súlyát vagy a gravimetriás csíkolt módszerrel ellenőrzik – amely során a cinkréteget kémiai úton eltávolítják, majd a tömegkülönbséget mérik –, vagy a nem pusztító röntgen-fluoreszcenciás módszerrel. A bevonat tapadását hajlítási vizsgálatokkal tesztelik: egy mintadarabot meghatározott átmérőjű mandrel köré hajlanak, majd a bevonatot lehámlás vagy repedés szempontjából vizsgálják. Megfelelően gyártott, bőrpasszolással ellátott horganyzott tekercsnek – rendes kristályszemcsézettel – akár 180 fokos hajlítás után sem szabad bevonatszétválásnak mutatkoznia. Nagyobb mennyiségű horganyzott tekercsrendelés esetén a vevőknek kérniük kell a cinkbevonat súlyának vizsgálati eredményeit a tekercs felső és alsó felületére is, mivel a bevonat egyenetlen eloszlása gyakori hiányosság az alacsonyabb minőségű termékekben.
Felületi minőség és vizuális hibák értékelése
A tömeges horganyzott acéltekercsek felületi ellenőrzése a horganyréteg vizuális és tapintásos értékelését foglalja magában. Gyakori felületi hibák a cinkfröccsenések, a horganyozatlan foltok, a drossz-befogódások, a karcolások, a tekercsrepedések és a rozsdafoltok. Az ellenőrök általában néhány méternyi anyagot tekercselnek le a tekercsek külső és belső oldaláról, és megfelelő megvilágítás mellett vizsgálják a felületet ezek után a hibák után. A kristálycsírák (spangle) mintázatának egyenletesnek és összefüggőnek kell lennie, akár szabályos, akár minimalizált kristálycsírák kívánatosak. A festésre vagy színezésre szánt horganyzott tekercsek esetében különösen fontos a felület simasága, mivel bármely egyenetlenség átjut a festékrétegen. A skin-pass kezelés – amelyet számos minőségi beszállító alkalmaz – javítja a felület síkosságát, és eltávolítja a nyúlási határt, amely alakítás közben húzódási nyomokat okozhat. A felületet ellenőrizni kell továbbá az olajozás állapotára is, mivel egyes alkalmazások nem olajozott felületet igényelnek, míg mások előnyösen használják a könnyű rozsdavédő olajt.
Mechanikai tulajdonságok és kémiai összetétel ellenőrzése
A mechanikai tulajdonságok vizsgálata biztosítja, hogy a GI (cinkbevonatos) tekercs megfelelően működjön a további alakítási és gyártási folyamatokban. A kulcsfontosságú tulajdonságok közé tartozik a folyáshatár, a szakítószilárdság és az elnyúlás százalékos értéke, amelyeket húzóvizsgálat segítségével határoznak meg az ASTM A370 vagy ezzel egyenértékű szabványok szerint. A gyakori minőségek, például a DX51D+Z vagy az SGCC esetében a tipikus folyáshatár 170–380 MPa között mozog, míg a mélyhúzásra alkalmas minőségek elnyúlása 22 százalék vagy annál magasabb. A kémiai összetételt spektrometrikus elemzéssel ellenőrzik a nyers acélból, és ellenőrzik a szén-, szilícium-, mangán-, foszfor- és kéntartalmat a megadott minőségi követelményekkel összevetve. Egy megbízható szállító gyártási tanúsítványokat (mill test certificates) bocsát ki, amelyek dokumentálják a mechanikai és kémiai vizsgálatok eredményeit minden egyes szállított hőszámhoz. A vásárlóknak ezeket a tanúsítványokat össze kell vetniük a tekercsek tényleges jelöléseivel, hogy biztosítsák a nyomvonalazhatóságot az egész ellátási láncban.
Csomagolás, megjelölés és dokumentáció megfelelősége
A GI tekercsek nagykereskedelmi szállítására vonatkozó végellenőrzési kategória a csomagolást, megjelölést és dokumentációt foglalja magában, amelyek elengedhetetlenek a biztonságos nemzetközi szállításhoz és a vámhatósági engedélyezéshez. A szokásos tengerjáró csomagolás a GI tekercsekhez általában belső vízálló papírt, külső fémes vagy műanyag végkupakokat, körkörös acélcsatát, valamint fa palettákat vagy acél alvázakat tartalmaz. Minden tekercset egyértelműen fel kell tüntetni a hőszámmal, minőséggel, méretekkel, bevonat vastagságával, tételszámmal és a szállító azonosításával. A dokumentációhoz tartozik a gyári vizsgálati tanúsítvány, a csomagolási lista, a kereskedelmi számla és az eredetiség igazolása, amelyeknek minden esetben összhangban kell lenniük a tényleges termékfeliratokkal. A GI tekercsek nagykereskedelmi szállításánál az ellenőröknek továbbá ellenőrizniük kell, hogy a tekercsek belső és külső átmérője megfelel-e a hajó vagy konténer rakodási tervének, mivel az eltérő méretek problémákat okozhatnak a rakodás során, illetve szállítási károkat eredményezhetnek.
Gyakorlatias beszerzési forgatókönyv: Egy nagy mennyiségű GI tekercs minőségi ellenőrzési esete
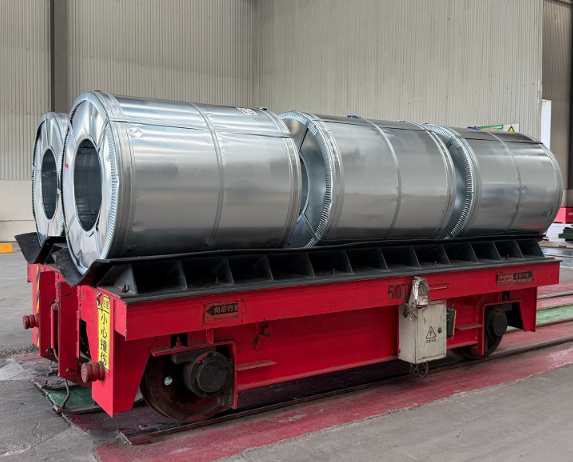
Egy nemrégiben lezárult projekt során egy dél-kelet-ázsiai építőanyag-kereskedő vásárolt 200 tonna horganyzott acéltekercset (GI coil) Z275-es bevonattal és 0,5 mm-es vastagsággal tetőlemez-gyártáshoz. A szállítmány előtti ellenőrzés során a vevő független harmadik fél által kirendelt ellenőr megállapította, hogy a tekercsek körülbelül 15 százalékán látható felületi hibák – például cinkfröccs és drossz-foltok – jelentek meg a külső tekercsrétegeken. A vevő újraellenőrzést kérve a hibás tekercsekre, valamint a szállítónak a hibás anyagok pótlását követelve a rakodás előtt, körülbelül 12 000 USD potenciális újrafeldolgozási költséget és háromhetes gyártási késést tudott elkerülni. Ez az eset bemutatja, miért alapvető fontosságú egy strukturált ellenőrzési protokoll a nagy mennyiségű horganyzott acéltekercs (GI coil) beszerzésekor. Azok a szállítók, akik megbízható minőségirányítási rendszert alkalmaznak – például akik több mint 10 000 tonna állandó készletet tartanak fenn, és háromszintes ellenőrzési folyamatot vezetnek be – általában jobban képesek konzisztens minőséget biztosítani nagy mennyiségű megrendelés esetén. A vevőknek mindig ellenőrizniük kell a szállító tényleges minőségirányítási (QC) képességeit gyártási helyszíni auditok vagy független harmadik fél által készített ellenőrzési jelentések segítségével, mielőtt nagy mennyiségű megrendelést adnának le.
Gyakran Ismételt Kérdések
Mi a minimális cinkbevonat-súly, amelyet kültéri horganyzott acél tekercsek alkalmazásához ajánlanak?
Kültéri alkalmazásokhoz, például tetőkészítéshez és falburkolathoz általában Z180-as minimális cinkbevonat-súlyt ajánlanak, míg tengerparti vagy nagy páratartalmú környezetekben a Z275-ös bevonatot részesítik előnyben. A pontos követelményt a várható üzemeltetési környezet, a tervezett élettartam és az érvényes építési szabványok alapján kell meghatározni.
Hány tekercset kell mintavétel céljából ellenőrizni egy nagyobb mennyiségű horganyzott acél tekercses szállítmány esetén?
50 tonnánál kisebb szállítmányoknál minden egyes tekercs ellenőrzése megvalósítható és ajánlott. Nagyobb, 100–300 tonnás szállítmányok esetén általában az ISO 2859 vagy az AQL szabványokon alapuló mintavételi terv alkalmazandó, ahol a minta mérete a teljes tekercsszám 10–20 százaléka, és különösen figyelmet kell fordítani több hőkezelési számra és gyártási tételre.
Megbízhatok-e kizárólag a gyári minőségvizsgálati tanúsítványban anélkül, hogy független ellenőrzést végeznék?
Bár a gyári minőségi tanúsítványok értékes alapadatokat szolgáltatnak, ezek a gyártó saját minőségellenőrzési dokumentumai, és nem feltétlenül tükrözik azokat a problémákat, amelyek a tárolás, a kezelés vagy a szállítás során merülnek fel. A nagy pénzügyi értéket képviselő GI tekercsök tömeges rendelése esetén erősen ajánlott független harmadik fél általi ellenőrzés, vagy legalábbis vizuális ellenőrzés a rakodási kikötőben annak megerősítésére, hogy a tényleges termék megfelel a dokumentált műszaki specifikációknak.
 EN













