درک نقش حیاتی بازرسی پیش از تحویل برای پیچ گالوانیزه
هنگام واردات سیمهای گالوانیزه (GI) بهصورت عمده از تأمینکنندگان خارجی، بازرسی پیش از تحویل صرفاً یک روال اداری نیست، بلکه یک اقدام امنیتی مالی محسوب میشود. یک محمولهٔ واحد از سیمهای گالوانیزهٔ عمده ممکن است هزینهٔ مواد آن دهها هزار دلار باشد و کشف نقصها پس از ورود محموله میتواند منجر به تأخیر در پروژهها، مشکلات گمرکی و انجام مجدد پرهزینهٔ کار شود. بر اساس سالها تجربهٔ عملی در مدیریت کیفیت فولادهای روکشدار، فرآیند بازرسی سیمهای گالوانیزهٔ عمده باید حداقل شامل شش دستهٔ اصلی زیر باشد: دقت ابعادی، یکپارچگی پوشش روی، کیفیت سطحی، خواص مکانیکی، ترکیب شیمیایی و انطباق بستهبندی. هر یک از این دستهها متناظر با استانداردهای بینالمللی خاصی مانند ASTM A653، JIS G3302 و EN 10346 است که محدودههای مجاز و روشهای آزمون را تعریف میکنند. خریدارانی که این موارد بازرسی را درک کنند، میتوانند بهطور مؤثر ارزیابی کنند که آیا سیستم کنترل کیفیت تأمینکننده واقعاً قوی است یا تنها ادعایی است.
استانداردهای تأیید ابعاد و ضخامت
اولین مورد از بازرسیهای انجامشده بر روی هر رول فولاد گالوانیزه بهصورت انبوه، دقت ابعادی است که شامل ضخامت، عرض و تختبودن میشود. برای رولهای فولاد گالوانیزه تولیدشده مطابق استانداردهای ASTM A653 یا JIS G3302 SGCC، معمولاً تحمل ضخامت بهصورت درصد کوچکی (مثبت یا منفی) نسبت به ضخامت اسمی تعیین میشود. در عمل، بازرسان از میکرومترهای دیجیتال برای اندازهگیری ضخامت در چند نقطه در سراسر عرض رول و در طول رول استفاده میکنند تا از ثبات کنترل ضخامت اطمینان حاصل شود. عرض با استفاده از نوارهای فولادی یا دستگاههای لیزری اندازهگیری میشود که محدودههای تحمل آن بسته به شرایط لبه تولیدی یا لبه برشخورده مشخصشده تعیین میگردد. تختبودن با بازکردن طول نمونهای از رول و اندازهگیری موجداری لبهها و پیچخوردگی مرکزی در برابر واحد استاندارد «استدج» (stedge) ارزیابی میشود. تأمینکنندهای که سیستم سهسطحی کنترل کیفیت را در تمام مراحل تولید حفظ میکند — همانطور که برخی از تولیدکنندگان باتجربه انجام میدهند — معمولاً گواهی آزمون کارخانه را ارائه میکند که اندازهگیریهای ابعادی واقعی هر رول موجود در محموله انبوه رولهای فولاد گالوانیزه را نشان میدهد.
آزمون وزن پوشش روی و چسبندگی آن
وزن پوشش روی احتمالاً مهمترین مورد بازرسی برای سیمپیچهای فولادی گالوانیزه (GI) است، زیرا بهطور مستقیم مقاومت در برابر خوردگی و عمر کاری محصول را تعیین میکند. محدوده وزن پوشش برای سیمپیچهای استاندارد فولادی گالوانیزه معمولاً بین ۲۰ تا ۲۷۵ گرم در مترمربع (Z20 تا Z275) است که نیاز دقیق آن توسط کاربرد نهایی تعیین میشود. بازرسان وزن پوشش را با استفاده از یکی از دو روش «روش شیمیایی جداکردن و وزنگیری» (گراویمتریک استریپ) که شامل حذف لایه روی بهصورت شیمیایی و سپس اندازهگیری اختلاف وزن است، یا روش غیرمخرب فلورسانس اشعه ایکس (XRF) بررسی میکنند. چسبندگی پوشش با آزمون خمش انجام میشود؛ در این آزمون نمونهای حول یک ماندل با قطر مشخص خم میشود و پوشش از نظر جداشدن یا ترکخوردن مورد بررسی قرار میگیرد. سیمپیچ GI تولیدشده بهدرستی که تحت عملیات اصلاح سطح (اسکینپس) و با الگوی بلوری منظم (اسپنگل) تولید شده باشد، حتی پس از خمشدن ۱۸۰ درجهای نباید هیچ جدایی در پوشش نشان دهد. برای سفارشهای عمده سیمپیچهای GI، خریداران باید نتایج آزمون وزن پوشش را برای هر دو سطح بالایی و پایینی درخواست کنند، زیرا توزیع نامتعادل پوشش یک عیب رایج در محصولات با کیفیت پایینتر است.
ارزیابی کیفیت سطح و عیوب بصری
بازرسی سطحی پیچهای گالوانیزه بهصورت دستهجمعی شامل بازرسی بصری و ارزیابی لامسه لایه گالوانیزه است. نقصهای رایج سطحی عبارتند از پاشش روی، نقاط بدون روکش (بدون روی)، ناخالصیهای دross، خراشها، شکستن پیچها و لکههای زنگزدگی. بازرسان معمولاً چند متر از قسمت بیرونی و همچنین قطر داخلی هر پیچ را باز میکنند و سطح آن را تحت نور مناسب از نظر این نقصها بررسی میکنند. الگوی بلورهای روی (spangle) باید یکنواخت و ثابت باشد، چه الگوی بلورهای معمولی و چه الگوی بلورهای کاهشیافته درخواست شده باشد. برای پیچهای گالوانیزهای که قرار است در مراحل بعدی رنگآمیزی یا پوشش رنگی شوند، صافی سطح اهمیت ویژهای دارد، زیرا هر نامنظمی در سطح در لایه رنگ نیز قابل مشاهده خواهد بود. عملیات skin-pass که توسط بسیاری از تأمینکنندگان باکیفیت انجام میشود، صافی سطح را بهبود بخشیده و از افزایش تغییر شکل نقطه تسلیم (yield-point elongation) جلوگیری میکند که میتواند باعث ایجاد خطوط کششی (stretcher strains) در حین فرمدهی شود. همچنین باید وضعیت روغنکاری سطح نیز بررسی شود، زیرا برخی کاربردها نیازمند سطوح بدون روغن هستند، در حالی که برخی دیگر از وجود یک لایه نازک روغن ضدزنگ بهره میبرند.
اعتبارسنجی خواص مکانیکی و ترکیب شیمیایی
آزمونهای خواص مکانیکی اطمینان حاصل میکنند که سیمپیچ گالوانیزه شده (GI) در فرآیندهای شکلدهی و ساخت در مراحل بعدی بهدرستی عمل خواهد کرد. خواص کلیدی شامل مقاومت تسلیم، مقاومت کششی و درصد ازدیاد طول است که از طریق آزمون کششی بر اساس استاندارد ASTM A370 یا معادل آن تعیین میشوند. برای درجات رایجی مانند DX51D+Z یا SGCC، محدوده معمول مقاومت تسلیم بین ۱۷۰ تا ۳۸۰ مگاپاسکال است و مقادیر ازدیاد طول برای درجات مناسب کشش عمیق ۲۲ درصد یا بیشتر میباشد. ترکیب شیمیایی از طریق تحلیل طیفی فولاد پایه بررسی میشود و محتوای کربن، سیلیسیم، منگنز، فسفر و گوگرد در مقایسه با الزامات مشخصشده برای هر درجه، مورد ارزیابی قرار میگیرد. تأمینکننده معتبر، گواهیهای آزمون کارخانهای را ارائه میکند که نتایج آزمونهای مکانیکی و شیمیایی را برای هر شماره ذوب موجود در محموله مستند میسازد. خریداران باید این گواهیها را با علامتگذاریهای واقعی روی هر سیمپیچ مقایسه کنند تا قابلیت ردیابی در سراسر زنجیره تأمین تضمین شود.
انطباق بستهبندی، علامتگذاری و اسناد
دستهبندی بازرسی نهایی برای پیچهای گالوانیزه (GI) به صورت تودهای، شامل بستهبندی، علامتگذاری و اسناد است که برای حملونقل امن بینالمللی و انجام رویههای گمرکی ضروری میباشند. بستهبندی استاندارد دریایی برای پیچهای گالوانیزه (GI) معمولاً شامل کاغذ ضدآب داخلی، درپوشهای انتهایی فلزی یا پلاستیکی خارجی، بندهای فولادی دور محیطی و پالتهای چوبی یا تختههای نگهدارنده فولادی است. هر پیچ باید بهوضوح با شماره حرارتی، درجه فولاد، ابعاد، وزن پوشش، شماره دسته و شناسه تأمینکننده علامتگذاری شود. اسناد مورد نیاز شامل گواهی آزمون کارخانه، فهرست بستهبندی، فاکتور تجاری و گواهی مبدأ میباشند که همه آنها باید با علامتهای موجود روی محصول واقعی سازگان داشته باشند. برای محمولههای تودهای پیچهای گالوانیزه (GI)، بازرسان باید علاوه بر این، اطمینان حاصل کنند که قطر داخلی و خارجی پیچها با طرح بارگیری کشتی یا کانتینر مطابقت دارد؛ زیرا عدم تطابق ابعادی ممکن است منجر به مشکلات در بارگیری و آسیبهای حین حملونقل شود.
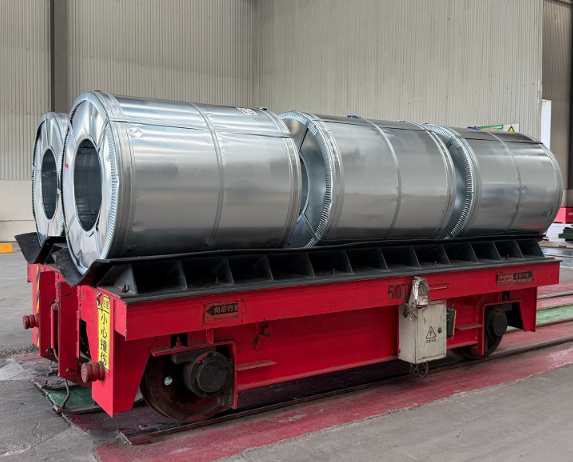
سناریوی عملی تأمین: مورد حسابرسی کیفیت سیمهای گالوانیزه به صورت عمده
در یک پروژه اخیر که شامل توزیعکننده مواد ساختمانی در جنوب شرق آسیا بود، خریدار ۲۰۰ تن متریک GI coil با پوشش Z275 و ضخامت ۰٫۵ میلیمتر را برای تولید ورقهای سقف سفارش داد. در طول بازرسی پیش از حمل، بازرس مستقل خریدار دریافت که حدود ۱۵ درصد از کویلها دارای نقصهای ظاهری روی سطح هستند، از جمله پاشش روی و علامتهای دross روی پیچهای بیرونی. با درخواست انجام مجدد بازرسی برای کویلهای مشکلدار و الزام تأمینکننده به جایگزینی مواد معیوب قبل از بارگیری، خریدار از تحمیل هزینههای احتمالی حدود ۱۲۰۰۰ دلار آمریکا برای انجام مجدد فرآیند تولید و تأخیر سههفتهای در تولید جلوگیری کرد. این مورد نشان میدهد که چرا وجود یک پروتکل ساختارمند بازرسی برای خرید عمده GI coil ضروری است. تأمینکنندگانی که سیستمهای کنترل کیفیت مستقری دارند — مانند آنهایی که سطح موجودی دائمی بیش از ۱۰۰۰۰ تن را حفظ میکنند و فرآیندهای سهسطحی بازرسی را اجرا مینمایند — معمولاً در موقعیت بهتری برای تحویل کیفیت یکنواخت در سفارشات حجیم قرار دارند. خریداران باید همواره تواناییهای واقعی کنترل کیفیت تأمینکننده را از طریق بازرسی کارخانه یا گزارشهای بازرسی مستقل قبل از ثبت سفارشات عمده تأیید نمایند.
پرسشهای رایج
حداقل وزن پوشش روی توصیهشده برای کویلهای گالوانیزه شده (GI) در کاربردهای بیرونی چقدر است؟
برای کاربردهای بیرونی مانند سقفها و روکشهای دیواری، عموماً حداقل وزن پوشش روی Z180 توصیه میشود و Z275 برای محیطهای ساحلی یا با رطوبت بالا ترجیح داده میشود. نیاز خاص باید بر اساس محیط عملیاتی پیشبینیشده، عمر طراحی و آییننامههای ساختمانی مربوطه تعیین گردد.
در یک محموله انبوه از کویلهای گالوانیزه شده (GI)، چند کویل باید برای بازرسی نمونهبرداری شوند؟
برای محمولههای کمتر از ۵۰ تن متریک، بازرسی تمام کویلها امکانپذیر و توصیهشده است. برای محمولههای بزرگتر در محدوده ۱۰۰ تا ۳۰۰ تن متریک، معمولاً از یک طرح نمونهبرداری مبتنی بر استانداردهای ISO 2859 یا AQL استفاده میشود که حجم نمونهها ۱۰ تا ۲۰ درصد از تعداد کل کویلهاست و تمرکز آن بر روی شمارههای مختلف دستههای ذوب و لوتهای تولیدی است.
آیا میتوانم بهطور کامل بر روی گواهی آزمون کارخانه (Mill Test Certificate) تکیه کنم بدون اینکه بازرسی مستقل انجام دهم؟
اگرچه گواهیهای آزمون کارخانه اطلاعات پایه ارزشمندی ارائه میدهند، اما این گواهیها صرفاً سوابق کیفیت خود تولیدکننده را منعکس میکنند و ممکن است مشکلاتی را که در طول ذخیرهسازی، حملونقل یا بارگیری رخ میدهند، ثبت نکنند. برای سفارشهای عمده سیمهای فولادی روکشدار شده با روی (GI)، که ارزش مالی قابل توجهی دارند، بهطور قوی توصیه میشود که بازرسی مستقل توسط شخص ثالث یا حداقل انجام بازرسی بصری در بندر بارگیری جهت تأیید همخوانی محصول واقعی با مشخصات ثبتشده انجام گیرد.
 EN













