Das kritische Gewicht der Vorablieferungsprüfung für GI-Coils verstehen
Bei der Einfuhr von großvolumigen GI-Coils (verzinkten Stahlcoils) aus dem Ausland ist die Vorlieferungsinspektion keine reine Formsache, sondern eine finanzielle Absicherung. Eine einzige Charge großvolumiger GI-Coils kann Materialkosten im Wert von mehreren zehntausend Dollar darstellen; bei nach Lieferung festgestellten Mängeln können sich Projektdelays, Zollprobleme und kostspielige Nacharbeiten ergeben. Aufgrund jahrelanger praktischer Erfahrung im Qualitätsmanagement beschichteter Stahlprodukte sollte der Inspektionsprozess für großvolumige GI-Coils mindestens sechs Kernbereiche umfassen: Maßgenauigkeit, Integrität der Zinkbeschichtung, Oberflächenqualität, mechanische Eigenschaften, chemische Zusammensetzung sowie Einhaltung der Verpackungsvorschriften. Jeder Bereich orientiert sich an spezifischen internationalen Normen wie ASTM A653, JIS G3302 und EN 10346, die zulässige Toleranzbereiche und Prüfmethoden definieren. Käufer, die diese Inspektionspunkte verstehen, können effektiv beurteilen, ob das Qualitätskontrollsystem eines Lieferanten tatsächlich robust ist oder lediglich behauptet wird.
Maß- und Gewichtsprüfnormen
Die erste Prüfposition bei jeder Großcharge von GI-Coils (Feuerverzinktem Stahlband) ist die Maßgenauigkeit, zu der Dicke, Breite und Ebenheit gehören. Bei feuerverzinktem Stahlband nach den Normen ASTM A653 oder JIS G3302 SGCC wird die Dicken-Toleranz üblicherweise als Plus-Minus-Prozentsatz der Nennstärke angegeben. In der Praxis messen Prüfer die Dicke mit digitalen Mikrometern an mehreren Stellen über die Bandbreite sowie entlang der Bandlänge, um eine gleichmäßige Steuerung der Blechdicke zu überprüfen. Die Breite wird mittels Stahlmaßbändern oder Laser-Messgeräten verifiziert; die zulässigen Toleranzbereiche hängen vom spezifizierten Walzrand- oder geschnittenen Randzustand ab. Die Ebenheit wird ermittelt, indem eine Probelänge abgewickelt und die Randwellung sowie die Mittelwölbung in Bezug auf standardisierte Messvorrichtungen („stedge units“) gemessen werden. Ein Lieferant, der – wie es bei etablierten Herstellern der Fall ist – während der gesamten Produktion ein dreistufiges Qualitätskontrollsystem aufrechterhält, stellt in der Regel ein Werkstoffprüfzertifikat aus, das die tatsächlichen Maßdaten für jedes Coil der Großcharge GI-Coil enthält.
Zinkbeschichtungsgewicht und Haftfestigkeitsprüfung
Die Zinkauflage ist wohl die wichtigste Prüfgröße für GI-Band (verzinktes Stahlband), da sie direkt die Korrosionsbeständigkeit und die Lebensdauer des Produkts bestimmt. Der Bereich der Zinkauflage für Standard-Galvanisierungsstahlband liegt typischerweise zwischen Z20 und Z275 Gramm pro Quadratmeter; die genaue Anforderung richtet sich nach der jeweiligen Endanwendung. Die Prüfer ermitteln die Zinkauflage entweder mittels der gravimetrischen Streifenmethode – bei der die Zinkschicht chemisch entfernt und die Massendifferenz bestimmt wird – oder mittels der zerstörungsfreien Röntgenfluoreszenzmethode. Die Haftfestigkeit der Beschichtung wird durch Biegeprüfungen getestet: Dabei wird eine Probe um einen Dorn mit vorgegebenem Durchmesser gebogen und die Beschichtung auf Abblättern oder Absplittern untersucht. Ein ordnungsgemäß hergestelltes GI-Band mit Skin-Pass-Behandlung und regelmäßiger Kristallstruktur („Spangle“) sollte selbst nach einer 180-Grad-Biegung keinerlei Beschichtungstrennung aufweisen. Bei Großbestellungen von GI-Band sollten Käufer Prüfergebnisse zur Zinkauflage sowohl für die Ober- als auch für die Unterseite anfordern, da eine ungleichmäßige Verteilung der Beschichtung ein häufiger Fehler bei minderwertigen Produkten ist.
Oberflächenqualität und visuelle Fehlerbewertung
Die Oberflächeninspektion von Massen-GI-Coils umfasst sowohl die visuelle Begutachtung als auch die taktile Beurteilung der verzinkten Schicht. Zu den häufigsten Oberflächenfehlern zählen Zinkspritzer, unbeschichtete Stellen, Dross-Einschlüsse, Kratzer, Coil-Brüche und Rostflecken. Die Inspektoren entrollen in der Regel mehrere Meter vom äußeren Wickelende und vom inneren Durchmesser jedes Coils ab und prüfen die Oberfläche unter ausreichender Beleuchtung auf diese Fehler. Das Kristallmuster (Spangle-Muster) muss gleichmäßig und konsistent sein, unabhängig davon, ob ein reguläres oder ein reduziertes Spangle-Muster vorgeschrieben ist. Für GI-Coils, die für eine nachfolgende Lackierung oder Farbbeschichtung bestimmt sind, ist die Oberflächenglätte besonders wichtig, da Unregelmäßigkeiten sich durch die Lackschicht hindurch bemerkbar machen können. Eine Skin-Pass-Behandlung, die von vielen qualitativ hochwertigen Lieferanten angewendet wird, verbessert die Oberflächenebenheit und beseitigt die Streckgrenzdehnung, die bei der Umformung zu Dehnrissen führen kann. Ferner ist der Ölzustand der Oberfläche zu überprüfen, da einige Anwendungen eine nicht geölte Oberfläche erfordern, während andere von einer leichten, rostverhütenden Ölbeschichtung profitieren.
Validierung mechanischer Eigenschaften und chemischer Zusammensetzung
Die Prüfung der mechanischen Eigenschaften stellt sicher, dass die massenweise gelieferte GI-Bandrolle in nachgeschalteten Umform- und Fertigungsprozessen ordnungsgemäß funktioniert. Zu den wichtigsten Eigenschaften zählen Streckgrenze, Zugfestigkeit und Bruchdehnung in Prozent, die mittels Zugversuch nach ASTM A370 oder vergleichbaren Normen bestimmt werden. Bei gängigen Sorten wie DX51D+Z oder SGCC liegt der typische Bereich der Streckgrenze bei 170 bis 380 MPa; für tiefziehfähige Sorten beträgt die Bruchdehnung mindestens 22 Prozent. Die chemische Zusammensetzung wird durch spektrometrische Analyse des Grundstahls verifiziert, wobei Kohlenstoff-, Silizium-, Mangan-, Phosphor- und Schwefelgehalt anhand der geforderten Sortenanforderungen überprüft werden. Ein zuverlässiger Lieferant stellt Werksprüfzertifikate bereit, die sowohl die Ergebnisse der mechanischen als auch der chemischen Prüfungen für jede Schmelznummer der Lieferung dokumentieren. Käufer sollten diese Zertifikate mit den tatsächlichen Produktkennzeichnungen auf jeder Bandrolle abgleichen, um die Rückverfolgbarkeit entlang der gesamten Lieferkette sicherzustellen.
Verpackung, Kennzeichnung und Dokumentationskonformität
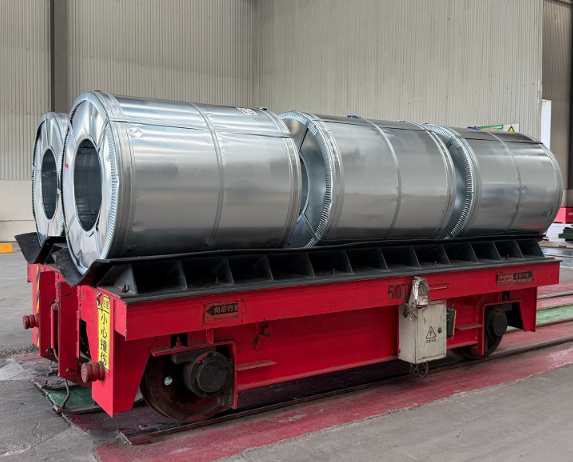
Die Endinspektionskategorie für gebündelte GI-Coils umfasst Verpackung, Kennzeichnung und Dokumentation, die für einen sicheren internationalen Versand und die Zollabfertigung unerlässlich sind. Die standardmäßige seetüchtige Verpackung für GI-Coils umfasst in der Regel eine innere wasserdichte Papierumhüllung, äußere Metall- oder Kunststoff-Endkappen, umlaufende Stahlbänder sowie Holzpaletten oder Stahlgestelle. Jeder Coil muss deutlich mit Chargennummer, Sorte, Abmessungen, Beschichtungsgewicht, Losnummer und Lieferantenkennung gekennzeichnet sein. Zu den erforderlichen Unterlagen gehören das Werkstoffprüfzertifikat, die Packliste, die Handelsrechnung und die Ursprungsurkunde; alle Dokumente müssen mit den tatsächlichen Produktkennzeichnungen übereinstimmen. Bei Sendungen gebündelter GI-Coils müssen Inspektoren zudem überprüfen, ob der Innendurchmesser und Außendurchmesser der Coils mit dem Ladeplan für das Schiff oder den Container übereinstimmen, da Abweichungen bei den Abmessungen zu Problemen beim Verladen sowie zu Transportschäden führen können.
Praktisches Beschaffungsszenario: Ein Qualitätsauditfall für massenweise gelieferte GI-Coils
Bei einem kürzlich abgeschlossenen Projekt mit einem Baustoffhändler in Südostasien bestellte ein Käufer 200 metrische Tonnen GI-Band mit Z275-Beschichtung und einer Stärke von 0,5 mm zur Herstellung von Dachblechen. Bei der Vorversandprüfung stellte der unabhängige Prüfer des Käufers fest, dass bei etwa 15 Prozent der Bänder sichtbare Oberflächenfehler wie Zinkspritzer und Schlackenflecken auf den äußeren Wicklungen vorhanden waren. Durch die Anforderung einer erneuten Prüfung der betroffenen Bänder und die Aufforderung an den Lieferanten, das fehlerhafte Material vor dem Verladen zu ersetzen, vermied der Käufer geschätzte 12.000 USD an potenziellen Nacharbeitungskosten sowie eine dreiwöchige Produktionsverzögerung. Dieser Fall verdeutlicht, warum ein strukturierter Prüfprozess für die Großbestellung von GI-Band unverzichtbar ist. Lieferanten mit etablierten Qualitätskontrollsystemen – beispielsweise solche, die einen ständigen Lagerbestand von über 10.000 Tonnen halten und dreistufige Prüfverfahren implementieren – sind im Allgemeinen besser in der Lage, bei Großaufträgen eine gleichbleibende Qualität sicherzustellen. Käufer sollten die tatsächlichen QC-Kapazitäten des Lieferanten stets durch Werksaudits oder Prüfberichte unabhängiger Dritter verifizieren, bevor sie Großaufträge erteilen.
Häufig gestellte Fragen
Welche Mindestmenge an Zinkbeschichtung wird für GI-Band-Anwendungen im Außenbereich empfohlen?
Für Außenanwendungen wie Dachdeckungen und Wandverkleidungen wird im Allgemeinen eine Mindestmenge an Zinkbeschichtung von Z180 empfohlen; für Küstenregionen oder Umgebungen mit hoher Luftfeuchtigkeit ist Z275 vorzuziehen. Die konkrete Anforderung ist anhand der erwarteten Einsatzumgebung, der geplanten Nutzungsdauer und der geltenden Bauvorschriften zu bestimmen.
Wie viele Rollen sollten bei einer Großlieferung von GI-Band zur Inspektion entnommen werden?
Bei Lieferungen unter 50 Tonnen ist es praktikabel und wird empfohlen, jede Rolle zu inspizieren. Bei größeren Lieferungen von 100 bis 300 Tonnen wird üblicherweise ein Stichprobenplan gemäß ISO 2859 oder AQL-Standards angewendet, wobei die Stichprobengröße 10 bis 20 Prozent der Gesamtanzahl an Rollen beträgt; dabei sind insbesondere mehrere Heat-Nummern und Produktionschargen zu berücksichtigen.
Kann ich mich ausschließlich auf das Werkstoffprüfzertifikat verlassen, ohne eine unabhängige Inspektion durchzuführen?
Während Werksprüfzertifikate wertvolle Basisdaten liefern, stellen sie die eigenen Qualitätsaufzeichnungen des Herstellers dar und erfassen möglicherweise nicht Probleme, die während Lagerung, Handhabung oder Transport auftreten. Bei Großbestellungen von GI-Band (galvanisiertem Stahlband) mit erheblichem finanziellen Wert wird dringend empfohlen, eine unabhängige Prüfung durch eine externe Partei durchzuführen oder zumindest eine visuelle Kontrolle am Verladehafen vorzunehmen, um sicherzustellen, dass das tatsächlich gelieferte Produkt mit den dokumentierten Spezifikationen übereinstimmt.
 EN













