Porozumění klíčové roli předdodávkové kontroly pro rolovaný pozinkovaný plech (GI)
Při dovozu velkého množství ocelových pásků zinkovaných metodou potopení (GI) od zahraničních dodavatelů není předdodací kontrola pouhým formálním krokem, ale finanční pojistkou. Jedna dávka velkého množství ocelových pásků GI může představovat materiálové náklady v řádu desítek tisíc dolarů, a nedostatky zjištěné až po příjezdu zásilky mohou vést k prodlevám projektu, komplikacím při celním odbavení a nákladnému přepracování. Na základě let praxe v oblasti řízení jakosti povlakové oceli by měl proces kontroly velkého množství ocelových pásků GI zahrnovat alespoň šest základních kategorií: přesnost rozměrů, integrita zinkového povlaku, kvalita povrchu, mechanické vlastnosti, chemické složení a soulad balení s požadavky. Každá z těchto kategorií odpovídá konkrétním mezinárodním normám, jako jsou ASTM A653, JIS G3302 a EN 10346, které stanovují přípustné tolerance a způsoby zkoušení. Zakoupitelé, kteří tyto položky kontroly dobře znají, mohou efektivně posoudit, zda je systém řízení jakosti dodavatele skutečně robustní, nebo zda jen deklaruje svou spolehlivost.
Normy pro ověření rozměrů a tloušťky
První kontrolní položkou pro jakýkoli hromadný rolíkový zinkovaný plech je rozměrová přesnost, která zahrnuje tloušťku, šířku a plošnost. U zinkovaného ocelového plechu vyráběného podle norem ASTM A653 nebo JIS G3302 SGCC je tolerance tloušťky obvykle stanovena jako plus nebo minus malé procento jmenovité tloušťky. V praxi kontrolorové používají digitální mikrometry k měření tloušťky na několika místech napříč šířkou rolíku a podél jeho délky, aby zkontrolovali konzistenci tloušťky materiálu. Šířka se ověřuje pomocí ocelových pásek nebo laserových měřicích zařízení, přičemž tolerance závisí na specifikovaném stavu okraje (hrubý nebo ostříhaný). Plošnost se posuzuje rozvinutím vzorku určité délky a měřením vlnitosti okraje a vypukliny uprostřed proti standardním jednotkám pro měření plošnosti. Dodavatel, který uplatňuje třístupňový systém kontroly kvality po celou dobu výroby – jak to činí některé zavedené výrobní firmy – obvykle dodává certifikát výrobního závodu, ve kterém jsou uvedena skutečná rozměrová měření pro každý rolík v dodávce hromadného zinkovaného plechu.
Zkouška hmotnosti zinkového povlaku a jeho přilnavosti
Hmotnost zinkového povlaku je pravděpodobně nejdůležitějším kontrolním parametrem pro zinkovaný pásek GI, protože přímo určuje odolnost proti korozi a životnost výrobku. Rozmezí hmotnosti zinkového povlaku pro standardní zinkovaný ocelový pásek se obvykle pohybuje mezi Z20 a Z275 gramy na metr čtvereční, přičemž konkrétní požadavek je určen konečným použitím. Kontrola hmotnosti povlaku se provádí buď gravimetrickou metodou odstraňování povlaku (strip method), při které se zinková vrstva chemicky odstraní a změří se rozdíl v hmotnosti, nebo nezničivou metodou rentgenové fluorescenční analýzy (XRF). Přilnavost povlaku se zkouší ohybovými zkouškami, při nichž se vzorek ohne kolem mandrelu určeného průměru a povlak se zkontroluje na případné odštěpování nebo loupání. Správně vyrobený zinkovaný pásek GI s úpravou skin-pass a pravidelným krystalickým povrchem by neměl ukazovat žádné oddělení povlaku ani po ohybu o 180 stupňů. U objednávek zinkovaného pásku GI ve velkém množství by měli zakoupení požadovat výsledky zkoušek hmotnosti povlaku pro horní i spodní povrch, protože nerovnoměrné rozložení povlaku je běžnou vadou u produktů nižší kvality.
Hodnocení povrchové kvality a vizuálních vad
Povrchová kontrola hromadného zinkovaného (GI) kotouče zahrnuje jak vizuální prohlídku, tak dotykové posouzení zinkové vrstvy. Mezi běžné povrchové vady patří rozstříknutý zinek, nezinkované místa, inkluzí drossu, škrábance, přerušení kotouče a skvrny od rezivění. Kontrolní technici obvykle odvinou několik metrů materiálu z vnějšího závitu i z vnitřního průměru každého kotouče a povrch prohlížejí za dostatečného osvětlení na přítomnost těchto vad. Vzor zinkových krystalů (tzv. spangle) by měl být rovnoměrný a konzistentní, ať už je požadován standardní nebo minimalizovaný vzor. U zinkovaných (GI) kotoučů určených pro následné natírání nebo barevné povlakování je zvláště důležitá povrchová hladkost, protože jakékoli nerovnosti se projeví i ve vrstvě nátěru. Zpracování skin-pass, které používají mnozí kvalitní dodavatelé, zlepšuje plošnost povrchu a odstraňuje prodloužení při mezi kluzu, které může způsobit trhliny při tváření (tzv. stretcher strains). Je také nutné zkontrolovat stav mazání povrchu, protože některé aplikace vyžadují nepomaštěný povrch, zatímco jiné využívají lehký protirezivní olej.
Ověření mechanických vlastností a chemického složení
Mechanické zkoušky vlastností zajistí, že hromadná žárově pozinkovaná cívka bude správně fungovat při následných procesech tváření a zpracování. Klíčové vlastnosti zahrnují mez kluzu, pevnost v tahu a prodloužení v procentech, které se stanovují tahovými zkouškami podle normy ASTM A370 nebo ekvivalentních norem. U běžných tříd, jako jsou DX51D+Z nebo SGCC, je typický rozsah meze kluzu 170 až 380 MPa, zatímco u tříd určených pro hluboké tažení činí hodnoty prodloužení 22 % nebo více. Chemické složení se ověřuje spektrometrickou analýzou základní oceli, přičemž se kontrolují obsahy uhlíku, křemíku, manganu, fosforu a síry v souladu s požadavky dané třídy. Spolehlivý dodavatel poskytne certifikáty zkoušek z válcovny, které dokumentují jak mechanické, tak chemické výsledky zkoušek pro každé číslo tavby v dodávce. Zakoupitelé by měli tyto certifikáty porovnat s označením skutečného výrobku na každé cívce, aby zajistili stopovatelnost v celém dodavatelském řetězci.
Dodržení požadavků na balení, označování a dokumentaci
Kategorie konečního přezkoumání pro hromadné dodávky ocelových cívek s pozinkovaným povrchem (GI) zahrnuje balení, označování a dokumentaci, které jsou nezbytné pro bezpečné mezinárodní přepravu a celní vykládku. Standardní námořní balení pro cívky s pozinkovaným povrchem (GI) obvykle zahrnuje vnitřní vodotěsný papír, vnější kovové nebo plastové uzávěry na koncích, obvodové ocelové pásky a dřevěné palety nebo ocelové podpěry. Každá cívka musí být jasně označena číslem tavby, druhem oceli, rozměry, hmotností pozinkování, číslem šarže a identifikací dodavatele. Dokumentace musí obsahovat certifikát zkoušek výrobku z válcovny, seznam balení, obchodní fakturu a certifikát původu; všechny tyto dokumenty musí být v souladu se skutečnými údaji uvedenými na označení výrobku. U hromadných dodávek cívek s pozinkovaným povrchem (GI) musí inspektori také ověřit, zda vnitřní a vnější průměr cívek odpovídají plánu naložení do lodních prostor nebo kontejnerů, protože nesoulad rozměrů může způsobit potíže při naložení a poškození zboží během přepravy.
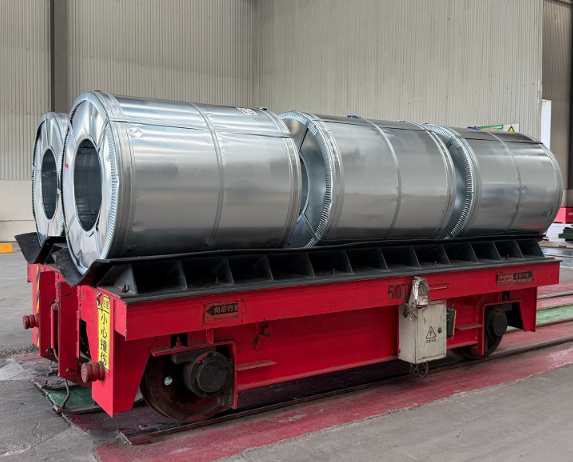
Praktický scénář získávání: Audit kvality hromadného materiálu GI
V nedávném projektu zahrnujícím distributéra stavebních materiálů v jihovýchodní Asii objednal kupující 200 metrických tun ocelového plechu s pozinkováním (GI coil) se stupněm povlaku Z275 a tloušťkou 0,5 mm pro výrobu střešních plechů. Během předvývozní kontroly zjistil nezávislý inspektor kupujícího, že přibližně 15 % cívek vykazovalo viditelné povrchové vady, jako jsou stříkance zinku a stopy škváry na vnějších závitech. Tím, že požadoval opětovnou kontrolu postižených cívek a vyžadoval, aby dodavatel vadný materiál nahradil ještě před naložením, se kupující vyhnul odhadovaným nákladům na přepracování ve výši 12 000 USD a třítýdennímu prodlení výroby. Tento případ ilustruje, proč je pro zakoupení velkých množství ocelového plechu s pozinkováním (GI coil) nezbytný strukturovaný protokol kontroly. Dodavatelé s uznávanými systémy řízení jakosti – například ti, kteří udržují trvalé skladové zásoby přesahující 10 000 tun a uplatňují třístupňový proces kontroly – jsou obecně lépe schopni zajistit konzistentní kvalitu u objednávek velkého rozsahu. Kupující by měli vždy ověřit skutečné schopnosti dodavatele v oblasti řízení jakosti prostřednictvím továrních auditů nebo zpráv nezávislých inspekčních organizací ještě před zadáním objednávek velkého rozsahu.
Často kladené otázky
Jaká je minimální doporučená hmotnost zinkového povlaku pro venkovní aplikace z pozinkovaného ocelového pásky?
Pro venkovní aplikace, jako jsou střešní krytiny a fasádní obklady, se obecně doporučuje minimální hmotnost zinkového povlaku Z180, přičemž pro pobřežní nebo vysoce vlhká prostředí je preferován povlak Z275. Konkrétní požadavek je třeba stanovit na základě očekávaného provozního prostředí, návrhové životnosti a platných stavebních předpisů.
Kolik cívek je třeba vzorkovat pro kontrolu při dodávce velkého množství pozinkované ocelové pásky?
U dodávek do 50 metrických tun je provedení kontroly každé cívky proveditelné a doporučené. U větších dodávek o hmotnosti 100 až 300 metrických tun se obvykle uplatňuje plán vzorkování podle normy ISO 2859 nebo standardů AQL, přičemž velikost vzorku činí 10 až 20 % celkového počtu cívek s důrazem na více čísel tepelných úprav a výrobních šarží.
Můžu se spolehnout výhradně na certifikát zkoušek od výrobce bez provedení nezávislé kontroly?
Zatímco certifikáty zkoušek od výrobce poskytují cenná základní data, jedná se o vlastní kvalitní záznamy výrobce a nemusí zachytit problémy vzniklé během skladování, manipulace nebo přepravy. U objednávek hromadného pozinkovaného (GI) plechu, které představují významnou finanční hodnotu, je důrazně doporučeno nezávislé inspekce třetí strany nebo alespoň vizuální kontrola na nákladišti, aby se potvrdilo, že skutečný výrobek odpovídá dokumentovaným specifikacím.
 EN













