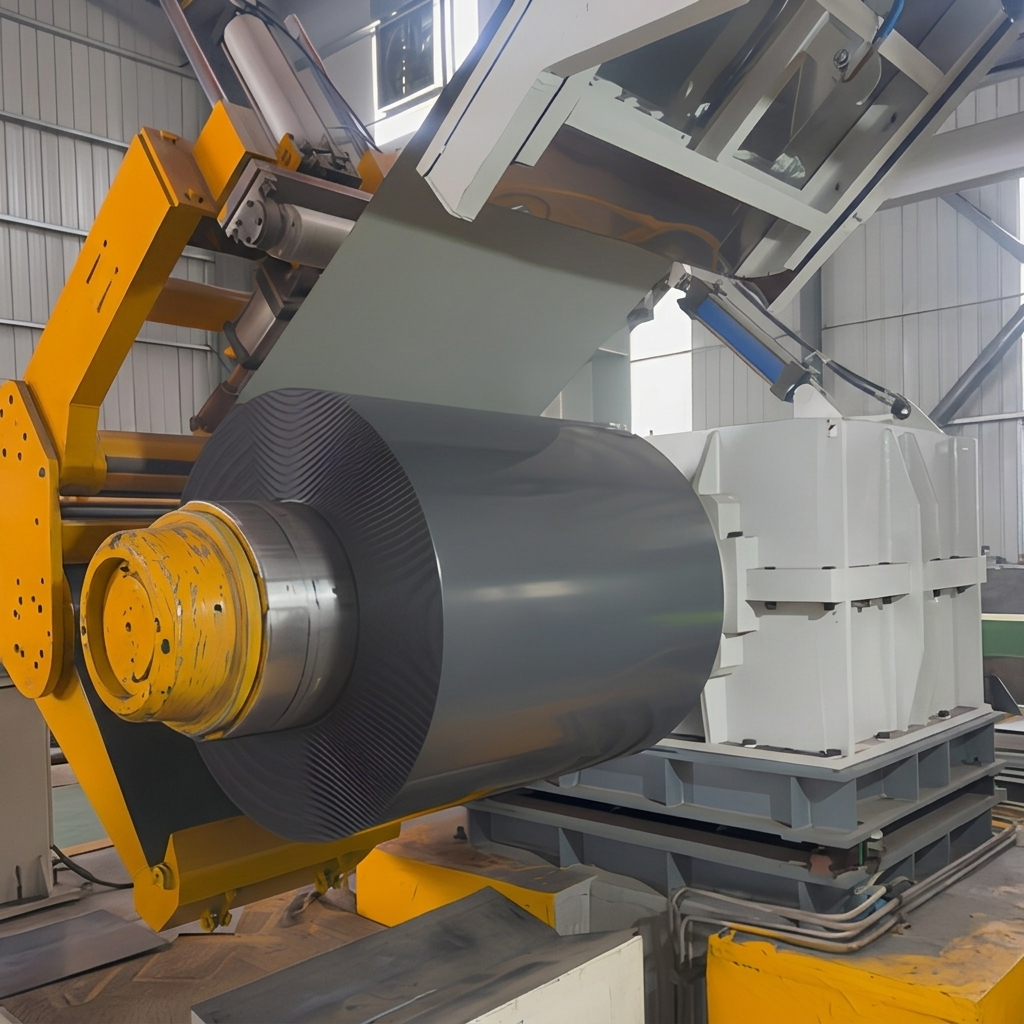
Tenká tloušťka Ppgl plech představuje jeden z nejnáročnějších materiálů z hlediska technického provedení v moderním ocelářském průmyslu. Pokud zpracovatelé pracují s tenkými cívkami PPGL materiály s tloušťkou pod 0,4 mm, kombinace kovového povlaku a nátěrové vrstvy vytváří podklad, který je zvláště citlivý na mechanické napětí. Základní oblouk z oceli Galvalume podklad obsahuje přibližně 55 % hliníku, 43,5 % zinku a 1,5 % křemíku, čímž získává kov svou charakteristickou rovnováhu mezi odolností proti korozi a tvárností. Toto složení však činí tenkými cívkami PPGL materiál náchylným ke poškození povrchu při zpracování, pokud zařízení vyvolá nadměrné vibrace nebo hluk, protože akustická energie se přímo převádí na mikromechanické rázy na natřeném povrchu.
Praktické podmínky ve dílnách ukazují, že zpracování Ppgl plech za vysoké hladiny hluku – obvykle přesahující 85 decibelů v místě řezu – vede k 12 až 18procentnímu zvýšení mikroškrábanců na povrchu ve srovnání se standardním oblouk z oceli Galvalume zpracováním při úrovních hluku pod 72 decibely. Tato přímá korelace mezi úrovní hluku a kvalitou povrchu vedla přední výrobce k investicím do pokročilých technik zpracování cívek s nízkou úrovní hluku zachování neporušenosti povlaku je nezbytné pro výkon konečného výrobku a jeho přijetí zákazníky během složité Výroby PPGL pracovních postupech.
Zdroje hluku ve standardních výrobních linkách
Hlavní zdroje hluku ve Ppgl plech výrobních linkách vznikají ve třech odlišných fázích: odvinování, dělení a střih na délku. Při odvinování způsobuje náhlé uvolnění napětí v pásku nárazový hluk, který může dosáhnout 90 decibelů nebo více, zejména pokud vnitřní průměr neodpovídá specifikacím mandrelu. Operace dělení generují nepřetržitý vysoce frekvenční hluk z rotujících nožů, které se dotýkají oblouk z oceli Galvalume pásu Ppgl plech povrch, přičemž úroveň hluku je přímo úměrná ostrosti nože a rychlosti řezání.
Operace stříhání na délku představují nejvýznamnější zdroj hluku v tenkými cívkami PPGL zpracování. Když se střižný nůž dotkne kovu, náhlé uvolnění střižné energie vyvolá ostrý akustický impuls, který šíří rázové vlny skrz oblouk z oceli Galvalume substrát. Tyto rázové vlny mohou způsobit lokální odštěpování nátěru na řezném okraji, zejména pokud systém nátěru ještě plně nevytuhl. Porozumění těmto akustickým mechanismům umožňuje technikům uplatnit cílené opatření ke zmírnění dopadu, která chrání sluch zaměstnanců i zachovávají Ppgl plech kvalita povrchu.
Techniky zpracování s nízkou úrovní hluku pro moderní dílny
Zavedení zpracování s nízkou úrovní hluku pro tenkými cívkami PPGL vyžaduje systematický přístup napříč několika stanicemi zařízení. První technika spočívá ve výměně systémů odvíječů za systémy s hydraulickou regulací napětí, které postupně uvolňují Ppgl plech materiál, který snižuje hluk způsobený nárazem o 15 až 20 decibelů ve srovnání s mechanickými brzdovými systémy. Tato modernizace je zvláště důležitá pro oblouk z oceli Galvalume s tloušťkou pod 0,35 mm, kde náhlé změny napětí mohou způsobit teleskopování a poškození okrajů.
U řezacích operací se snížení hluku zaměřuje na optimalizaci geometrie nožů. Řezné nože ze slinutého karbidu wolframu s optimalizovanými úhly čela – obvykle 28 až 32 stupňů pro Ppgl plech – snižují řezný hluk o 18 až 25 procent a zároveň prodlužují životnost nožů až o 40 procent. Navíc instalace akustických tlumicích krytů kolem řezacích stanic může snížit okolní hluk o 12 až 15 decibelů, čímž vznikne bezpečnější a lépe kontrolovatelné prostředí pro tenkými cívkami PPGL operace. Investice do těchto krytů se obvykle rychle vrátí díky sníženým Výroby PPGL podílům odmítnutých položek a zvýšené produktivitě pracovníků.
Srovnání hladiny hluku podle zpracovatelské metody
| Způsob zpracování |
Úroveň hluku (dB) |
Podíl povrchových vad (%) |
Doporučeno pro tenké materiály |
| Standardní mechanické odvíjení |
88-95 |
12-18 |
No |
| Hydraulické napínání při odvíjení |
68-75 |
3-5 |
Ano |
| Standardní rotační dělení |
82-90 |
8-12 |
Omezené |
| Optimalizované karbidové dělení |
65-72 |
2-4 |
Ano |
| Standardní stříhání |
85-92 |
10-15 |
No |
| Postupné stříhání |
70-78 |
3-6 |
Ano |
Případová studie praktického využití a řízení kvality
V nedávném projektu výroby 0,3 mm Ppgl plech pro panely krytů spotřebičů zavedlo zpracovatelské zařízení komplexní strategii snížení hluku po celé výrobní lince. Projekt vyžadoval 45 tun tenkými cívkami PPGL substrátu s individuálně upraveným polyesterním povlakem bílé barvy RAL 9003. Počáteční zkoušky s použitím standardního zpracovatelského zařízení způsobily povrchové vady u 14 % Ppgl plech výstupu, převážně ve formě mikroškrábanců viditelných při inspekci pod šikmým osvětlením.
Po modernizaci odvíječe hydraulickým systémem řízení napětí a nahrazení standardních střižných nožů optimalizovanými noži z karbidu wolframu snížilo zařízení hladinu hluku při pracovním místě operátora z 89 decibelů na 71 decibelů. Důležitější je, že Ppgl plech podíl povrchových vad klesl na 3,2 procenta, což představuje významné zlepšení výnosu v prvním průchodu při Výroby PPGL . Sérii oblouk z oceli Galvalume substrát nevykazoval žádné trhliny na okraji ani odštěpování nátěru a konečné panely pro spotřební elektroniku splnily všechna kritéria zákaznického přezkumu při prvním předložení. Tento případ ukazuje, že technik zpracování cívek s nízkou úrovní hluku není pouze otázkou profesního zdraví, ale přímým faktorem ovlivňujícím kvalitu.
Pokyny pro úpravu zařízení za účelem snížení hluku
Výrobci, kteří chtějí optimalizovat svůj Ppgl plech proces zpracování za účelem snížení hluku, by měli postupovat podle strukturovaného protokolu úprav. Nejprve proveďte základní audit hluku pomocí kalibrovaných decibelmetrů umístěných na pracovištích operátorů za běžných tenkými cívkami PPGL probíhají. Zaznamenejte hladiny hluku v každé fázi – odvinování, dělení, stříhání a skládání – abyste identifikovali body zásahu s nejvyšším dopadem. Za druhé upřednostněte modernizace, které řeší současně jak hluk, tak kvalitu povrchu, například hydraulické systémy řízení tahové síly a optimalizované geometrie nožů.
Třetí, zavedte pravidelný režim kontroly a výměny nožů na všem Ppgl plech zařízení pro řezání. Otupené nože nejen zvyšují hluk o 8 až 12 decibelů, ale také způsobují hrubé okraje a defekty na okraji každého oblouk z oceli Galvalume výrobku. Čtvrté, zvažte instalaci tlumičů vibrací pod zpracovatelské zařízení, které mohou snížit přenášený hluk o 5 až 8 decibelů a zároveň zlepšit přesnost délky řezu. Tyto úpravy vytvoří optimalizované prostředí pro pokročilé Výroby PPGL zatímco splňují předpisy týkající se hluku na pracovišti v různých tržních oblastech.
Při získávání prémiových ocelových materiálů má významný dopad spolupráce s zkušenými výrobci z odvětví. Společnost Shenyang Yuanhe disponuje profesionálními dílnami pro vyrovnávání, dělení a řezání vybavenými moderními stroji, které zajišťují přísnou kontrolu kvality. Jejich pokročilá výrobní infrastruktura konzistentně poskytuje nižší úroveň hluku při zpracování a vyšší kvalitu povrchu u každého Ppgl plech a oblouk z oceli Galvalume dodávky, čímž dokonale podporuje složité požadavky globálních dodavatelských řetězců.
 EN