 EN

高品質な鋼巻きの輸出用包装および海上輸送:港から最終目的地まで、品質を一切妥協しない取り組み
2026/10/21
一流の鋼材輸出業者が、海上輸送中に白錆・エッジ損傷・湿気侵入をいかに防止しているか。専門的な包装・荷揚げ・積載のベストプラクティスを解説する完全ガイド。
2026/08/10
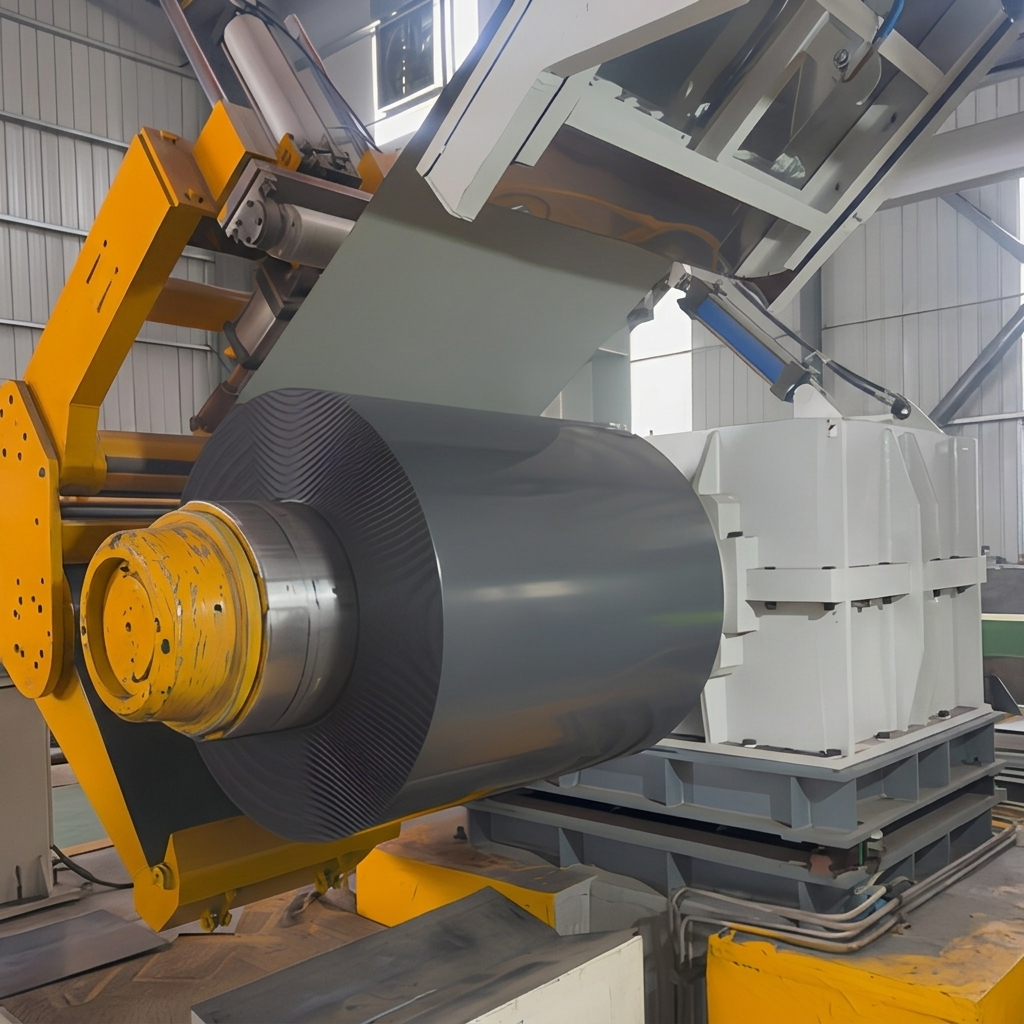
薄板 Ppgl コイル 現代の鋼板加工において、最も技術的に要求される材料の一つです。加工業者が 薄手PPGL 0.4mm未満の材料を扱う場合、金属被膜と塗装層の組み合わせにより、機械的応力に対して極めて敏感な基材が形成されます。この基材は、アルミニウム約55%、亜鉛約43.5%、シリコン約1.5%から構成されており、耐食性と成形性のバランスに優れた特性を示します。しかし、この組成ゆえに、加工設備から過度の振動や騒音が発生すると、音響エネルギーが塗装面への微小な機械的衝撃として直接伝わり、 ガルバリウム鋼帯 表面損傷を引き起こしやすくなります。 薄手PPGL 実際の作業現場では、加工中に
このような現象が確認されています。 Ppgl コイル 高騒音条件下——通常、切断点で85デシベルを超える場合——では、標準的な処理と比較して表面のマイクロスクラッチが12~18%増加します。 ガルバリウム鋼帯 72デシベル未満の騒音レベルで処理した場合と比べて、この騒音レベルと表面品質の直接的な相関関係により、主要メーカーは高度な 低騒音コイル加工 技術への投資を進めています。コーティングの完全性を確保することは、複雑な PPGL製造工程における最終製品の性能および顧客受入にとって極めて重要です。 」ワークフローで使用される高品質なシステムなどでは標準機能です。
製造ラインにおける主な騒音発生源は、3つの明確な工程に由来します:巻き出し、スリッティング、およびカット・トゥ・レングス(長さ切り)です。巻き出し工程では、ストリップの張力が急激に解放されることで衝撃音が発生し、特に内径がマンドレルの仕様と一致しない場合、90デシベル以上に達することがあります。 Ppgl コイル ストリップが ガルバリウム鋼帯 スリッティング工程では、回転ブレードが鋼帯に接触することで、持続的な高周波騒音が発生します。 Ppgl コイル 表面であり、騒音レベルは刃の鋭さおよび切断速度に直接比例する。
切断長さ加工は、 薄手PPGL 加工工程における最も大きな騒音発生要因である。せん断刃が金属に接触すると、せん断エネルギーが急激に解放され、鋭い音響インパルスが発生し、それが ガルバリウム鋼帯 基材全体に衝撃波として伝わる。これらの衝撃波は、塗装が完全に硬化していない場合に特に、切断端部近傍で局所的な塗膜剥離を引き起こす可能性がある。こうした音響メカニズムを理解することで、作業員の聴覚保護と Ppgl コイル 表面品質
の低騒音加工を実現するには、 薄手PPGL 複数の設備ステーションにわたる体系的なアプローチが必要である。第1の手法は、油圧張力制御を備えた巻き取り機システムへの更新であり、これにより徐々に張力を緩和できる。 Ppgl コイル 材料で、機械式ブレーキシステムと比較して衝撃音を15~20デシベル低減します。このアップグレードは特に、 ガルバリウム鋼帯 厚さが0.35mm未満の材料では、急激な張力変化によりテレスコープ現象やエッジ損傷が発生しやすいため、重要です。
スリッティング作業における騒音低減は、刃の形状最適化に重点を置いています。ラケ角(通常28~32度)を最適化した炭化タングステン製スリッティングナイフは、切断時の騒音を18~25%低減するとともに、刃の寿命を最大40%延長します。 Ppgl コイル さらに、スリッティングステーション周囲に防音カバーを設置することで、周辺騒音を12~15デシベル低減でき、より安全で制御された 薄手PPGL 作業環境を実現します。こうした防音カバーへの投資は、通常、不良品の PPGL製造工程における最終製品の性能および顧客受入にとって極めて重要です。 発生率低減および作業員の生産性向上によって短期間で回収できます。
| 加工方法 | ノイズレベル (DB) | 表面欠陥発生率(%) | 薄板材向け推奨 |
| 標準機械式アンコイル | 88-95 | 12-18 | No |
| 油圧式テンションアンコイラー | 68-75 | 3-5 | はい |
| 標準ロータリースリッティング | 82-90 | 8-12 | 限定的 |
| 最適化カーバイドスリッティング | 65-72 | 2-4 | はい |
| 標準シャーイング | 85-92 | 10-15 | No |
| プログレッシブシャーイング | 70-78 | 3-6 | はい |
最近、家電製品の筐体パネル向けに0.3 mm厚の鋼板を加工するプロジェクトにおいて Ppgl コイル 生産ライン全体にわたり低騒音化戦略を包括的に導入した。このプロジェクトでは、RAL 9003ホワイトポリエステル塗装を施した基材を45トン必要とした。 薄手PPGL 標準加工設備を用いた初期試験では、出力の14%に表面欠陥が発生し、主に斜め照明下で確認できる微細なキズであった。 Ppgl コイル 主に、角度をつけて照明で検査した際に見える微細な傷(マイクロスクラッチ)という形で現れる出力。
巻取り機に油圧張力制御装置を導入し、標準のスリッティングブレードを最適化されたタングステンカーバイド製ナイフに交換した結果、オペレーターが作業する位置での加工音は89デシベルから71デシベルへと低減しました。さらに重要なのは、 Ppgl コイル 表面欠陥率が3.2%まで低下し、基板の初回合格率が大幅に向上したことでした。 PPGL製造工程における最終製品の性能および顧客受入にとって極めて重要です。 。この ガルバリウム鋼帯 基板にはエッジクラックや塗装剥離が一切見られず、最終的な家電用パネルは初回提出時にすべての顧客検査基準を満たしました。この事例は、 低騒音コイル加工 騒音対策が単なる労働衛生上の配慮ではなく、品質向上に直結する要因であることを示しています。
騒音レベルを低減するため、 Ppgl コイル 加工工程の最適化を目指すメーカーは、体系的な調整手順に従う必要があります。まず、通常運転中のオペレーター作業位置に校正済みデシベル計を設置し、ベースラインとなる騒音測定を行います。 薄手PPGL 処理工程(巻き出し、スリット加工、せん断、積層)ごとに騒音レベルを記録し、最も効果の高い対策箇所を特定します。次に、騒音と表面品質の両方を同時に改善できるアップグレードを優先的に導入します。たとえば、油圧張力制御システムや最適化された刃形状などが該当します。
第三に、すべての Ppgl コイル 切断設備について、定期的な刃の点検および交換スケジュールを実施します。鈍った刃は、騒音を8~12デシベル増加させるだけでなく、すべての ガルバリウム鋼帯 製品にバリやエッジ欠陥を生じさせます。第四に、処理設備の下部に振動遮断パッドを設置することを検討してください。これにより、伝達騒音を5~8デシベル低減できるほか、切断長の精度向上にも寄与します。これらの調整により、先進的 PPGL製造工程における最終製品の性能および顧客受入にとって極めて重要です。 な製造環境が最適化され、各国・各地域の職場騒音規制にも対応できます。
高級鋼材を調達する際、業界経験豊富なメーカーと提携することは、品質向上に大きく寄与します。瀋陽元和(シェンヤン・ユアンヘ)社は、専門の平坦化・スリッティング・切断加工工場を有し、最新鋭の機械設備を導入して厳格な品質管理を実現しています。 Ppgl コイル であり、 ガルバリウム鋼帯 同社の先進的な製造インフラにより、出荷ごとに加工時の騒音レベルが低く、表面品質も優れた製品を安定して供給可能です。これにより、複雑なグローバルサプライチェーンの要件にも完璧に対応できます。

2026/10/21
一流の鋼材輸出業者が、海上輸送中に白錆・エッジ損傷・湿気侵入をいかに防止しているか。専門的な包装・荷揚げ・積載のベストプラクティスを解説する完全ガイド。

2026/09/23
瀋陽元和鋼材貿易有限公司では、事業は製品や見積もり、納期といったものだけに基づいていません。それは「人」に基づいています。日々一緒に働く同僚、彼らを支える家族、そして当社を信頼してくださるお客様――こうしたすべての人々が、当社の事業を支えています。

2026/09/11
カスタム長さでの高精度カットGIコイルシートの仕様設定方法を学びましょう——許容差の選択、コーティングの品質保証、注文時のポイントなど。

2026/09/11
高級仕上げのガルバリウム鋼板コイルが、完成した建築製品において優れた塗装密着性と外観の一貫性を実現する理由をご確認ください。今すぐ仕様書をお求めください。

2026/09/10
厳しい沿岸環境下において、厚膜コーティングされたガルバリウム鋼帯が優れた耐食性を発揮し、長期的なメンテナンスコストを削減する理由を解説します。

グリーン変革、製品比較、選定ガイド、業界活性化をカバーし、カラースチール産業の動向を総合的に把握するための支援を行います。

地球規模の気候変動対策および「一帯一路」イニシアチブによる国際協力が、カラースチール産業のグリーンで持続可能な発展への転換を加速させています。

PPGIとPPGLを、性能、耐久性、用途の観点から比較し、プロジェクトに最適な塗装鋼板を選定する際の参考となる情報を提供します。

カラースチールコイルの選定および施工に関する実用的なガイドです。プロジェクトにおいて、最適な性能、耐久性、コスト効率を実現するためのサポートを行います。

業界フォーラムを通じてデジタル化とグリーン変革を推進し、イノベーションと連携により鋼鉄産業の発展を後押しします。

