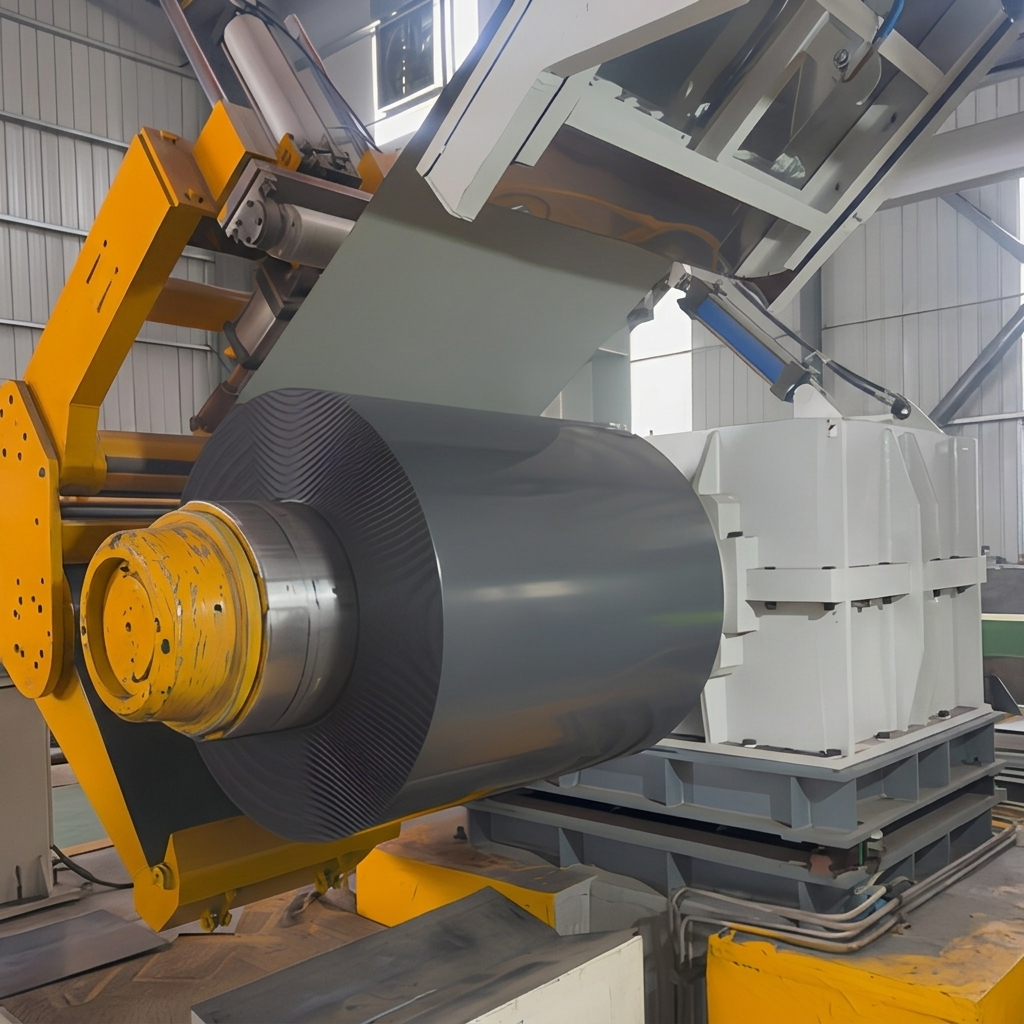
Жуп-жуп PPGL СПИРАЛЬ заманбап болот иштетүүдөгү техникалык талаптары эң жогорку материалдардын бири. Иштетүүчүлөр жуп-жуп PPGL 0,4 ммден төмөн материалдар менен иштегенде, металл жаппак жана боялган катмардын бирдиги механикалык күчкө ошончолук сезгич субстрат түзөт. Негизги галвалюм татыш катынасы субстратта аллюминийдин 55 проценти, цинктиң 43,5 проценти жана кремнийдин 1,5 проценти бар, бул металлга коррозияга каршы туруктуулук жана формалоого жарамдуулуктун айрым баалуулугун берет. Бирок бул состав жуп-жуп PPGL иштетүү чегинде ашыкча вибрация же көлөмдүүлүк пайда кылганда субстраттын бетине зыян келтиргисе, анткени акустикалык энергия боялган бетке механикалык микрокагылыштарга туурасын түзөт.
Практикалык цех шарттарында иштетүү PPGL СПИРАЛЬ жогорку көлөмдөгү таңгы шарттарда — аткаруу учурунда кесилген жерде 85 децибелден баштап — стандартдык галвалюм татыш катынасы 72 децибелден төмөн таңгы деңгээлде иштетилгенге караганда, беттеги микроскопиялык сызаттардын саны 12–18 процентке көбөйөт. Таңгы деңгээл менен бет сапатынын ортосундагы туурасында байланыш өндүрүшчүлөрдү алдыңкы деңгээлдеги таңгысы төмөн катушка иштетүү ыкмаларына инвестициялоого түрткү болуп калды. Жабыктын бүтүндүгүн камсыз кылуу күрөштүү PPGL өндүрүшү иш агымдарын толуктойт.
Стандарттык өндүрүш линияларындагы таңга булактары
Өндүрүш линияларындагы негизги таңга булактары PPGL СПИРАЛЬ үч айрым этаптан — катушканы ачуу, жолго бөлүү жана узундугу боюнча кесүү операцияларынан — пайда болот. Катушканы ачуу учурунда лента ичиндеги күчтүн андай чачырануу таңгысы 90 децибелге же андан жогору болот, айрыкча ичиндеги диаметр мандрелдин техникалык талаптарына туура келбесе. Жолго бөлүү операцияларында айналма пиллердин лентага тийиштен галвалюм татыш катынасы пайда болгон үзгүлтүсүз жогорку жыштыктагы таңга PPGL СПИРАЛЬ бет, нурунун острооту жана кесүүдүн ылдамдыгына туурасында тоскоолдук деңгээли.
Узундугу боюнча кесүү иштери жуп-жуп PPGL иштетүүдө эң чоң тоскоолдук чыгаргыч болуп саналат. Кескич металл менен тийишкенде, кесүү энергиясынын андай учурда бөлүнүшү остурган акустикалык импульс түзөт, ал шок толкундарын галвалюм татыш катынасы негизге таратат. Бул шок толкундары кесилген жерде боёк табакчаларынын жергиликтүү ажырашына алып келет, айрыкча боёк системасы толук кургандан кийин. Бул акустикалык механизмдерди түшүнүү техниктерге ишчилердин кулактарын коргоо жана PPGL СПИРАЛЬ беттин сапаты.
Заманбап цехтер үчүн төмөн тоскоолдуктуу иштетүү ыкмалары
Төмөн тоскоолдуктуу иштетүүнү ишке ашыруу үчүн жуп-жуп PPGL бир нече жабдуулар станциялары боюнча системалык ыкма талап кылат. Биринчи ыкма — гидравликалык кергилүүлүк башкаруу менен орнотулган оролгондун жаңыртылган системасын колдонуу, ал оролгондун постепенно башкаруусун камсыз кылат PPGL СПИРАЛЬ материал, механикалык токтотуу системаларына караганда чыңгылдын таасири азайтат, бул 15–20 децибелге барабар. галвалюм татыш катынасы 0,35 ммден азында болгон калыңдыктар үчүн, анда түртүк менен керилүүдөгү өзгөрүштөр телескопиялык жана кырдын бузулушун алып келет.
Кесүү иштери үчүн чыңгылдын азайтуу негизинен кырдын геометриясын оптималдаштырууга негизделет. Оптималдуу көтөрүлүш бурчтары (адатта 28–32 градус) менен карбид вольфрамдын кесүү нождары чыңгылды 18–25 процентке азайтат жана нождун иштөө мөөнөтүн 40 процентке чейин узартат. PPGL СПИРАЛЬ — чыңгылды 18–25 процентке азайтат жана нождун иштөө мөөнөтүн 40 процентке чейин узартат. Башкача айтканда, кесүү станцияларын чөйрөлүк чыңгылды тосуучу кабиналарга орнотуу айланадагы чыңгылды 12–15 децибелге азайтат, бул жуп-жуп PPGL иштер үчүн коопсуздукту жана контролдун даражасын жогорулатат. Бул кабиналарга салынган инвестициялар адатта PPGL өндүрүшү жарамсыз баштапкы материалдардын ташталуу нормасын азайтуу жана ишчилердин продуктивдүүлүгүн жогорулатуу аркылуу тез арада кайтарылат.
Иштетүү ыкмасы боюнча чыңгыл деңгээли салыштырмасы
| Көздөө ыкмасы |
Тынчсыздык деңгээли (dB) |
Беттеги кемтиктердин саны (%) |
Жуңгак калыңдыктар үчүн молчоо берилет |
| Стандарттык механикалык оролуу |
88-95 |
12-18 |
No |
| Гидравликалык кергиштүү чыгып жаткан орду |
68-75 |
3-5 |
Ооба |
| Стандарттуу айлануучу кесүү |
82-90 |
8-12 |
ЛИМИТИРДИ |
| Оптималды карбид менен кесүү |
65-72 |
2-4 |
Ооба |
| Стандарттуу кесүү |
85-92 |
10-15 |
No |
| Басымдуу кесүү |
70-78 |
3-6 |
Ооба |
Практикалык колдонуу жана сапатты контролдоо боюнча ишти изилдөө
Жакынкы маалда 0,3 мм турмуш-буруу буюмдарынын корпусунун панелдерин жасоо боюнча проектте PPGL СПИРАЛЬ ишканада өндүрүш линиясы боюнча төмөн көлөмдөгү дыбыс стратегиясын жүзөгө ашырды. Проект 45 тонна жуп-жуп PPGL субстратты талап кылды, ал RAL 9003 ак полиэстер покрытиеси менен өзгөртүлгөн. Стандарттуу өндүрүштүк жабдууларды колдонуп баштапкы сыноолордо чыгып жаткан продукциянын 14 процентинде беттеги кемчиликтер пайда болду, негизинен бурчтуктун жарыгында текшерилгенде көрүнүүчү микроскопиялык цараптар түрүндө. PPGL СПИРАЛЬ субстратты талап кылды, ал RAL 9003 ак полиэстер покрытиеси менен өзгөртүлгөн. Стандарттуу өндүрүштүк жабдууларды колдонуп баштапкы сыноолордо чыгып жаткан продукциянын 14 процентинде беттеги кемчиликтер пайда болду, негизинен бурчтуктун жарыгында текшерилгенде көрүнүүчү микроскопиялык цараптар түрүндө.
Гидравликалык кергилүүнү башкаруу менен тармактагы орнотулган орнотмо жана стандарттык кесүү чогуулуу тунгстен карбидден жасалган оптималдуу нождар менен алмаштырылгандан кийин, ишканада оператордун ордуна таасир этүүчү иштөөнүн көлөмү 89 децибелден 71 децибелге чейин азайтылды. Тагы да маанилүүсү, PPGL СПИРАЛЬ желектиктин сапасынын кемчилиги 3,2 пайызга түштү, бул биринчи өтүштөгү чыгымдын көрсөткүчүнүн ишке ашырылышында ичке жетиштүүлүк. PPGL өндүрүшү . Бул галвалюм татыш катынасы субстратта кырдын трещинасы же боялган табактардын бөлүнүшү байкалбаган, жана акыркы быт-техникалык табактар биринчи тапшырууда клиенттин баа берүү критерийлерине өткөн. Бул учурда таңгысы төмөн катушка иштетүү бул эмгек шарттарын жакшыртууга багытталган иш — гана эмгек саламаттыгын камсыз кылуу маселеси эмес, бирок туруктуу сапа көрсөткүчү болуп саналат.
Көлөмдү азайтуу үчүн жабдууларды түзөтүү боюнча нускамалар
Көлөмдү азайтуу үчүн өзүнүн PPGL СПИРАЛЬ иштөөсүн оптималдаштырууга умтулган жасалгычтар көлөмдү азайтуу үчүн структуралык түзөтүү протоколун тутумдуу түрдө иштеп чыгышы керек. Биринчи, калибрленген децибел метрлерди нормалдык иштөө учурунда оператордун станцияларында орнотуп, базалык көлөмдүн аудитин өткөрүңүз. жуп-жуп PPGL иштөө иштетилет. Тасмаларды чыгаруу, кесүү, кесилүү жана топтолуу этаптарында толкундун деңгээлини белгилеп, эң көп таасир этүүчү чараларды аныктоо. Экинчи, толкундун деңгээлин жана беттин сапатын бирге жакшыртучу жаңыртууларга баштык берүү — мисалы, гидравликалык кернеу башкаруу системалары жана оптималдуу пила геометриясы.
Кесүү үчүн колдонулган бардык PPGL СПИРАЛЬ жабдуулар үчүн регулярдуу пилаларды текшерүү жана алмаштыруу графигин иштеп чыгуу. Көзгөлүк пилалар толкундун деңгээлин 8–12 децибелге көтөрүп гана калбай, бардык галвалюм татыш катынасы машиналардын кырларында да чыбыкча жана кырдын кемтиктерин түзөт. Төртүнчү, иштетилген жабдуулардын астына титрөөнү изоляциялоочу подложкаларды орнотуу — бул толкундун өтүшүн 5–8 децибелге кемитет жана кесилген узундуктун тактыгын да жакшырат. Бул өзгөртүүлөр кошумча PPGL өндүрүшү технологиялар үчүн оптималдуу шарт түзөт жана ар кандай рыноктук аймактардагы иштеп жаткан адамдардын толкундун деңгээли боюнча талаптарын кошумча каршылат.
Жогорку сапаттагы болот материалдарын сатып алууда, тажрыйбалуу өнөрөсөн өндүрүшчүлөр менен иштешүү чоң мааниге ээ. Шэньян Юанхэ компаниясы профессионалдык тегиздөө, кесүү жана кесилүү цехтарын жаңы машиналар менен жабдыкташты жана катуу сапат контролүн камсыз кылышты. Алардын жаңы өндүрүш инфраструктурасы ар бир жүргүзүлгөн ташуу үчүн төмөн кесилүүнүн деңгээли жана жогорку сапаттагы бетти камсыз кылат, бул глобалдуу комплекстүү ташуу тармагынын талаптарын идеалдуу каршылайт. PPGL СПИРАЛЬ жана галвалюм татыш катынасы жүргүзүлгөн ташуу, глобалдуу комплекстүү ташуу тармагынын талаптарын идеалдуу каршылайт.
 EN