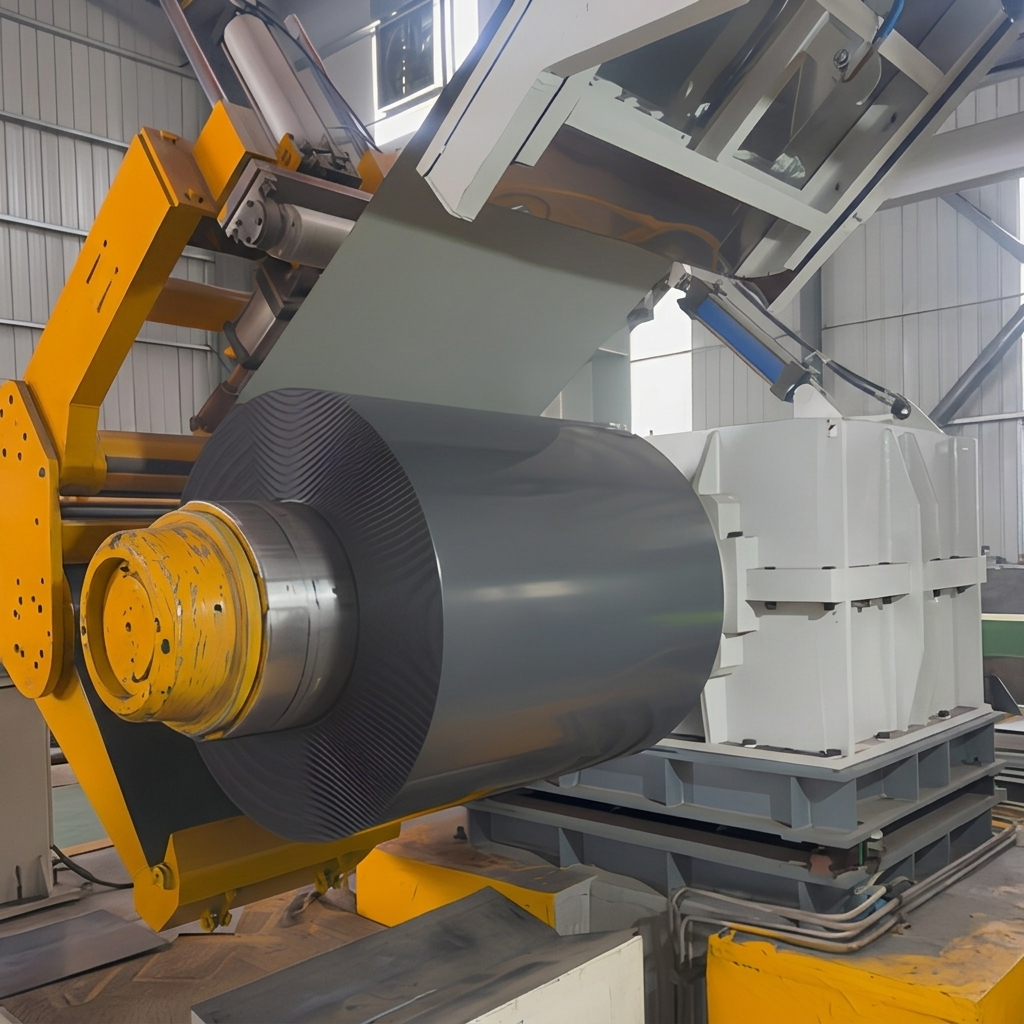
Sottile Bobina ppgl rappresenta uno dei materiali più tecnologicamente impegnativi nell’attuale lavorazione dell’acciaio. Quando i fabbricanti lavorano con pPGL sottile materiali inferiori a 0,4 mm, la combinazione del rivestimento metallico e dello strato di vernice crea un substrato che reagisce in modo acuto alle sollecitazioni meccaniche. Il substrato sottostante contiene circa il 55 percento di alluminio, il 43,5 percento di zinco e l’1,5 percento di silicio, conferendo al metallo il suo caratteristico equilibrio tra resistenza alla corrosione e formabilità. Tuttavia, questa composizione rende il materiale nastro in acciaio Galvalume il materiale pPGL sottile vulnerabile a danni superficiali durante la lavorazione qualora le attrezzature generino vibrazioni o rumori eccessivi, poiché l’energia acustica si traduce direttamente in micro-urti meccanici sulla superficie verniciata.
Negli ambienti pratici dei laboratori di produzione si osserva che la lavorazione Bobina ppgl in condizioni di elevato rumore — tipicamente superiore a 85 decibel nel punto di taglio — comporta un aumento del 12–18 percento di micrograffi superficiali rispetto a un processo standard nastro in acciaio Galvalume eseguito a livelli di rumore inferiori a 72 decibel. Questa correlazione diretta tra livelli di rumore e qualità superficiale ha spinto i principali produttori a investire in avanzate tecniche di lavorazione a basso rumore dei rotoli garantire l’integrità del rivestimento è fondamentale per le prestazioni del prodotto finale e per l’accettazione da parte del cliente durante la complessa Fabbricazione PPGL flussi di lavoro.
Fonti di rumore nelle linee di lavorazione standard
Le principali fonti di rumore nelle Bobina ppgl linee di fabbricazione derivano da tre fasi distinte: svolgimento, fenditura e taglio a misura. Durante lo svolgimento, il rilascio improvviso della tensione in una nastro in acciaio Galvalume striscia genera rumore d’urto che può raggiungere 90 decibel o più, in particolare quando il diametro interno non corrisponde alle specifiche del mandrino. Le operazioni di fenditura producono rumore continuo ad alta frequenza causato dal contatto delle lame rotanti con la Bobina ppgl superficie, con livelli di rumore direttamente proporzionali all’affilatura della lama e alla velocità di taglio.
Le operazioni di taglio in lunghezza rappresentano il principale contributore di rumore nella pPGL sottile lavorazione. Quando la lama di taglio entra in contatto con il metallo, il rilascio improvviso dell’energia di taglio genera un impulso acustico acuto che invia onde d’urto attraverso il nastro in acciaio Galvalume substrato. Queste onde d’urto possono causare una delaminazione localizzata della vernice sul bordo tagliato, in particolare quando il sistema di verniciatura non è completamente indurito. Comprendere questi meccanismi acustici consente agli operatori di implementare strategie mirate di mitigazione che proteggono l’udito degli addetti e preservano la Bobina ppgl qualità della superficie.
Tecniche di lavorazione a basso rumore per officine moderne
L’implementazione della lavorazione a basso rumore per pPGL sottile richiede un approccio sistematico su più stazioni di attrezzature. La prima tecnica prevede l’aggiornamento dei sistemi di svolgimento con controllo idraulico della tensione che rilascia gradualmente il Bobina ppgl materiale, riducendo il rumore da impatto di 15–20 decibel rispetto ai sistemi frenanti meccanici. Questo aggiornamento è particolarmente importante per un nastro in acciaio Galvalume con spessori inferiori a 0,35 mm, dove brusche variazioni di tensione possono causare fenomeni di telescopaggio e danneggiamento dei bordi.
Per le operazioni di slitting, la riduzione del rumore si concentra sull’ottimizzazione della geometria delle lame. Le lame per slitting in carburo di tungsteno con angoli di spoglia ottimizzati — tipicamente compresi tra 28 e 32 gradi per un Bobina ppgl — riducono il rumore di taglio dell’18–25 percento, estendendo nel contempo la durata della lama fino al 40 percento. Inoltre, l’installazione di involucri fonoassorbenti intorno alle stazioni di slitting può ridurre il rumore ambientale di 12–15 decibel, creando un ambiente più sicuro e controllato per le pPGL sottile operazioni. L’investimento in tali involucri solitamente si ripaga rapidamente grazie alla riduzione dei Fabbricazione PPGL tassi di scarto e al miglioramento della produttività degli operatori.
Confronto dei livelli di rumore per metodo di lavorazione
| Metodo di lavorazione |
Livello di rumore (DB) |
Percentuale di difetti superficiali |
Consigliato per spessori sottili |
| Svolgimento meccanico standard |
88-95 |
12-18 |
No |
| Svolgimento idraulico con tensione |
68-75 |
3-5 |
Sì |
| Taglio rotativo standard |
82-90 |
8-12 |
Limitato |
| Taglio ottimizzato in carburo |
65-72 |
2-4 |
Sì |
| Taglio a cesoia standard |
85-92 |
10-15 |
No |
| Taglio a cesoia progressivo |
70-78 |
3-6 |
Sì |
Studio di caso sull’applicazione pratica e sul controllo qualità
In un progetto recente relativo alla fabbricazione di lamiere da 0,3 mm Bobina ppgl per pannelli di involucro per elettrodomestici, un impianto di lavorazione ha implementato una strategia completa per la riduzione del rumore su tutta la linea produttiva. Il progetto richiedeva 45 tonnellate di pPGL sottile substrato con rivestimento personalizzato in poliestere bianco RAL 9003. Le prove iniziali effettuate con attrezzature di lavorazione standard hanno prodotto difetti superficiali sul 14 percento dell’ Bobina ppgl output, principalmente sotto forma di micrograffi visibili durante l’ispezione con illuminazione obliqua.
Dopo aver retrofitto lo svolgitore con controllo idraulico della tensione e aver sostituito le lame standard per la fessurazione con coltelli ottimizzati in carburo di tungsteno, l'impianto ha ridotto il rumore di processo da 89 decibel a 71 decibel nella posizione dell'operatore. Ancora più importante, Bobina ppgl il tasso di difetti superficiali è sceso al 3,2 percento, rappresentando un miglioramento significativo del rendimento al primo passaggio durante Fabbricazione PPGL . Il nastro in acciaio Galvalume il substrato non ha mostrato crepe ai bordi né delaminazione della vernice, e i pannelli finali per elettrodomestici hanno superato tutti i criteri di ispezione del cliente alla prima presentazione. Questo caso dimostra che tecniche di lavorazione a basso rumore dei rotoli non è soltanto una considerazione per la salute occupazionale, ma un diretto fattore di qualità.
Linee guida per la regolazione delle attrezzature per la riduzione del rumore
I costruttori che desiderano ottimizzare il proprio Bobina ppgl processo per ridurre il rumore devono seguire un protocollo strutturato di regolazione. Innanzitutto, eseguire un audit di riferimento del rumore utilizzando fonometri calibrati posizionati alle postazioni degli operatori durante il normale pPGL sottile eseguire le lavorazioni. Registrare i livelli di rumore in ciascuna fase—srotolamento, taglio longitudinale, taglio trasversale e impilamento—per identificare i punti di intervento con il maggiore impatto. In secondo luogo, dare priorità agli aggiornamenti che affrontino contemporaneamente sia il rumore sia la qualità superficiale, ad esempio sistemi idraulici di controllo della tensione e geometrie ottimizzate delle lame.
Terzo, implementare un programma regolare di ispezione e sostituzione delle lame per tutte le Bobina ppgl attrezzature da taglio. Le lame smussate non solo aumentano il rumore di 8–12 decibel, ma generano anche sbavature e difetti ai bordi su ogni nastro in acciaio Galvalume prodotto. Quarto, valutare l’installazione di tappetini antivibranti sotto le attrezzature di lavorazione, che possono ridurre il rumore trasmesso di 5–8 decibel migliorando contestualmente anche la precisione della lunghezza di taglio. Questi interventi creano un ambiente ottimizzato per tecnologie avanzate Fabbricazione PPGL rispettando nel contempo i regolamenti sul rumore negli ambienti di lavoro in diverse regioni di mercato.
Quando si approvvigionano materiali in acciaio premium, collaborare con produttori industriali esperti fa una differenza sostanziale. Shenyang Yuanhe dispone di officine professionali per la livellatura, la tranciatura e il taglio, dotate di macchinari moderni per garantire un controllo qualità rigoroso. La loro avanzata infrastruttura produttiva garantisce costantemente livelli inferiori di rumore durante la lavorazione e una qualità superficiale superiore su ogni Bobina ppgl e nastro in acciaio Galvalume spedizione, soddisfacendo perfettamente le complesse esigenze della catena di approvvigionamento globale.
 EN